 Huỳnh Âu
Chương XI — Máy Công Nghiệp
Học về gì: Máy công nghiệp là gì, gồm những bộ phận nào, phân loại ra sao, và thiết kế một máy phải đáp ứng những yêu cầu gì, làm theo các bước nào — từ tính toán mạch động, tính toán lực đến bố cục kết cấu.
Nhớ gì:
• Máy là tập hợp một hay nhiều cơ cấu có chuyển động xác định, biến đổi năng lượng, thông tin, vật liệu để thay thế hoặc giảm bớt sức lao động của con người; máy công nghiệp biến đổi vật liệu (tính chất cơ, lý, hóa).
• Máy hiện đại gồm thiết bị nạp liệu (cấp liệu liên tục hay gián đoạn, định lượng theo khối lượng/thể tích), cơ cấu thừa hành truyền chuyển động tới bộ phận làm việc, cơ cấu truyền dẫn (động cơ riêng) và các bộ phận điều khiển, điều chỉnh, bảo vệ, chuyển đổi.
Máy công nghiệp biến đổi vật liệu (tính chất cơ, lý, hóa) để thay thế hoặc giảm bớt sức lao động của con người.
• Phân loại theo 5 đặc điểm chung:
• Tính chất tác dụng lên sản phẩm: cơ học — chỉ đổi hình dạng, kích thước; cơ–lý–sinh–hóa–nhiệt–điện — đổi tính chất; liên hợp cả hai.
• Cấu tạo chu trình làm việc: gián đoạn — sản phẩm chịu tác dụng trong một chu kỳ rồi lấy ra; liên tục — nạp và lấy thành phẩm đồng thời.
• Mức độ cơ khí hóa và tự động hóa: không tự động, bán tự động, tự động.
• Phối hợp trong dây chuyền: riêng lẻ, tổ hợp, liên hợp, tự động.
• Đặc điểm chức năng: 17 loại (phân riêng, cắt, nghiền, khuấy trộn, ép, định lượng, trao đổi nhiệt).
• 16 yêu cầu đối với máy:
• (1) quá trình công nghệ tiên tiến, tổn thất nhỏ nhất;
• (2) hiệu quả kinh tế kỹ thuật cao;
• (3) chống mòn cao;
• (4) truyền động trực tiếp từ động cơ riêng;
• (5) bịt kín tốt, hút bụi;
• (6) tính công nghệ của kết cấu;
Tính công nghệ của kết cấu là sự phù hợp giữa kết cấu máy với phương pháp chế tạo tối ưu theo quy mô sản xuất, sao cho tiết kiệm vật liệu nhất.
• (7) thống nhất hóa và quy chuẩn hóa;
• (8) tiết kiệm kim loại định hình;
• (9) dùng vật liệu tổng hợp, chất dẻo;
• (10) các khối riêng biệt ghép không phức tạp;
• (11) an toàn và vệ sinh sản xuất;
• (12) dung sai theo tiêu chuẩn nhà nước;
• (13) tiếng ồn không vượt quy chuẩn;
• (14) tự động hóa kiểm tra và điều chỉnh;
• (15) cân bằng tĩnh và động các phần quay;
• (16) hoàn chỉnh kỹ thuật và độ tin cậy.
• Vật liệu đặc biệt:
• Kim loại và hợp kim chống ăn mòn (nhôm, sắt và hợp kim, men, thép không rỉ, thép chịu axit) vì sản phẩm ăn mòn lẫn vào thực phẩm.
• Chất dẻo dùng làm vật liệu kết cấu, lớp chống ăn mòn, chống ma sát, màng mỏng và bao bì (Bảng I.1).
• Thiết kế chi tiết bằng chất dẻo theo 8 bước:
• B1 nghiên cứu công dụng;
• B2 xác định điều kiện sử dụng;
• B3 chọn mã hiệu chất dẻo;
• B4 chọn phương pháp công nghệ;
• B5 phác thảo kết cấu;
• B6 tính toán sức bền, kết cấu, công nghệ;
• B7 kết thúc nghiên cứu;
• B8 tính hiệu quả kinh tế kỹ thuật.
• Chất dẻo tiếp xúc thực phẩm phải đáp ứng yêu cầu vệ sinh y tế và do cơ quan giám sát vệ sinh Nhà nước cho phép.
• Các giai đoạn thiết kế:
• Có 2 phương pháp: theo nhiệm vụ kỹ thuật xây dựng đề án kỹ thuật (giai đoạn I) rồi thiết kế thi công (giai đoạn II); máy phức tạp thêm thiết kế sơ phác ở giai đoạn trung gian.
• Dây chuyền tự động phức tạp có điều khiển theo chương trình làm theo 4 giai đoạn: yêu cầu kỹ thuật, thiết kế phác, thiết kế kỹ thuật, thiết kế thi công.
• Nhiệm vụ kỹ thuật quy định công dụng, đặc tính kỹ thuật, yêu cầu kinh tế kỹ thuật.
• Tính toán mạch động và tính toán lực:
• Tỷ số truyền toàn phần của hộp giảm tốc:
• i0 = i1·i2·i3·…·ip
• Phân thành các tỷ số riêng xếp giảm dần i1 ≥ i2 ≥ … ≥ ip, sự giảm lớn nhất để ở bộ truyền cuối gần động cơ.
• Mômen cần toàn phần (Mc là mômen cản thu gọn):
Mc là mômen cản của máy đã quy về trục chủ động, còn Iqđ là mômen quán tính của máy đã quy đổi về trục chủ động.
• M = Mc + Iqđ·dω/dt
• Công suất yêu cầu (n là số vòng quay trục chủ động):
• Nđ = M·ω = M·π·n/30 W
• Cân bằng năng lượng:
• Nđl − Nci − Nch = 0
• Hiệu suất:
Hiệu suất là tỉ số giữa công suất có ích Nci và công suất động cơ Nđ.
• η = Nci/Nđ
• Tổn thất công suất:
• Nch = (1 − η)·Nđ = (1 − η)/η·Nci
• Không kể lực quán tính là tính toán tĩnh, có kể là tính toán tĩnh động học; thiếu dữ kiện thì dùng công thức thực nghiệm.
Tính toán tĩnh động học là xác định lực tác dụng trên các khâu của cơ cấu máy để tính sức bền của chi tiết.
Mômen cần toàn phần: M = Mc + Iqđ·dω/dt.
Công suất yêu cầu: Nđ = M·ω = M·π·n/30 W.
Hiệu suất: η = Nci/Nđ.
• Bố cục kết cấu:
• Có sơ đồ động và kích thước hình học các chi tiết cơ bản rồi mới bố cục — tính đến hình dạng, kích thước, khối lượng vật liệu/sản phẩm, công dụng máy, phương án công nghệ, điều kiện sản xuất, độ chính xác, kích thước biên, thứ tự thiết kế, điều kiện vận chuyển, lắp ráp, vận hành.
• Máy nhiều cụm thì phân riêng thành từng cụm để lắp ráp song song, chạy rà và thử từng cụm riêng; bố cục phải tính đến yêu cầu thẩm mỹ kỹ thuật.
Dùng để làm gì
Dùng chất dẻo thay kim loại để tăng độ tin cậy và tuổi thọ: bơm ly tâm bằng gang làm việc khoảng 360 giờ, bằng chất dẻo hơn 3000 giờ; chất dẻo Flo cho bơm tăng thời hạn phục vụ từ 500 lên 3000 giờ, giảm thời gian dừng sửa chữa từ 120 ngày xuống 4 ngày, nâng cao sử dụng thiết bị 40%; ổ trục poliamit tăng thời hạn phục vụ gấp 5–10 lần. Khi thiết kế máy mới hoặc cải tiến máy đang dùng thì dùng các công thức lực và công suất để xác định động cơ, tỷ số truyền, kích thước các khâu truyền động.
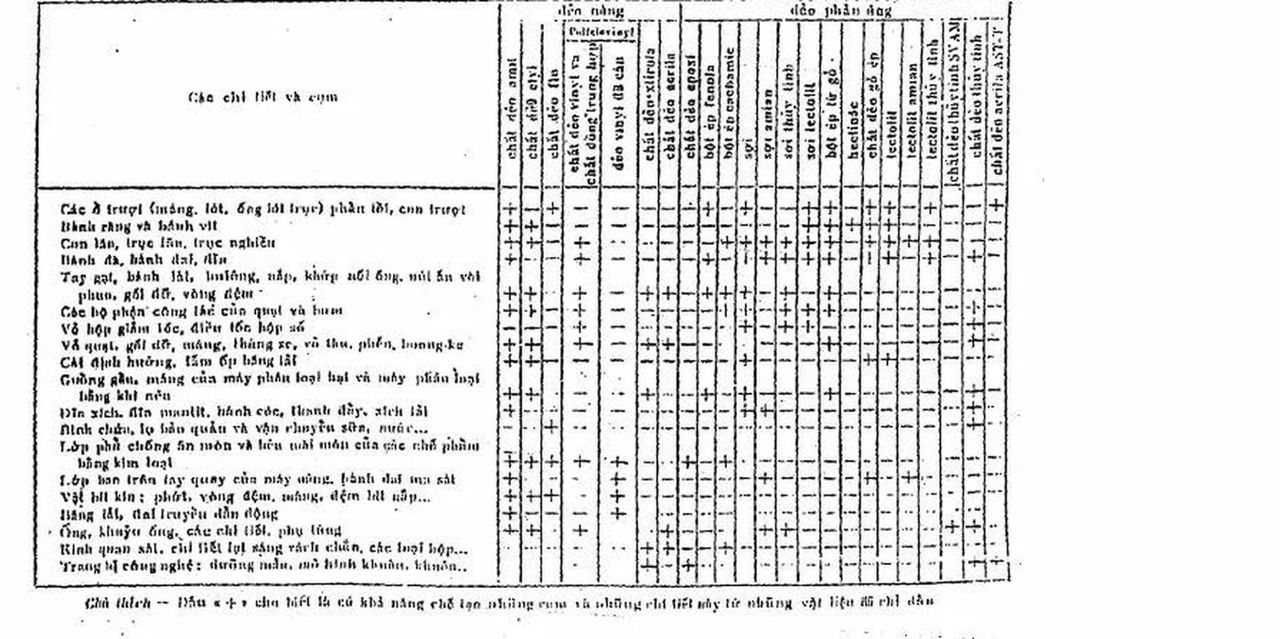
Bảng I.1 Sử dụng chất dẻo để chế tạo chi tiết và cụm thiết bị sản xuất thực phẩm (dấu +: chế tạo được bằng chất dẻo đó)
Học về gì: Làm nhỏ nguyên liệu (đập, nghiền) là khâu đầu của hầu hết ngành gia công khoáng sản và thực phẩm; học tính chất vật liệu, cách đo mức đập, các thuyết tính công đập nghiền và cách tính máy đập hàm, máy đập nón, máy nghiền đĩa, máy nghiền trục.
Nhớ gì:
• Khái niệm và tính chất vật liệu:
• Đập–sàng và nghiền–phân cấp tạo sản phẩm dạng hạt đúng kích thước cho ngành dùng (muối kali, than đá; xay bột, thức ăn gia súc, cà phê, bánh kẹo, thịt, men, cá, muối).
• Độ rắn chắc là sức đề kháng tương đối khi phá hủy; độ cứng theo thang 1–10 nhưng khoáng sản là tập hợp nhiều khoáng vật nên độ cứng mang tính tổng hợp.
• Mọi đặc trưng độ bền đều giảm khi độ rỗng tăng; độ nứt nẻ, phong hóa, tách chẻ làm giảm độ bền (hạt tinh thể càng lớn, độ bền càng giảm).
• Tính đập vỡ là thông số tổng hợp của nhiều tính chất cơ học, dùng đánh giá hiệu quả gia công bằng động lực; vật liệu nứt vỡ theo bề mặt liên kết yếu nhất.
• Thành phần độ hạt và mức đập:
• Cỡ hạt biểu thị bằng "đường kính" d:
• d = (l + b)/2
• d = √(l·b)
• d = (l + b + t)/3
• d = ∛(l·b·t)
• Cấp hạt hẹp (d1/d2 < √2) thì d = (d1 + d2)/2; cấp hạt rộng thì dùng thành phần độ hạt — rây (>0,09 mm), lắng (0,05–0,005 mm), hiển vi (đến phần mười micron).
• Mức đập:
Mức đập là tỉ số kích thước cục vật liệu trước khi đập chia cho kích thước hạt sản phẩm, cho biết cục vật liệu đã nhỏ đi mấy lần.
• i = Dmax/dmax
• Lưới khác dạng thì i = f·l/d (f = 1,7–3,3); không sàng thì i = 0,85·B/b; chính xác hơn i = Dtb/dtb hoặc i = Dt%/dt% (t = 80% với đập, 95% với nghiền).
• Mức đập chung bằng tích các mức đập riêng, bằng i1n nếu các mức riêng bằng nhau.
• Bảng II.1: đập thô 1500–500 → 350–100, vừa 350–100 → 100–40, nhỏ 100–40 → 30–10 mm; nghiền thô 1000–200 → 250–40, trung bình 250–50 → 40–10, nhỏ 30–25 → 10–1; nghiền bột: to 5–1 → 0,1–0,04, vừa 0,2–0,05 → 0,015–0,005, mịn 0,1–0,04 → 0,005–0,001, rất mịn 0,1–0,01 → 0,001 mm.
• Đập nghiền tốn gần một nửa năng lượng xưởng tuyển khoáng nên giảm mức đập chung đến mức thấp nhất, sàng trước để tách hạt đã đủ nhỏ.
Mức đập i = Dmax/dmax; mức đập chung bằng tích các mức đập riêng.
• Phương pháp đập nghiền và các thuyết:
Các thuyết đập nghiền là cơ sở để lập công thức tính công đập nghiền gần đúng với thực nghiệm.
• 4 dạng tác dụng cơ học — ép (dùng cho vật liệu cứng), cắt, chẻ, bẻ (dùng cho vật liệu dòn), xiết (vỡ khi ứng suất tiếp vượt giới hạn bền), đập (lực động, tác dụng định kỳ).
• Thuyết bề mặt Ritingơ: công tỉ lệ với bề mặt mới tạo thành:
• A = 6·K·As·D2·(i − 1)
• K = 1,2–1,7 (As là công tiêu hao riêng để tạo một đơn vị bề mặt mới — Bảng II.2: tiểu mạch 0,11–0,35, mạch đen 0,19–0,42 Ws/cm2 tùy độ ẩm).
• Thuyết thể tích Kiapichep: công tỉ lệ với thể tích:
• A = V·Hm
• Hm là công làm biến dạng một đơn vị thể tích; thí nghiệm thả bi gang chứng minh chiều cao rơi phá vỡ mọi đường kính là như nhau.
• Thuyết thể tích–bề mặt Rebinde: công gồm công làm biến dạng và công tạo bề mặt mới.
• Cả hai thuyết chính đều được áp dụng trong thực tế.
Thuyết bề mặt Ritingơ: công tỉ lệ với bề mặt mới tạo thành, A = 6·K·As·D2·(i − 1).
Thuyết thể tích Kiapichep: công tỉ lệ với thể tích, A = V·Hm.
• Máy đập hàm:
• Vật liệu ép vỡ giữa hàm tĩnh và hàm động lắc; một chu kỳ chỉ một phần gây lực ép, phần còn lại tháo sản phẩm.
• Phân loại theo cách treo: treo đầu trên (lực lớn nhất gần trục treo, nhưng miệng tháo thay đổi làm độ hạt không đều) và treo đầu dưới (miệng tháo không đổi, độ hạt đều, nhưng không chế tạo được máy cỡ lớn).
• Phân loại theo chuyển động: lắc đơn giản (quỹ đạo cung tròn) và lắc phức tạp (vừa lắc vừa hạ xuống, tháo dễ, năng suất cao, nhưng tấm lót chóng mòn).
• Hai loại dùng rộng rãi: lắc đơn giản một biên, 2 tấm chống (đập thô, mức đập 3–6) và lắc phức tạp một tấm chống (đập vừa, nhỏ, mức đập 10).
• Cấu tạo: thân, hàm tĩnh và hàm động, tấm đệm có gờ, biên, tấm chống (một tấm yếu hơn làm "cầu chì"), bánh đà, lò xo.
Tấm chống yếu đóng vai trò như một cầu chì: khi vật cứng lọt vào vùng đập thì tấm yếu gãy trước để bảo vệ máy. Bánh đà tích lũy năng lượng dư ở bước nghỉ rồi trả lại khi đập.
• Góc ngoạm α là góc giữa hai mặt hàm; điều kiện làm việc α < 2φ (góc ngoạm giới hạn αo = 2φ, φ là góc ma sát); giảm miệng tháo thì α tăng, mức đập tăng, năng suất giảm.
• Số vòng quay tối ưu (với g = 9,81 m/s2, α = 22° thì nu = 42/√S):
• nu = 30·√(g·tgα/(2S)) vg/ph
• Tăng n quá giới hạn thì vật liệu chưa kịp tháo đã bị ép lại, năng suất giảm.
• Năng suất thực nghiệm (L, b0 tính bằng cm):
• Q = 0,1·L·b0 t/h
• Công suất (C = 60 với máy 250×400 trở xuống, 100 đến 900×1200, 200 từ 900×1200 trở lên):
• N = L·B/C kW
• Chọn máy: B ≥ (1,15–1,20)·Dmax; cỡ lớn B > 600 mm, vừa 300–600, nhỏ < 300; cục đập được D = (0,80–0,85)·B; quy cách ghi bằng B×L.
Điều kiện làm việc của máy đập hàm: góc ngoạm α < 2φ (góc ngoạm giới hạn αo = 2φ).
• Máy đập nón:
• Vật liệu đập trong không gian hình vành khăn giữa nón tĩnh và nón động lượn quanh trục máy; đập ở chỗ nón động lượn sát nón tĩnh, tháo ở chỗ đối diện — đập và tháo liên tục nên không cần bánh đà lớn, năng suất cao hơn máy đập hàm cùng cỡ.
• Phân loại: đập thô (trục treo, nón động dốc) và đập vừa–nhỏ (tựa lên giá đỡ mặt cầu, nón doãng, có vùng song song).
Vùng song song là đoạn hai mặt nón song song với nhau ở chỗ tháo, có tác dụng bảo đảm độ hạt sản phẩm.
• Cấu tạo: thân nhiều phần ghép bu lông, nón tĩnh lót đệm thép mangan, nón động, bộ phận treo trục, truyền động bánh răng côn, điều chỉnh miệng tháo bằng thay đệm hoặc kích thủy lực; máy vừa–nhỏ bảo vệ bằng lò xo và chắn bụi bằng nước.
• Đặc tính kỹ thuật: góc ngoạm nhỏ hơn 2 lần góc ma sát, thực tế (24–28)° với đập thô và trung bình 18° với vừa–nhỏ.
• Tốc độ trụ quay tối ưu tính theo thời gian rơi tự do, thực tế chỉ bằng gần 1/2 lý thuyết (D là đường kính đáy nón động, m):
• Vừa: n ≈ 81·(4,92 − D) vg/ph
• Nhỏ: n ≈ 60·(5,84 − D) vg/ph
• Năng suất:
• Đập thô: Q ≈ 210·B2·√(2B + 1)·k·δ t/h (k = 0,3–0,5)
• Vừa–nhỏ: Q = 60·π·n·b0·l·D·k·δ t/h (k = 0,25–0,50)
• Công suất:
• Đập thô: Nđc ≈ 36·D2·r·n kW (r là độ lệch tâm)
• Vừa–nhỏ: Nđc = 0,12·D2·n kW
• Chọn máy đập nón thô theo Dmax (B ≈ 1,2·Dmax) và năng suất; máy vừa–nhỏ không đập được vật liệu ướt và dính vì vùng đập dễ bị tắc.
• Máy nghiền đĩa:
• 4 loại — trục thẳng đứng làm quay đĩa trên, trục thẳng đứng làm quay đĩa dưới, trục nằm ngang làm quay một đĩa, trục nằm ngang làm quay cả hai đĩa.
• Đĩa bằng kim loại hoặc hỗn hợp bột vỡ cơ cứng, mặt nghiền cần cứng, nhám, đồng đều.
• Vận tốc vòng: đĩa đá 10 m/s (trục đứng) và 18 m/s (trục ngang), đĩa gang đúc tới 28 m/s, đĩa thép đúc tới 63 m/s.
• Mặt đĩa gia công thành vành, rãnh chìm profin tam giác để tăng khả năng nghiền và vận chuyển bột; dùng cả nghiền khô và nghiền ướt.
• Máy trục ngang (H2.25): hộp cấp liệu, nam châm tách vụn sắt, vít xoắn đẩy hạt vào khe nghiền, đĩa cố định và đĩa quay, cần gạt đẩy bột ra cửa tháo, cần điều chỉnh khe nghiền.
• Máy nghiền trục:
• Nghiền nát vật liệu khi qua khe hẹp giữa hai trục; 3 kiểu — 2 trục cố định (ép, cán vật liệu dẻo, nhão), 1 trục di động có lò xo (quá tải thì khe hở tăng để thoát vật liệu — dùng rộng rãi nhất), 2 trục đều di động (vật liệu cứng, kích thước không đều; ít dùng).
• Điều kiện kẹp hạt vào khe: góc kẹp α < φ (φ là góc ma sát).
• Đường kính trục nhỏ nhất (d là đường kính hạt, δ là khe hở giữa hai trục):
• Dmin = (d·cosφ − δ)/(1 − cosφ)
• Với 2 trục bằng nhau D1 = D2 = D thì α1 = α2 = α.
• Chọn loại máy nghiền theo tính chất cơ lý, hình dạng, độ ẩm nguyên liệu, yêu cầu độ lớn hạt sản phẩm, năng suất, công suất và công đoạn tiếp theo.
Điều kiện kẹp hạt vào khe nghiền trục: góc kẹp α < φ.
Dùng để làm gì
Chọn máy đập hàm theo kích thước cục lớn nhất và năng suất — miệng cấp khoáng B ≥ (1,15–1,20)·Dmax, ví dụ máy 900×1200 đập cục tới ~720–765 mm; chọn máy đập nón thô theo Dmax (B ≈ 1,2·Dmax) và năng suất; tính số vòng quay tối ưu để đạt năng suất lớn nhất, tránh tăng n quá giới hạn làm vật liệu chưa kịp tháo đã bị ép lại; sàng trước khi đập để tách hạt đã đủ nhỏ, tiết kiệm năng lượng; chọn máy nghiền theo vật liệu và yêu cầu sản phẩm — nghiền đĩa cho bột mịn và nghiền ướt, nghiền trục cho bột mì, bột ngô, hạt có dầu; dùng tấm chống yếu và lò xo để bảo vệ máy khi vật cứng lọt vào vùng đập.
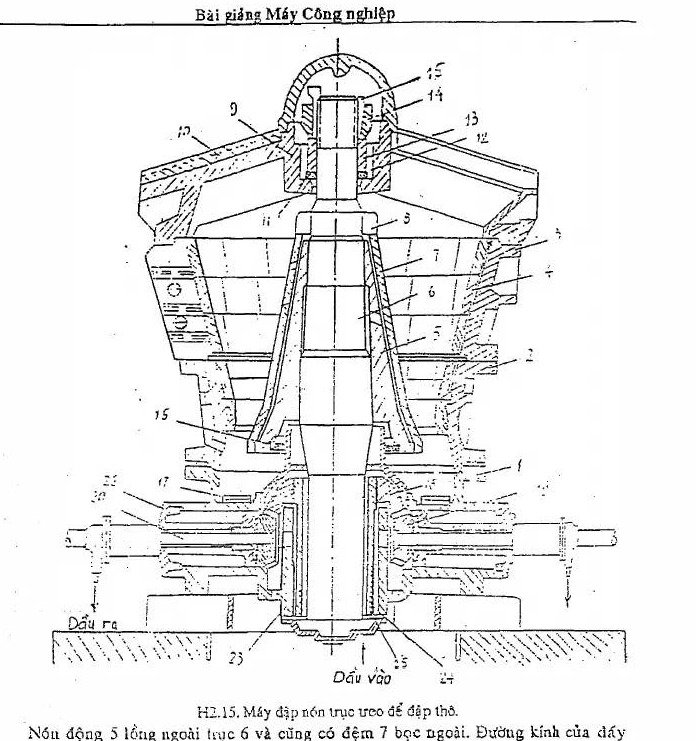
Hình 2.15 Máy đập nón trục treo để đập thô
Học về gì: Tách hỗn hợp hạt, hỗn hợp các cấu tử hay huyền phù thành từng hợp phần đồng nhất theo một đặc tính — kích thước, tính chất khí động học, tỷ trọng, từ tính hay bề mặt — để phù hợp với công đoạn sản xuất tiếp theo và yêu cầu của hộ tiêu thụ.
Huyền phù là hệ nhớt gồm các hạt rắn phân tán trong chất lỏng.
Nhớ gì:
• Hỗn hợp đầu gồm một hoặc vài cấu tử (hạt và tạp chất, hạt lớn và hạt nhỏ...); hợp phần là phần nguyên liệu đầu được phân chia theo một đặc tính, một hợp phần có thể gồm một hoặc vài cấu tử.
Cấu tử là thành phần của nguyên liệu đầu, khác nhau về chất lượng.
• Tỷ lệ thu hợp phần (3.1), P — lượng hợp phần, Q — lượng nguyên liệu đầu:
Tỷ lệ thu hợp phần là tỉ lệ giữa lượng hợp phần thu được và lượng nguyên liệu đầu.
• B = P/Q
• Mức độ tách một cấu tử (3.2):
Mức độ tách một cấu tử là tỉ số giữa lượng cấu tử đó trong hợp phần thu được và lượng cấu tử đó trong hỗn hợp đầu trước khi vào máy.
• η = (φ12/a1)·B2
• Hiệu suất công nghệ của quá trình phân loại luôn nhỏ hơn 1 vì không bao giờ thu được cấu tử có độ sạch tuyệt đối.
• Muốn phân loại tốt phải chọn đúng thông số phân loại đặc trưng cho tính chất vật lý và hình học của khối hạt (chiều dài, chiều rộng, chiều dày, tính chất khí động, tỷ trọng...), dùng một thông số hoặc phối hợp nhiều thông số.
• Độ phân chia λ = 1 thì hỗn hợp dễ phân loại, λ < 1 thì khó phân loại, λ = 0 thì không thể phân loại được.
Độ phân chia λ là chỉ tiêu đánh giá mức độ dễ hay khó phân loại của hỗn hợp.
• Máy đơn giản dựa vào một đặc tính, máy phức tạp gồm nhiều máy đơn giản làm việc cùng nhau.
• Phân loại theo đặc tính hình học dùng máy sàng:
• Mặt sàng có lỗ tròn, vuông, chữ nhật hay khe dài; phần lọt qua lỗ là cấu tử lọt sàng, phần còn lại là cấu tử trên sàng.
• Sàng từ cấp hạt lớn đến nhỏ: lưới ít mòn (lưới lỗ lớn bằng thép lá đột lỗ bảo vệ lưới nhỏ đan bằng dây thép), hiệu suất lưới nhỏ cao, cục lớn ít bị vỡ, chiếm ít diện tích — nhược điểm là lưới dưới bị che khuất, thay thế sửa chữa khó, sản phẩm tháo ra cùng một đầu nên chật chội và nhiều bụi.
• Sàng từ nhỏ đến lớn khắc phục được các nhược điểm trên nhưng lưới nhỏ chóng mòn rách, năng suất và hiệu suất thấp, chiếm diện tích lớn; phương pháp liên hợp phối hợp cả hai.
• Hiệu suất sàng là tỷ số giữa trọng lượng các cấp hạt nhỏ hơn lỗ sàng trong sản phẩm dưới sàng và trong vật liệu cấp vào ban đầu.
• Các nhân tố ảnh hưởng đến quá trình sàng:
• Thành phần độ hạt ("hạt khó sàng" kích thước gần bằng lỗ sàng rất khó lọt; "hạt rất khó sàng" lớn hơn lỗ một ít gây trở ngại lớn, có khi kẹt chặt làm tắc sàng).
• Độ ẩm mặt ngoài (sàng ướt cho năng suất cao hơn sàng khô; phun nước khi sàng để giảm bụi).
• Đặc tính chuyển động của mặt sàng.
• Hình dạng lỗ sàng (hạt lớn nhất lọt qua lỗ tròn bằng 80–85% hạt lớn nhất lọt qua lỗ vuông cùng cỡ).
• Độ dốc mặt sàng (quá lớn thì vật liệu đi nhanh, hiệu suất giảm).
• Lượng cấp vào (quá tải thì vật liệu không phân lớp được, sàng chỉ còn vận chuyển).
• Lưới sàng:
• Lưới sàng đan bằng dây thép, đồng hay niken, lỗ vuông hoặc chữ nhật nhỏ hơn 100 mm; có 3 kiểu dập gờ: một phần (lỗ 1,6–25 mm), toàn phần (lỗ 4–25 mm), gờ trung gian (lỗ 32–100 mm).
• Hệ số diện tích có ích với lỗ vuông (3.14), B, L — chiều rộng, chiều dài lỗ; d — đường kính dây đan:
Hệ số diện tích có ích là tỉ lệ phần trăm diện tích lỗ so với toàn bộ diện tích mặt sàng.
• A = B2/(B+d)2·100%
• Hệ số diện tích có ích với lỗ chữ nhật (3.15):
• A = B·L/((B+d)(L+d))·100%
• Lưới tấm bằng thép lá đột, dập hoặc khoan lỗ tròn hay chữ nhật, hệ số diện tích có ích với tấm dập lỗ vuông (3.19), không vượt quá 35–40%:
• A = l2/(b+l)2·100%
• Lưới cao su dày 20 mm, lỗ vuông 20–50 mm, tuổi thọ gấp 10–25 lần lưới kim loại.
• Lưới chấn song ít bị kẹt vì tiết diện H3.8a làm lỗ rộng dần xuống dưới; mặt trên cong hoặc có sống trâu để hạt nhỏ khỏi lẫn vào sản phẩm trên sàng.
Lưới chấn song là lưới làm bằng những thanh thép đặt song song và cách đều nhau, lỗ sàng là khe hở giữa các chấn song.
• Điều kiện để hạt trượt trên lưới sàng nghiêng là góc nghiêng α lớn hơn góc ma sát φ (α = φ là trạng thái cân bằng giới hạn).
• Gia tốc giới hạn khi lực quán tính bằng lực ma sát:
• Hạt phẳng trượt: agh = f·g
• Hạt hình cầu: agh = (k/r)·g (k — hệ số ma sát lăn, r — bán kính hạt).
Điều kiện để hạt trượt trên lưới sàng nghiêng: góc nghiêng α lớn hơn góc ma sát φ.
• Sàng chuyển động điều hòa:
• S = r(1 − cos ωt) (3.24)
• vs = ω·r·sin ωt (3.25)
• vtb = 0,64·vb
• as = ω2·r·cos ωt (3.26)
• Hạt chỉ dịch chuyển khi lực quán tính Pqt = m·a vượt lực ma sát f·G.
• Số vòng quay thực tế của tay quay phải nằm trong khoảng nđ > n > n'tr (nđ luôn lớn hơn n'tr) để hạt trượt lên–xuống mà không tách khỏi lưới.
• Cơ cấu dẫn động thường là tay quay–thanh truyền với r/L ≤ 1/50; thân sàng cân bằng bằng đối trọng quay, thường chỉ cân bằng 50–60% khối lượng dao động để tránh lực mất cân bằng thẳng đứng quá lớn.
• Bộ dao động lệch tâm kết cấu đơn giản, nhẹ, nhưng chỉ truyền chuyển động cho cả thân sàng nên thân sàng phải ghép đôi theo chiều cao.
• Sàng chấn động lệch tâm có khung đặt nghiêng trên giá bằng trụ đỡ và lò xo đàn hồi, điểm giữa khung chuyển động theo quỹ đạo tròn, hai đầu theo hình bầu dục, phải gắn đối trọng để triệt tiêu lực ly tâm (trọng tâm đối trọng và tâm khuỷu lệch tâm tạo góc 180°).
• Phân loại bằng sức gió:
• Sức cản dòng khí (3.53), K — hệ số cản động học, Fm — diện tích mặt cắt ngang của hạt, ρ — khối lượng riêng không khí, v — vận tốc dòng khí, u — vận tốc hạt:
• R = K·Fm·ρ(v−u)2
• G < R thì hạt đi lên, G > R thì hạt đi xuống.
• Tốc độ thăng bằng (3.55), xác định bằng thực nghiệm:
Tốc độ thăng bằng là tốc độ dòng không khí mà trong đó hạt được duy trì lơ lửng trong dòng.
• vtb = √(G/(K·Fm·ρ))
• Trở lực máy (3.57), K = 0,07–0,09:
• H = K·Q2
• Phân loại theo tỷ trọng dùng máy tách đá sỏi; máy kiểu Gdgorovic dùng đĩa côn lắc tròn để hạt lên phía trên đĩa, đá sỏi xuống phía dưới.
Máy tách đá sỏi là máy tách tạp chất đá sỏi ra khỏi hạt dựa vào sự khác nhau về tỷ trọng.
• Phân loại theo từ tính dùng nam châm vĩnh cửu hoặc nam châm điện tách tạp chất sắt (lực hút khoảng 12 KG, lớp hạt chảy qua không quá dày, góc nghiêng ống tự trượt lớn hơn góc nghiêng tự nhiên của hạt 3°–6°).
• Phân loại theo bề mặt trên mặt phẳng nghiêng:
• v1 = √(2gK1x1) (3.58)
• K1 = sinα − μ1cosα
• v2 = v1(1 + K2/K1) (3.59)
• Chênh lệch vận tốc giữa hai lớp gây ra tự phân loại; thiết bị xoắn ốc phân loại hạt dạng cầu và hạt dạng dẹt.
Tự phân loại là hiện tượng các lớp hạt tự tách ra thành lớp trên là thóc, lớp dưới là gạo lật sau khi dịch chuyển một đoạn.
Phân loại bằng sức gió: G < R thì hạt đi lên, G > R thì hạt đi xuống.
Dùng để làm gì
Chọn số vòng quay tay quay cho sàng rung lưới nghiêng dao động ngang: với góc ma sát φ = 32°, góc nghiêng sàng α = 12°, bán kính tay quay r = 10 mm hoặc 5 mm thì số vòng quay để hạt bắt đầu trượt lên n'tr = 300 hay 420 vg/ph, số vòng quay giới hạn để hạt không tách khỏi lưới nđ = 650 hay 920 vg/ph, số vòng quay thực tế nằm trong khoảng nđ > n > n'tr. Máy phân loại dùng trong chế biến bột, gạo và thức ăn hỗn hợp (phân loại bằng sức gió, tách đá sỏi, tách tạp chất sắt), tuyển than và khoáng sản, và tách thóc khỏi gạo lật nhờ tự phân lớp trên mặt phẳng nghiêng.
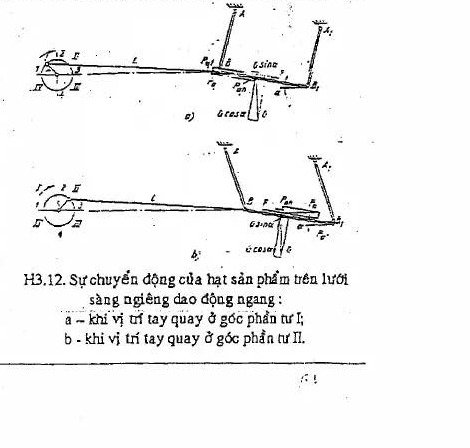
Hình 3.12 Sự chuyển động của hạt trên lưới sàng nghiêng dao động ngang: a) tay quay ở góc phần tư I, b) ở góc phần tư II
Học về gì: Định lượng nguyên liệu, sản phẩm và bán thành phẩm đúng tỷ lệ trước khi đưa vào công đoạn tiếp theo — theo trọng lượng, thể tích hoặc mức — bằng các máy dùng cho hạt, bột nhào và chất lỏng.
Nhớ gì:
• Máy định lượng thường lắp ngay dưới boong ke chứa, đặt trước máy chế biến và máy trộn, để xác định lượng nguyên liệu hoặc bán thành phẩm trước khi đưa vào công đoạn tiếp theo hay thành phẩm xuất xưởng.
• Phân loại theo nguyên tắc: trọng lượng (sai số 0,1%), thể tích (thùng, đĩa, vít xoắn, băng), mức (sai số 2–3%); theo nguyên liệu: hạt, bột nhào, lỏng.
• Khi thiết kế phải chú ý trước tiên đến tính chất cơ lý và cỡ hạt: kích thước hạt, trọng lượng thể tích, độ linh động, độ ẩm, dính kết, vón cục với sản phẩm rời; trọng lượng riêng, độ nhớt, độ dính với sản phẩm lỏng.
• Thùng định lượng:
• Có hai loại: hình trụ hay nhiều cạnh (điều chỉnh dòng sản phẩm nhờ ma sát và bám dính với bề mặt thùng) và hình quạt loại cốc hay cánh (lượng cấp vào bằng số và dung tích hốc; cánh có nếp gợn dùng cho bột và hạt nhỏ, thùng có cạnh dùng cho cục nhỏ và trung bình).
• Tốc độ vòng của thùng 0,025–1 m/s, năng suất điều chỉnh bằng tấm chắn thay đổi chiều dày lớp sản phẩm.
• Năng suất thùng cấp liệu (4.1), f = a·b:
• Q = 3600·f·v·k·γ kg/h
• Trong đó (4.2), n' = b/a là tỷ lệ cạnh lỗ, K0 = 2,2 (có phân loại)/2,0 (không phân loại), φ0 = 30–75° là góc nghiêng tự nhiên ở trạng thái yên tĩnh, n' = 1–2 với sản phẩm cục, hệ số nạp đầy K = 0,7:
• a = (1+n')/(2n')·K0(80+D)·tgφ0
• Thùng hình quạt (4.3), k = 0,8:
• Q = 60·f·l·m·γ·k·n kg/h
• Công suất trục, k1 = 1,0 (bột, hạt nhỏ)/2,0 (cục dễ vỡ):
• N1 = 0,0005·Psp·f·D·n·tgφ'·k1 kW
• Công suất động cơ, k2 = 1,1–1,2:
• N2 = N1·k2/η
• Đĩa định lượng:
• Là đĩa quay nằm ngang, sản phẩm trên đĩa lấy ra bằng thanh gạt, chiều dày lớp điều chỉnh bằng ống tiếp liệu di động phủ ngoài ống tháo của boong ke; dùng cho hạt nhỏ và bột khô, cấp liệu đủ chính xác khi năng suất tương đối lớn.
• Năng suất (4.7):
• V = 60·V0·n m3/h
• Trong đó (4.8), R0 là khoảng cách từ trọng tâm tiết diện vành đến trục quay, F là diện tích tiết diện ngang của vành:
• V0 = 2π·R0·F m3
• Q = ρ·V.
• Số vòng quay giới hạn xác định từ điều kiện lực ly tâm nhỏ hơn lực ma sát của vật liệu trên đĩa.
• Tốc độ vật liệu ra khỏi đĩa (4.15):
• v0 = 2π·R0·n/60 m/s
• Vít định lượng:
• Dùng khi cho phép làm vỡ nát thêm một ít hạt, thường dùng cho hạt, cục nhỏ và bột, đặt nằm ngang hoặc nằm nghiêng.
• Năng suất (4.16), S = (0,8–1,0)D là bước vít, k = 0,8–1,0 là hệ số đổ đầy, n = 40–80 vg/ph với sản phẩm linh động, n = 20–40 vg/ph khi độ linh động giảm:
• Q = 47·D2·S·k·γ·n kg/h
• Để tránh tích tụ vật liệu phải đảm bảo D ≥ (4–5)Dc, Dc là đường kính lớn nhất của cục sản phẩm.
• Công suất động cơ (4.17), ϖ = 1,20 (bột)/2,5 (muối ăn), k = 1,1–1,2:
• N = Q·(Lz·ϖ + H)·k/(367·103·η) kW
• Băng định lượng:
• Có loại theo thể tích (tốc độ băng 0,1–0,5 m/s; boong ke cấu tạo sao cho áp suất vật liệu không truyền lên băng) và loại theo trọng lượng (cân bằng bằng đối trọng, điều chỉnh năng suất trong giới hạn 1/3, tự động hóa bằng điện, khí nén hay thủy lực).
• Năng suất (4.18), F = b·h là diện tích tiết diện ngang của vật liệu trên băng, k = 0,7–0,8 là hệ số nạp đầy máng:
• Q = 3600·F·v·γ·k kg/h
• Máy có bộ phận chuyển động tịnh tiến qua lại gồm bàn trượt, piston, máy lắc và máy dao động; dùng khi cấp sản phẩm ít linh động, có khuynh hướng dính kết và tạo tầng.
• Năng suất bàn trượt (4.22), s là hành trình bằng hai lần bán kính tay quay, n = 10–60 lần/ph:
• Q = 60·B·h1·s·n·γ·k
• Máy lắc đặt trên đáy lò xo phẳng nghiêng, tay quay 150–250 vg/ph, biên độ 3–5 mm; máy dao động biên độ 1–3 mm, 1500–3000 lần/ph.
• Máy theo trọng lượng:
• Loại từng phần gồm bộ phận cấp liệu, thùng chứa cân từng phần, cơ cấu trọng lượng và bộ phận điều khiển tự động (bán tự động cho bột: vít tải cấp liệu, thùng chứa tựa trên tay đòn của cơ cấu trọng lượng với đối trọng và công tắc điện; tự động dùng cơ điện hay điện và khí nén).
• Loại liên tục dùng tang nhiều hốc cân bằng trên đòn bẩy bằng đối trọng, thay đổi vị trí van khí nén hay dầu để điều chỉnh cấp liệu.
• Đóng bao tự động dùng cân một lần hoặc cân nhiều lần; điều khiển tự động bằng tế bào quang điện: khi đạt trọng lượng cân bằng, lá chắn che nguồn sáng, rơ le quang điện đình chỉ việc cấp sản phẩm vào bao bì.
• Định lượng bột nhào:
• Định lượng bột nhào bằng cách chia liên tục khối chung thành các cục riêng có thể tích xác định và trọng lượng bằng nhau, sai số không quá ±2,5% (bánh mì).
• Có 3 dạng: dao lắc cắt sợi bột ép đều qua khuôn, thùng lường + piston, dập cắt cục bột thành hình dạng và thể tích xác định (mì vằn thắn).
• Rót sản phẩm lỏng:
• Bia, rượu và đồ uống có ga phải rót dưới áp suất cao bằng áp suất trong bình để giảm tổn thất khí cacbonic, nước ép hoa quả và rau chứa vitamin nên rót dưới chân không để giảm hàm lượng ôxy.
• Sản phẩm ít nhớt (tỷ trọng 0,9–1,0 g/cm3, độ nhớt 0,8–0,83 centipoise) dùng rót trọng lực, nhớt cao dùng ép cưỡng bức.
Rót trọng lực là rót để chất lỏng chảy xuống dưới tác dụng của trọng lượng.
• Cơ cấu rót kiểu van (4.23), μ = 0,5–0,7:
• dv = μ·f·√(2gH)·dt
• Thời gian chảy khi mức chất lỏng giảm gấp đôi so với khi mức không đổi (t/t' = 2).
• Các kiểu khác là van đẳng áp (rót chất lỏng có nạp khí), van trượt, van chắn, rót chân không dùng van bi.
Định lượng bột nhào: chia khối chung thành các cục riêng có thể tích xác định và trọng lượng bằng nhau, sai số không quá ±2,5% (bánh mì).
Rót chất lỏng có ga phải rót dưới áp suất cao bằng áp suất trong bình để giảm tổn thất khí cacbonic; nước ép hoa quả chứa vitamin nên rót dưới chân không để giảm hàm lượng ôxy.
Dùng để làm gì
Định lượng đúng tỷ lệ nguyên liệu trong dây chuyền thức ăn hỗn hợp và thức ăn gia súc, nơi máy định lượng, máy trộn và máy tạo viên giữ vai trò quan trọng; định lượng bột nhào làm bánh mì với sai số không quá ±2,5%, rót bia và rượu có ga bằng van đẳng áp để không mất khí cacbonic, rót nước ép hoa quả dưới chân không để giữ vitamin, và đóng bao tự động bột, gạo, chè, kẹo.
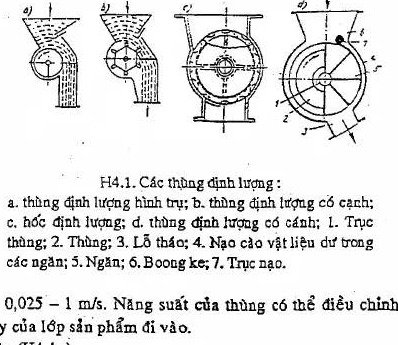
Hình 4.1 Các thùng định lượng: a) hình trụ, b) có cạnh, c) hốc định lượng, d) có cánh
Học về gì: Khuấy trộn là công đoạn làm cho nhiều thành phần có tỷ lệ nhất định phân bố đều nhau thành một hỗn hợp đồng nhất — dùng trong dây chuyền sản xuất bột hỗn hợp, trộn hóa chất, xây dựng, đặc biệt trong các xí nghiệp chế biến thức ăn gia súc; quá trình trộn chỉ kết thúc và có hiệu quả khi mỗi mẫu kiểm tra đều có đủ các thành phần theo đúng công thức định trước, dù thực tế với bột thì không bao giờ đạt được mức đồng đều tuyệt đối vì còn phụ thuộc độ lớn hạt, hình dạng hạt và khối lượng riêng.
Nhớ gì:
• Phân loại máy trộn theo ba cách: theo nguyên lý trộn (máy trộn ngang, máy trộn đứng); theo chu trình làm việc (làm việc liên tục, làm việc gián đoạn); theo đối tượng cần khuấy trộn (sản phẩm rời, sản phẩm dạng bột nhào, sản phẩm dạng chất lỏng).
• Máy trộn sản phẩm rời:
• Có hai họ: loại quay (thùng quay hình trụ hai đầu côn, thùng quay trên trục với thùng thẳng đứng hay nằm ngang, thùng "say rượu" có trục quay trùng đường chéo thùng, thùng chữ V góc đỉnh 90°, thùng hình nón, nồi quay) và loại vận chuyển (băng xoắn, cánh đảo có cánh hướng tâm, vít tải).
• Thùng quay trên con lăn đỡ thì nạp và tháo liệu chung một ống nối nên thời gian phụ kéo dài; thùng quay trên trục thì nạp và tháo qua hai lỗ độc lập nên tiết kiệm thời gian phụ.
• Thùng tiết diện lục giác dùng khi trộn cho phép nghiền; thùng đáy hình côn dùng cho chè, cà phê — những sản phẩm phải trộn hết sức thận trọng, không được đập và nghiền làm phá hủy cấu trúc.
• Số lần trộn m của khối sản phẩm sau một vòng quay thùng:
• m = Vk/V = (πR2 − πr2)L/(ψπR2L)
• Khi mức đổ đầy ψ = 50% thì sau một vòng quay các hạt được chuyển động 2 lần (quay 180° được 1 lần, quay 360° được 2 lần); đổ đầy trên 50% thì ở tâm thùng xuất hiện vùng cố định, khả năng đảo trộn giảm từ 2 xuống 0 — khắc phục bằng cách lồng vào tâm thùng một ống lót hình trụ rỗng có kích thước bằng vùng ứ đọng, khi đó:
• r = R/√(1 + π2) ≈ 0,3R
Khi mức đổ đầy ψ = 50% thì sau một vòng quay các hạt được chuyển động 2 lần; đổ đầy trên 50% thì ở tâm thùng xuất hiện vùng cố định, khả năng đảo trộn giảm từ 2 xuống 0.
• Năng suất máy trộn thùng quay (ttr là thời gian trộn, tn thời gian nạp liệu, tth thời gian tháo sản phẩm):
• Q = V·ρ·60/(ttr + tn + tth) (kg/h)
• Công suất N = (N1 + N2 + N3)/η — N1 khắc phục ma sát trong các ổ trục, N2 nâng sản phẩm đến góc rơi tự nhiên, N3 nâng sản phẩm cao hơn góc rơi tự nhiên để đảo trộn; để tính đến những trở lực khó tính trước (con lăn bị lệch, ổ trục bị xiết chặt) thì tăng công suất tính toán thêm 15–20%.
• Máy trộn vít tải:
• Thời gian trộn chung (thùng chứa phải được đổ đầy một lần, tháo ra một lần, và có m lần sản phẩm dịch chuyển trong thùng chứa):
• tch = t(m + 2)
• Năng suất vít tải (m3/s), φ là hệ số đầy (0,3–0,4 với vít nằm ngang; 0,75 với vít thẳng đứng):
• Qvt = (D2 − d2)/8·S·π·ω·φ
• Năng suất máy trộn:
• Qtr = Qvt/(m + 2)
• Công suất vít tải tính theo (5.47) với hệ số trở lực W0 phụ thuộc vật liệu (sản phẩm dạng bột và hạt W0 = 1,2; đường tinh thể và mầm nho chưa nấu 1,5; cacbonat natri và muối 2,3; đường cát ẩm 4).
• Máy trộn vít tải gián đoạn có vít nằm ngang (H5.9) đưa sản phẩm đi vít dưới → gầu tải → vít phân phối phía trên → thùng chứa → tự chảy xuống vít dưới; máy trộn vít tải liên tục (H5.11) dùng vít định lượng nằm nghiêng và vít nằm ngang, đổi số vòng quay của cặp ăn khớp là đổi thành phần hỗn hợp.
Gầu tải là bộ phận nâng sản phẩm từ vít dưới lên vít phân phối phía trên.
• Máy trộn cánh đảo (H5.20):
• Năng suất làm việc liên tục (kg/s):
• Qtr = D2/8·S·ω·ρ·φ
• Hợp lực các lực cản lên cánh nằm ngang, với f là diện tích cánh nhúng chìm, γ là trọng lượng thể tích của sản phẩm, ρ là góc ma sát trong:
• E = γ·htb·f·tg2(45° + ρ/2)
• Công suất chung (cánh nằm ngang + cánh hướng tâm):
• N = N1 + N2
• Máy trộn bột nhào:
• Ba loại thùng chứa (thẳng đứng, nằm ngang, chậu); trộn bột nhào khác trộn chất lỏng vì độ quánh tăng làm giảm tốc độ chuyển động và tính chảy rối, nên cánh khuấy phải quét được toàn bộ bên trong thùng.
• Máy trộn Roto có cánh quay quanh trục nằm ngang trong máng, dung tích từ 1 dm3 (phòng thí nghiệm) đến 10 m3 (công nghiệp), dùng cánh chữ Z cho bột đặc quánh.
• Máy trộn trục cán kết hợp đập, nghiền với trộn — phổ biến nhất là máy 3 trục cán, tỷ lệ tốc độ các cặp trục 1:1,5 đến 1:3, tốc độ trục cuối 4–6 m/s, khe hở giữa trục thứ 2 và thứ 3 nhỏ hơn khe hở giữa trục thứ 1 và thứ 2.
• Với bột nhào có tính đàn hồi lớn thì tính công suất theo số liệu thực nghiệm (cánh quét gần 2/3 sản phẩm, trọng lượng sản phẩm bị quét đặt cách trục quay 0,7 bán kính lớn nhất của cánh).
• Máy khuấy chất lỏng:
• Tạo bốn dạng dòng: tiếp tuyến (chất lỏng chuyển động theo quỹ đạo cánh, trộn dọc trục không đáng kể), hướng tâm (chất lỏng chuyển động từ cánh hướng vào tâm), hướng trục (chất lỏng chảy song song với trục quay, đặc trưng của máy khuấy chân vịt) và hỗn hợp.
• Ngoài khuấy cơ khí còn khuấy bằng vòi phun có đệm xoắn ốc, tuần hoàn bằng bơm và khí nén — khuấy bằng khí nén chỉ dùng cho chất lỏng có độ nhớt động lực μ < 0,2 N·s/m2, hiệu quả nhất khi cần thông khí hay ôxy hóa chất lỏng (ví dụ quá trình lên men).
• Chọn loại máy khuấy theo độ nhớt μ của chất lỏng:
• Cánh (μ < 1 N·s/m2; d/D = 0,66–0,9; n = 20–100 vg/ph).
• Tấm (d = 0,3–0,5D, dùng cho hòa tan và trao đổi nhiệt).
• Hình lược (H5.37 — đơn hay kép, hai lược quay ngược chiều nhau, dùng khi cần ngăn chuyển động vòng tròn của chất lỏng).
• Khung (bền cơ học lớn, dùng cho chất lỏng nhớt trong thùng lớn nhưng tổn thất năng lượng lớn).
• Mỏ neo (μ > 1 N·s/m2; d = 0,9–0,98D).
• Chân vịt (μ ≤ 2 N·s/m2; d = 0,2–0,5D; n = 400–1.730 vg/ph với μ ≤ 0,5; cánh nghiêng α > 90° hút chất lỏng từ đáy đẩy lên bề mặt, α < 90° hút từ bề mặt đẩy xuống đáy; nên đặt nghiêng 10–20° so với mặt phẳng đứng hay lệch tâm để tăng hiệu quả).
• Tua bin (μ đến 800 N·s/m2; d = (1/3–1/2)D khi D < 1.500 mm, d = (1/3–1/4)D khi D > 1.500 mm; n = 100–200 vg/ph; cánh thẳng tạo dòng hỗn hợp tiếp tuyến–hướng tâm, cánh nghiêng 45° tạo dòng hướng trục, cánh cong dùng cho μ = 4–700 N·s/m2).
• Công suất máy khuấy:
• Công suất khởi động (kW), với γ là trọng lượng riêng, ψ là hệ số tra theo loại cánh, n là số vòng quay trong 1 giây, h là chiều cao cánh, d là đường kính cánh, z là số cặp cánh:
• Nkđ = 0,0387·γ·ψ·n3·h·d4·z
• Công suất làm việc (kW), với A tra Bảng 5.2 theo loại cánh (hai cánh 8,3; hai cánh nghiêng 45° 5,15; bốn cánh 10,1; bốn cánh nghiêng 45° 6,22; chân vịt 1,86; tua bin có lỗ 4,58) và điều kiện đồng dạng hình học H/D = 3, D/d = 3, y/d = 0,3:
• Nlv = 0,01·A·d4,56·n2,78·μ0,22·ρ0,78
• Thực tế công suất làm việc thường bằng 0,25–0,40 công suất khởi động.
• Đặt thêm nhiệt kế làm công suất tăng 33%, cánh cố định tăng 200–300%, ống xoắn ruột gà tăng 300–400%.
• Hiệu quả bơm của cánh đặc trưng bằng q = ω/Ω — q = 1 là chảy tiếp tuyến thuần túy, q = 0 là chảy hướng tâm thuần túy.
Công suất làm việc của máy khuấy thường chỉ bằng 0,25–0,40 công suất khởi động.
Đặt thêm nhiệt kế làm công suất tăng 33%, cánh cố định tăng 200–300%, ống xoắn ruột gà tăng 300–400%.
Dùng để làm gì
Trộn đều các thành phần trong dây chuyền sản xuất bột hỗn hợp, trộn hóa chất, xây dựng và chế biến thức ăn gia súc; trộn nhẹ nhàng chè, cà phê bằng thùng đáy hình côn để không phá hủy cấu trúc sản phẩm; nhào trộn bột làm bánh mì, bánh kẹo, bánh quy bằng máy trộn thùng đứng hay máy Roto; hòa tan và trao đổi nhiệt bằng máy khuấy tấm; chuẩn bị huyền phù, thủy phân chất béo, phản ứng hóa học và làm nhũ tương bằng máy khuấy tua bin.
Nhũ tương là hỗn hợp thu được khi trộn một chất lỏng với một chất lỏng khác, có độ nhớt lớn hơn chất lỏng ban đầu.
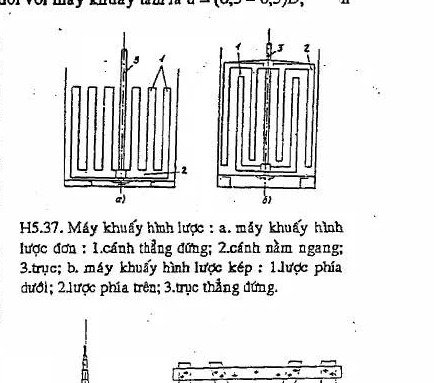
Hình 5.37 Máy khuấy hình lược: a. máy khuấy hình lược đơn; b. máy khuấy hình lược kép
Học về gì: Mỗi loại máy thường chỉ thực hiện một công đoạn trong dây chuyền sản xuất ra sản phẩm, nên muốn có thành phẩm cuối cùng đạt chất lượng thì phải kết hợp nhiều loại máy với nhau theo một trình tự hợp lý; chương này nêu vì sao phải kết hợp, các nguyên tắc bố trí thiết bị trong phân xưởng và một số mô hình dây chuyền điển hình (đập sàng đá, sản xuất thức ăn hỗn hợp cho gia súc).
Nhớ gì:
• Chuỗi công đoạn điển hình: làm nhỏ nguyên liệu (máy đập, máy nghiền) → phân loại (sàng) để được hỗn hợp tinh khiết, kích thước đồng đều → định lượng nhiều loại nguyên liệu theo tỷ lệ phần trăm khối lượng khác nhau → khuấy trộn để được hỗn hợp đồng đều → thành phẩm.
• Yêu cầu chặt chẽ về thành phần độ hạt của sản phẩm cuối cùng — đặc biệt trong công nghiệp khoáng sản và thực phẩm — là lý do phải kết hợp máy.
• Mười nguyên tắc bố trí thiết bị trong phân xưởng:
• Số lượng và khoảng cách vận chuyển nhỏ nhất.
• Tuyến vận chuyển chính dùng dòng tự chảy (máng nghiêng), máng khô không quá dài để tránh chiều cao xây dựng.
• Thiết bị có chức năng kỹ thuật như nhau đặt chung một không gian.
• Chọn thiết bị cùng loại để đổi lẫn, thay thế cho nhau khi có máy ngừng làm việc.
• Các hệ thống gia công cùng loại nguyên liệu phải giống nhau ở mọi thiết bị có cùng chức năng công nghệ.
• Chọn thiết bị có chức năng sản xuất lớn để giảm số máy và số điểm kiểm tra, điều chỉnh.
• Thiết bị sinh bụi, hơi, khói phải bao chắn kín.
• Đủ độ sáng nơi làm việc.
• Thuận tiện lắp đặt, sửa chữa và đảm bảo an toàn.
• Tiết kiệm diện tích, thể tích nhà xưởng theo tiêu chuẩn thiết kế nhà công nghiệp.
Chuỗi công đoạn điển hình: làm nhỏ → phân loại → định lượng → khuấy trộn → thành phẩm.
• Mô hình đập sàng đá trong bộ thiết bị đập sàng di động CM.739/CM.740 (H6.1): 1. bunke; 2. băng tải cấp liệu; 3, 6. phễu; 4, 7, 10. băng tải; 5. máy đập hàm; 8. sàng chấn động CM740; 9. máy đập nón; 11. lưới sàng chấn song.
• Mô hình đập sàng đá trong bộ thiết bị đập sàng C 349A (H6.2): 1. bunke nhận đá; 2. cấp liệu máng; 3. máy đập hàm C182B; 4. máy đập trục CM12; 5. sàng chấn động C-388; 6. máy nâng; 7. băng tải.
• Mô hình dây chuyền sản xuất thức ăn hỗn hợp cho gia súc: dạng bột (H6.3) và dạng viên (H6.4) — phối hợp nghiền, phân loại, định lượng, khuấy trộn (và ép viên đối với dạng viên) để ra thành phẩm đồng đều.
Dùng để làm gì
Thiết kế và bố trí dây chuyền sản xuất hoàn chỉnh từ nguyên liệu đến thành phẩm — như dây chuyền đập sàng đá (từ đá nguyên liệu đến đá dăm có cỡ hạt theo yêu cầu) hay dây chuyền thức ăn hỗn hợp cho gia súc (từ nhiều loại nguyên liệu định lượng theo tỷ lệ đến bột hoặc viên thành phẩm đồng đều).
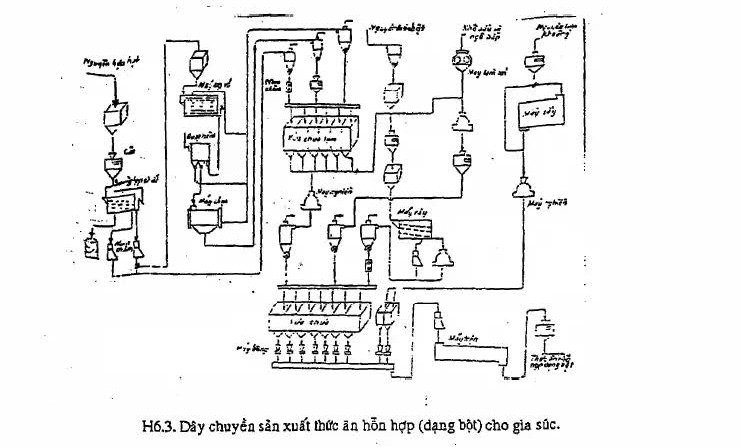
Hình 6.3 Dây chuyền sản xuất thức ăn hỗn hợp dạng bột cho gia súc
• XI.1 Cơ sở thiết kế máy công nghiệp: máy công nghiệp là gì, gồm những bộ phận nào, phân loại ra sao, và thiết kế một máy phải đáp ứng những yêu cầu gì, làm theo các bước nào — từ tính toán mạch động, tính toán lực đến bố cục kết cấu.
• XI.2 Máy làm nhỏ nguyên liệu: tính chất vật liệu, cách đo mức đập, các thuyết tính công đập nghiền và cách tính máy đập hàm, máy đập nón, máy nghiền đĩa, máy nghiền trục — để chọn máy đập, nghiền theo kích thước cục lớn nhất, năng suất và yêu cầu sản phẩm.
• XI.3 Máy phân loại: tách hỗn hợp hạt, hỗn hợp các cấu tử hay huyền phù thành từng hợp phần đồng nhất theo một đặc tính — kích thước, tính chất khí động học, tỷ trọng, từ tính hay bề mặt — để phù hợp với công đoạn sản xuất tiếp theo và yêu cầu của hộ tiêu thụ.
• XI.4 Máy định lượng: định lượng nguyên liệu, sản phẩm và bán thành phẩm đúng tỷ lệ trước khi đưa vào công đoạn tiếp theo — theo trọng lượng, thể tích hoặc mức — bằng các máy dùng cho hạt, bột nhào và chất lỏng.
• XI.5 Máy khuấy trộn: làm cho nhiều thành phần có tỷ lệ nhất định phân bố đều nhau thành một hỗn hợp đồng nhất — dùng trong dây chuyền sản xuất bột hỗn hợp, trộn hóa chất, xây dựng, đặc biệt trong các xí nghiệp chế biến thức ăn gia súc.
• XI.6 Sự kết hợp các loại máy: vì sao phải kết hợp nhiều loại máy theo một trình tự hợp lý, các nguyên tắc bố trí thiết bị trong phân xưởng và một số mô hình dây chuyền điển hình (đập sàng đá, sản xuất thức ăn hỗn hợp cho gia súc) — để thiết kế dây chuyền sản xuất hoàn chỉnh từ nguyên liệu đến thành phẩm.