 Huỳnh Âu
Chương VI — Kỹ Thuật Chế Tạo 1
Học về gì: Phôi là gì, vị trí của khâu chế tạo phôi trong quá trình sản xuất cơ khí, đặc điểm của ba nhóm phôi đúc, rèn/dập, hàn, và cách chọn phôi cho hợp lý về kinh tế và kỹ thuật.
Nhớ gì:
• Sản xuất cơ khí gồm các khâu nối tiếp nhau: luyện kim → chế tạo phôi → gia công cắt gọt → xử lý và bảo vệ bề mặt → sản phẩm (chi tiết máy).
• Chế tạo phôi là khâu trung gian giữa luyện kim và gia công cơ khí, và nó quyết định lớn đến chất lượng và giá thành sản phẩm.
Phôi là bán thành phẩm: vật phẩm của một quá trình sản xuất, chuyển tiếp sang quá trình khác; vật đúc dùng ngay gọi là chi tiết đúc, còn phải gia công cơ thêm mới gọi là phôi đúc.
• Ba dạng sản xuất: đơn chiếc — sản lượng nhỏ, ít lặp lại, nhiều chủng loại, dùng thiết bị vạn năng, đòi hỏi tay nghề cao, khó cơ khí hóa và tự động hóa, năng suất thấp, thường dùng trong sửa chữa, thay thế.
• Dạng hàng loạt — sản lượng theo lô, lặp lại sau một khoảng thời gian, chia loạt nhỏ/vừa/lớn, thiết bị chuyên môn hóa, dễ tự động hóa hơn.
• Dạng hàng khối — sản xuất liên tục, số lượng rất lớn, mặt hàng ổn định, thiết bị và dụng cụ chuyên dùng, dễ cơ khí hóa, tự động hóa.
• Quy trình công nghệ (QTCN) là phần của quá trình sản xuất làm thay đổi trạng thái của đối tượng sản xuất theo một thứ tự chặt chẽ.
• QTCN gồm: nguyên công — công nhân làm liên tục tại một chỗ làm việc để gia công một chi tiết, là đơn vị cơ bản tính chi phí và giá thành; bước — một phần của nguyên công, đổi dụng cụ, bề mặt hay chế độ làm việc là sang bước mới; động tác — thao tác của công nhân trong một bước, dùng để định mức thời gian và năng suất.
• Chỉ tiêu kinh tế–kỹ thuật nhằm tăng năng suất lao động, tiết kiệm thời gian và vật tư, dùng thiết bị hợp lý để đảm bảo chất lượng và hạ giá thành; gồm thời gian, năng suất, tiêu hao nguyên vật liệu, khấu hao thiết bị và giá thành.
• Thời gian gia công một loạt n chi tiết:
• T = Tck + Tđ·n (Tck: chuẩn bị–kết thúc; Tđ = Tcb + Tp + Tpv + Tn: cơ bản + phụ + phục vụ + nghỉ ngơi tự nhiên).
• Năng suất lao động N = Q/T (Q: số lượng/khối lượng sản phẩm trong một đơn vị thời gian).
• Giá thành là tổng chi phí cho một đơn vị sản phẩm.
• Ba nhóm công nghệ chế tạo phôi: đúc (rót kim loại lỏng vào khuôn, để đông đặc), rèn/dập (biến dạng kim loại ở thể rắn nhờ tính dẻo), hàn (nối các phần tử thành khối không tháo rời được).
• Phôi nói chung có bề mặt xấu (xù xì, rỗ nứt, biến cứng) và nhiều sai lệch (méo, ôvan, cong vênh) so với yêu cầu của chi tiết, nên thường phải qua gia công cắt gọt tiếp theo.
• Phôi đúc: đúc được mọi kim loại và hợp kim, hình dạng phức tạp, khối lượng từ vài gam đến vài trăm tấn; thân máy, vỏ động cơ, giá đỡ đều đúc.
• Khối lượng vật đúc chiếm 40–80% khối lượng máy móc, riêng ngành chế tạo máy tới 90% mà giá thành chỉ 20–25%.
• Nhược điểm của phôi đúc là độ chính xác và độ bóng thấp, lượng dư gia công lớn, hay có khuyết tật rỗ co, rỗ khí, nứt làm giảm cơ tính.
• Phôi rèn/dập: kim loại biến dạng ở thể rắn nên hạt mịn chặt, cơ tính cao, giảm được khuyết tật của vật đúc.
• 60–80% trọng lượng chi tiết của đầu máy xe lửa, ô tô là phôi rèn, dập; nhưng không làm được chi tiết quá lớn hay hình dạng quá phức tạp.
• Phôi hàn: kết cấu nhẹ, tiết kiệm 10–20% khối lượng kim loại so với mối ghép đinh tán và tới 50% so với kết cấu đúc; làm được kết cấu kín chịu áp suất cao.
• Nhược điểm của phôi hàn là mối hàn có ứng suất dư, tổ chức kim loại vùng gần mối hàn không tốt, dễ biến dạng.
• Chọn phôi căn cứ vào: vật liệu và cơ tính chi tiết yêu cầu, hình dáng kết cấu, sản lượng và dạng sản xuất, khả năng của cơ sở sản xuất, yêu cầu độ chính xác và độ bóng của phương pháp chế tạo phôi.
• Chi phí vật liệu V = G1·p1 − G2·p2 (G1: khối lượng phôi, G2: khối lượng phế liệu dùng được, p1, p2: giá tiền 1 kg vật liệu và phế liệu).
• Hệ số sử dụng vật liệu η = g/G1 (g là khối lượng chi tiết) — phôi càng giống chi tiết thì η càng tiến đến 1.
• Chọn phôi bánh răng: phôi đúc chịu lực kém hơn phôi rèn, phôi cán kém hơn phôi chồn.
• Bánh răng cỡ lớn (hơn 2 m) phải dùng phôi phối hợp gia công áp lực (hoặc đúc) với hàn; hạn chế cắt bánh răng từ phôi thép thanh vì vừa không kinh tế vừa không đạt cơ tính cao.
Dùng để làm gì
Chọn phôi cho chi tiết dạng hộp (hộp tốc độ, hộp động cơ) thường dùng phôi đúc bằng gang xám, thép đúc hoặc hợp kim nhôm, đúc trong khuôn cát với mẫu gỗ làm bằng tay; sản xuất đơn chiếc, loạt nhỏ có thể thay bằng phôi thép hàn để nâng cao năng suất và hạ giá thành; chọn mặt phân mẫu cho bánh đà: mặt AA tuy chi phí mẫu đắt nhưng số lõi ít, làm khuôn dễ và hiệu quả kinh tế cao hơn mặt BB.
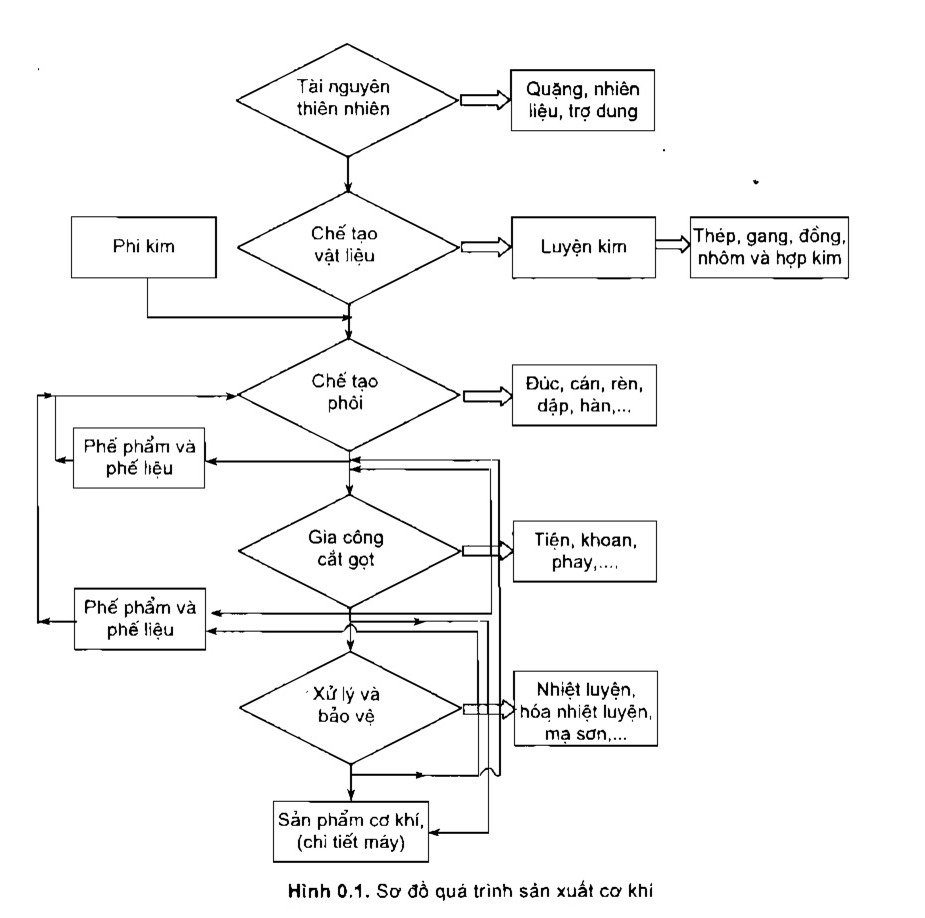
Hình 0.1 Sơ đồ quá trình sản xuất cơ khí: từ tài nguyên thiên nhiên qua luyện kim, chế tạo phôi, gia công cắt gọt, xử lý bề mặt thành sản phẩm cơ khí
Học về gì: Đúc là gì, các bước của quá trình sản xuất đúc, cấu tạo của một khuôn đúc, sự hình thành vật đúc trong khuôn và các khuyết tật thường gặp.
Nhớ gì:
• Đúc là phương pháp chế tạo phôi bằng cách nấu chảy kim loại hoặc hợp kim rồi rót vào lòng khuôn có hình dáng, kích thước của vật đúc; sau khi kim loại đông đặc trong khuôn ta thu được vật đúc giống như lòng khuôn.
Đúc được mọi kim loại và hợp kim, kết cấu to, nhỏ, đơn giản hay phức tạp, hiệu quả kinh tế cao; nhược điểm là độ chính xác và độ bóng bề mặt còn thấp, vật đúc thường có khuyết tật rỗ co, rỗ khí, rỗ xỉ, nứt.
• Quy trình sản xuất đúc: chế tạo hỗn hợp khuôn/lõi (thao) → chế tạo mẫu và hộp thao → làm khuôn → nấu chảy hợp kim → rót vào khuôn → dỡ khuôn, phá thao, cắt hệ thống rót và đậu ngót → làm sạch vật đúc → kiểm tra.
Mẫu là vật có hình dạng ngoài của vật đúc, dùng để tạo lòng khuôn.
Hộp thao là khuôn để làm thao/lõi.
Hệ thống rót là hệ thống các rãnh dẫn kim loại lỏng vào lòng khuôn.
• Cấu tạo một khuôn đúc: lòng khuôn (1) chứa hình dáng vật đúc; cốc rót (2), ống rót (3), rãnh lọc xỉ (4), rãnh dẫn (5) dẫn kim loại lỏng vào khuôn; đậu ngót (6) bổ sung kim loại và thoát hơi; hòm khuôn trên (7) và dưới (9), chốt định vị (8) lắp hai nửa khuôn chính xác; thao (lõi) (13) tạo phần lõm trong vật đúc, tựa nhờ gối thao (14); lỗ thoát khí (17).
Rãnh lọc xỉ là rãnh giữ xỉ và tạp chất lại trước khi kim loại vào lòng khuôn.
Đậu ngót là bộ phận bổ sung kim loại lỏng khi vật đúc đông đặc bị co lại.
Hòm khuôn là hộp chứa khuôn cát, gồm hòm trên và hòm dưới ghép lại.
• Vật đúc phân loại theo khối lượng (nhỏ, trung bình, lớn, rất lớn — Bảng 1.1) và theo kết cấu (đơn giản hay phức tạp, căn cứ tỉ số F/V).
• Tỉ số F/V lớn nghĩa là nhiều gân gờ, thành mỏng, thuộc loại phức tạp (puly, bánh răng là đơn giản, thân máy, vỏ hộp giảm tốc là phức tạp).
• Kết cấu hợp lý phải làm khuôn/lõi đơn giản, tạo hướng kết tinh đúng, thuận lợi cho gia công cắt gọt và bảo đảm cơ tính.
• Sự hình thành vật đúc trong khuôn gồm các giai đoạn: điền đầy kim loại lỏng vào lòng khuôn → hạ nhiệt từ nhiệt độ rót đến nhiệt độ điểm lỏng tL → kết tinh từ tL đến nhiệt độ điểm đặc tS → nguội trong khuôn → nguội ngoài khuôn.
• Kim loại kết tinh từ dưới lên trên và từ ngoài vào trong, hướng tản nhiệt vuông góc với thành khuôn.
• Đông đặc có hai kiểu: theo lớp (kim loại nguyên chất, hợp kim cùng tinh hoặc khoảng kết tinh hẹp) và thể tích (hợp kim khoảng kết tinh rộng, trong một độ dày có cả hai pha lỏng và đặc cùng lúc).
• Tổ chức thỏi đúc có ba vùng từ ngoài vào trong: lớp hạt nhỏ mịn đẳng trục (1), vùng hạt trụ lớn vuông góc với thành khuôn (2), vùng hạt lớn đẳng trục ở giữa (3).
• Nguội mãnh liệt thì vùng 2 lấn át vùng 3 thành tổ chức xuyên tinh (khó biến dạng dẻo, không hợp với cán), nguội chậm thì vùng 3 lấn át vùng 2 thành hạt hình cầu (dễ cán hơn).
• Lõm co do kim loại co thể tích, luôn nằm ở phía trên cùng vật đúc nơi đông đặc sau hết — chống bằng đậu ngót bổ sung.
• Rỗ co nằm phía trong vật đúc ở vùng kim loại tập trung, nguội chậm — hạn chế bằng kết cấu hợp lý để hướng kết tinh luôn đi từ xa về chân đậu ngót hoặc hệ thống rót.
• Rỗ khí là bọt khí bị giữ lại trong vật đúc, bề mặt lỗ nhẵn và bị oxy hóa; thiên tích là sự không đồng đều về thành phần và cơ tính do kết tinh với tốc độ và hướng khác nhau.
• Chất lượng vật đúc phụ thuộc vào: hợp kim đúc (tính đúc tốt, xấu), loại khuôn và phương pháp làm khuôn (khuôn cát nguội chậm, hạt to, bề mặt kém nhẵn; khuôn kim loại cho hạt nhỏ mịn, cơ tính cao nhưng dễ gây ứng suất, hỏa cứng bề mặt), công nghệ đúc (nấu chảy, làm khuôn, rót), tay nghề, trang thiết bị.
Dùng để làm gì
Chế tạo phôi đúc cho một chi tiết (Hình 1.2): từ bản vẽ chi tiết vẽ bản vẽ vật đúc (tính độ co ngót và lượng dư gia công), chế tạo mẫu và hộp thao, làm khuôn cát, lắp thao và lắp ráp khuôn với hệ thống rót và đậu ngót, rót kim loại, dỡ khuôn, phá thao, cắt hệ thống rót, đậu ngót, làm sạch rồi kiểm tra.
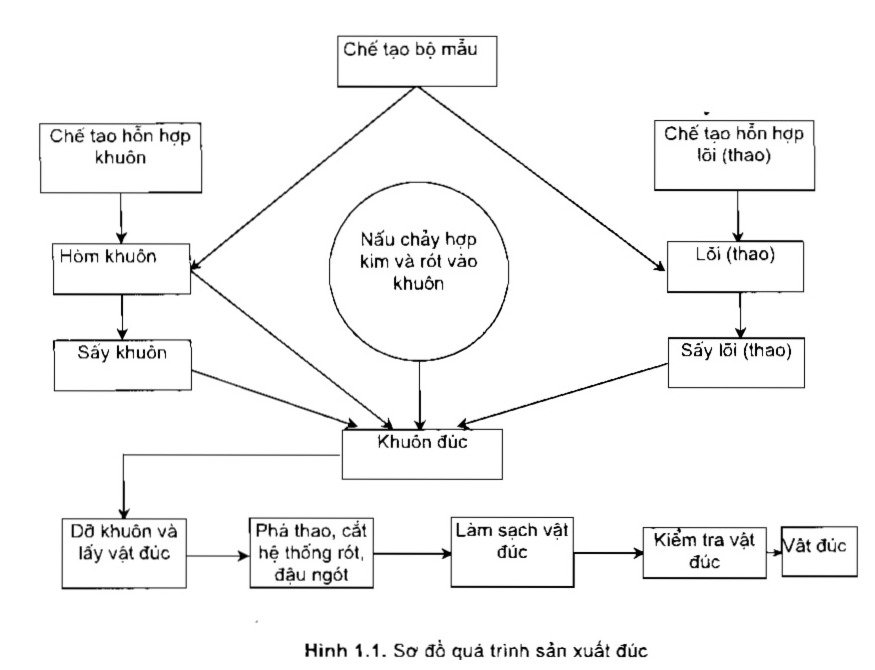
Hình 1.1 Sơ đồ quá trình sản xuất đúc: chế tạo hỗn hợp khuôn/lõi, làm khuôn, nấu chảy và rót kim loại, dỡ khuôn, làm sạch và kiểm tra vật đúc
Học về gì: Thiết kế kết cấu vật đúc hợp lý về công nghệ làm khuôn, gia công cắt gọt và lắp ráp, và tính đúc của hợp kim để tránh khuyết tật.
Nhớ gì:
• Kết cấu đúc hợp lý cho vật đúc chất lượng cao, giá thành hạ, gia công tiếp theo đơn giản; kết cấu càng thu gọn (tỉ số F/V nhỏ) càng dễ đúc, kết cấu phức tạp gây khó khăn cho làm khuôn và điền đầy kim loại lỏng.
• Theo quan điểm làm khuôn: chọn hướng rút mẫu dễ dàng, hoặc phân bố trong một lòng khuôn, hoặc không làm mẫu rời.
• Số lõi càng ít càng tốt để dễ định vị khi lắp ráp và dễ phá lõi khi dỡ khuôn (Hình 2.2: gộp hai hoặc ba lõi tách biệt thành một lõi chung).
• Các mặt bịch hoặc phần nhô nên thiết kế cùng độ cao và nối liền lại nếu ở gần nhau để dễ làm khuôn, tránh phải làm mẫu rời (Hình 2.3).
• Theo quan điểm gia công cơ khí: kết cấu phải gá lắp chắc chắn, chính xác trên máy và đồ gá; nếu không gá kẹp được thì thêm vấu gá kẹp làm mặt định vị khi kẹp trên mâm cặp máy tiện (Hình 2.4).
• Kết cấu không được gây cản trở quá trình cắt gọt: phần chỉ gia công một phần phải nhô cao hơn bằng giá trị lượng dư gia công (Hình 2.5); tạo bề mặt vuông góc với tâm lỗ khoan để khoan chính xác (Hình 2.6).
• Theo quan điểm tính đúc: chống rỗ co bằng vòng tròn nhiệt — nơi tập trung kim loại nhiều hơn xung quanh là nơi xuất hiện rỗ co.
Vòng tròn nhiệt là vòng tròn vẽ trong mặt cắt vật đúc để đánh giá chỗ tập trung kim loại — chỗ nào vòng tròn nhiệt lớn thì dễ xuất hiện rỗ co.
• Trong cùng một kết cấu, tỉ số đường kính vòng tròn nhiệt d1/d2 > 1,5 là không hợp lý; vòng tròn nhiệt càng lên trên càng lớn dần về phía đậu ngót.
• Giảm bớt lượng kim loại tập trung ở những phần không cần thiết để tránh rỗ co; với kết cấu dạng ống (moay ơ), đường kính ngoài D và trong d phải thỏa D − d > D/2 để tận dụng khả năng tách nhiệt của lõi.
Chống ứng suất dư: độ dày thành ngoài bao giờ cũng lớn hơn thành trong một ít để bảo đảm nguội đồng đều (Bảng 2.1); chỗ tiếp giáp giữa thành dày và thành mỏng phải tạo phần chuyển tiếp và góc lượn hợp lý (Hình 2.10); tránh kết cấu có độ co chiều dài lớn bằng gân cứng vững, thanh cong hợp lý, nan hoa số lẻ hoặc dạng nan hoa cong, nghiêng so với mặt phẳng ngang (Hình 2.11).
Dùng để làm gì
Sửa kết cấu vật đúc cho hợp lý mà không ảnh hưởng khả năng chịu lực — ví dụ Hình 2.4: kết cấu (a) không thể gá kẹp để gia công các mặt A, B, thêm vấu gá kẹp C (b) thì gá kẹp được trên mâm cặp máy tiện; các ví dụ Hình 2.2, 2.3, 2.5 và 2.6 theo cùng nguyên tắc.
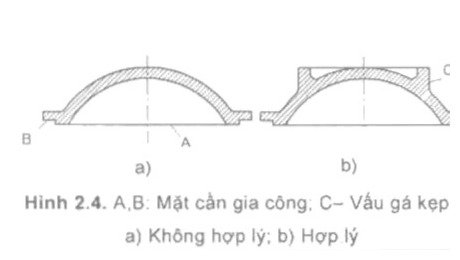
Hình 2.4 A, B: Mặt cần gia công; C – Vấu gá kẹp; a) Không hợp lý; b) Hợp lý
Học về gì: Thiết kế bản vẽ phôi đúc và bộ mẫu, tính toán hệ thống rót và đậu ngót, chế tạo khuôn cát bằng tay, bằng máy, lắp khuôn, và khuôn đặc biệt (vỏ mỏng, mẫu chảy, mẫu tự thiêu).
Nhớ gì:
• Thiết kế khuôn đúc căn cứ vào: loại hợp kim đúc, yêu cầu kỹ thuật của chi tiết, hình dạng, kích thước, khối lượng vật đúc, dạng sản xuất; đúc trong khuôn cát phổ biến nhất (khoảng 90% sản lượng vật đúc), có đặc trưng chung cho các quá trình đúc khác.
• Bản vẽ đúc lập từ bản vẽ chi tiết máy: phân tích kết cấu có hợp lý không, đọc kỹ bản vẽ, điều kiện kỹ thuật; được đơn giản hóa (lược bỏ rãnh then, rãnh lùi dao, lỗ nhỏ) và tăng/giảm độ dày thành, gân gờ cho phù hợp, nhưng không làm sai khác quá mức kết cấu ban đầu.
• Chọn mặt phân khuôn: qua tiết diện lớn nhất để rút mẫu dễ dàng; lòng khuôn nông để rút mẫu, sửa khuôn và điền đầy êm; chọn mặt phẳng, tránh mặt bậc hay mặt cong; lòng khuôn tốt nhất chỉ trong một hòm khuôn; lõi bố trí thẳng đứng; số mặt phân khuôn càng ít càng tốt.
Mặt phân khuôn là bề mặt tiếp xúc của các nửa khuôn với nhau.
Mặt phân khuôn phải bảo đảm chất lượng hợp kim: mặt quan trọng đặt ở dưới hoặc hai bên (mặt trên nguội sau cùng); hướng kết tinh về chân đậu ngót, hệ thống rót (thành mỏng đặt xuống dưới, đậu ngót đặt ở chỗ tập trung kim loại, cao nhất); ba vị trí rót: trên xuống, bên hông, xiphông.
• Các đại lượng bản vẽ đúc: lượng dư gia công (mặt trên lớn hơn mặt bên, mặt dưới; đơn chiếc, loạt nhỏ lượng dư lớn); lượng thừa (đúc đặc rãnh, lỗ nhỏ); độ dốc rút mẫu (thành khuôn càng cao, độ dốc càng nhỏ); góc lượn:
Lượng dư gia công là lớp kim loại dôi ra trên vật đúc để gia công cơ khí cắt bỏ sau.
Lượng thừa là phần đúc đặc thêm vào những chỗ nhỏ như rãnh, lỗ nhỏ để gia công sau cho dễ.
Độ dốc rút mẫu là độ nghiêng của thành khuôn để rút mẫu ra khỏi khuôn cho dễ.
Góc lượn là chỗ tiếp giáp bo tròn giữa hai bề mặt giao nhau của vật đúc.
• r = (1/3 ÷ 1/5)·(a + b), R = r + b (a, b là chiều dày hai thành giao nhau).
• Thiết kế lõi và gối lõi: lõi tạo lỗ hoặc phần lõm trong vật đúc; lỗ nhỏ đúc liền, không đặt lõi (loạt nhỏ d < 50 mm, loạt vừa d < 30 mm); lỗ d > 30 mm không gia công phải đặt lõi; ít lõi càng tốt; gối lõi định vị lõi chính xác, ổn định, có khóa chống xoay, chống dịch dọc.
Gối lõi là bộ phận định vị lõi trong khuôn đúc.
• Bộ mẫu gồm mẫu, hộp lõi, mẫu hệ thống rót, đậu ngót và tấm mẫu; kích thước mẫu tăng thêm một lượng tương ứng với độ co của từng hợp kim; mẫu, hộp lõi làm bằng gỗ (dễ làm nhưng chóng mòn, cong vênh) hoặc kim loại (nên làm rỗng).
• Hệ thống rót dẫn kim loại lỏng vào lòng khuôn, phải: dòng chảy êm, liên tục, không va đập, không xoáy; không dẫn xỉ, khí, tạp chất vào khuôn; điền đầy nhanh; điều hòa nhiệt để đông đặc theo hướng có lợi; gồm cốc rót (1), ống rót (2), rãnh lọc xỉ (3), rãnh dẫn (4); ba kiểu rót: bên hông, trên xuống, xiphông.
• Tính toán hệ thống rót (phương pháp thủy lực):
• 1,3G = γ·ΣFrđ·v·t (3.1) → ΣFrđ = 1,3G/(γ·v·t) (3.2)
• v = μ·√(2·g·Hp) (3.3), μ = μ1·μ2, Hp = H − p2/(2·C) (3.4)
• Thời gian điền đầy t = S1·4√G (nhỏ) hoặc t = S2·√G (lớn).
• Tỉ lệ rãnh dẫn : rãnh lọc xỉ : ống rót là 1 : 1,06 : 1,11 (nhỏ), 1 : 1,1 : 1,15 (trung bình), 1 : 1,2 : 1,4 (lớn).
• Đậu ngót (và đậu hơi) chứa kim loại lỏng bổ sung khi đông đặc, thoát hơi: đặt ở chỗ cao, tập trung kim loại, cao ngang mặt thoáng cốc rót, nguội cuối cùng, chân đậu dễ cắt; đậu hở dùng phổ biến, đậu ngầm chỉ dùng trong khuôn kim loại; không đặt được đậu hở thì dùng miếng sắt nguội tránh rỗ co.
Miếng sắt nguội là miếng kim loại đặt trong khuôn để hút nhiệt, làm chỗ đó đông đặc nhanh.
• Vật liệu khuôn, lõi: cát thạch anh (SiO2, nóng chảy 1713°C) và đất sét kết dính; hỗn hợp phải đủ bền (σn = 30–70 kPa với hỗn hợp ướt, σk = 80–200 kPa với hỗn hợp khô), tính lún, tính dẻo, tính điền đầy, thông khí, ổn định nhiệt; khuôn tươi (10–12% đất sét, độ ẩm 4–5%) rẻ, dễ phá khuôn; khuôn khô (đến 15% đất sét, độ ẩm 6–8%) cho vật đúc chất lượng cao.
• Làm khuôn bằng tay (đơn chiếc, loạt nhỏ): khuôn hai hòm khuôn; làm khuôn bằng máy (loạt lớn) cho chất lượng đồng đều: đầm chặt bằng máy ép, máy dấn, máy vừa dấn vừa ép; rút mẫu bằng thanh đẩy hoặc lật.
• Lắp khuôn: sấy khô khuôn/lõi, định vị lõi chắc chắn, mặt khuôn kín khít, kẹp hoặc đè khuôn chống lực đẩy kim loại lỏng:
• P = γ·V, Q = (Pđẩy − Gkh)·n (n = 1,3–1,4), bulông kẹp d > 0,04·√P cm.
• Khuôn vỏ mỏng: hỗn hợp cát và nhựa phenol-formaldehyd (novolok + 7–15% urotropin); nung bộ mẫu đến 200–250°C, phủ hỗn hợp lên mẫu, giữ 10–30 giây, vỏ dày 6–20 mm, nung vỏ ở 300–400°C trong 1–3 phút rồi lấy ra; vỏ mỏng cho vật đúc chính xác, bề mặt tốt.
Khuôn vỏ mỏng là khuôn làm bằng lớp cát trộn nhựa dày chỉ 6–20 mm, cho vật đúc chính xác, bề mặt tốt.
• Khuôn mẫu chảy và khuôn mẫu tự thiêu: mẫu chảy làm bằng sáp (nóng chảy 60–100°C) hoặc cacbamit hòa tan, ghép thành chùm, nhúng huyền phù, rắc cát nhiều lớp, sấy khô, nung chảy hoặc hòa tan mẫu để tạo lòng khuôn, sấy vỏ khuôn đến 900–1000°C rồi rót; mẫu tự thiêu làm bằng nhựa polystyrol xốp, đặt trong hòm khuôn, đổ cát, đầm chặt rồi rót kim loại — chảy đến đâu mẫu bốc hơi đến đó, hơi thoát qua khe cát.
Khuôn mẫu chảy dùng mẫu bằng sáp, nung chảy mẫu để tạo lòng khuôn.
Khuôn mẫu tự thiêu dùng mẫu bằng nhựa polystyrol xốp, mẫu bốc hơi khi rót kim loại.
Dùng để làm gì
Thiết kế khuôn cho một vật đúc cụ thể: chọn mặt phân khuôn theo Hình 3.1–3.3 (mặt phẳng qua tiết diện lớn nhất, lòng khuôn nông), tính hệ thống rót theo (3.1)–(3.4) để điền đầy nhanh mà dòng chảy vẫn êm, đặt đậu ngót ở chỗ cao, tập trung kim loại để bổ sung khi đông đặc; vật đúc nhỏ, phức tạp, yêu cầu chính xác cao thì dùng khuôn vỏ mỏng hoặc khuôn mẫu chảy thay khuôn cát.
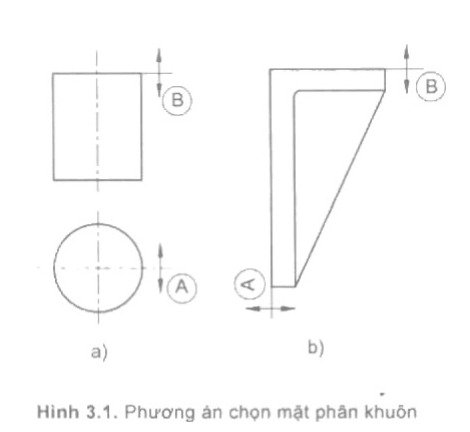
Hình 3.1 Phương án chọn mặt phân khuôn: lòng khuôn nông, mặt phân qua tiết diện lớn nhất
Học về gì: Chọn hợp kim đúc nào cho chi tiết máy — hợp kim phải có tính đúc tốt để điền đầy khuôn, ít khuyết tật — rồi tính mẻ liệu để nấu chảy đúng thành phần hoá học cần đúc.
Nhớ gì:
• Tính đúc của hợp kim được đánh giá bằng 4 tính chất: tính chảy loãng, tính co, tính thiên tích và tính hoà tan khí.
Tính đúc của hợp kim là khả năng của hợp kim điền đầy khuôn và cho vật đúc ít khuyết tật.
• Tính chảy loãng là mức độ lỏng hay sệt của hợp kim, quyết định khả năng điền đầy lòng khuôn: chảy loãng tăng thì vật đúc rõ nét; phụ thuộc chủ yếu vào nhiệt độ (nâng lên trên đường lỏng một lượng gọi là độ quá nhiệt) và thành phần hoá học, ngoài ra còn phụ thuộc khuôn và cách rót (khuôn kim loại dẫn nhiệt cao hơn khuôn cát nên chảy loãng giảm; dòng chảy rối ít mất mát hơn dòng chảy tầng).
• Với hệ Fe–C, C và P tăng làm chảy loãng tăng, nhưng P phải hạn chế vì làm giảm tính dẻo; S làm giảm chảy loãng.
• Với thép, Mn và Si ở hàm lượng bình thường không ảnh hưởng; với gang, Si làm tăng còn Mn làm giảm chảy loãng.
• Tính co: độ co thể tích εV = (Vkhuôn − Vvật đúc)/Vkhuôn × 100% và độ co dài εL = (Lkhuôn − Lvật đúc)/Lkhuôn × 100%, thường εL ≈ εV/3.
• Co thể tích: thép 2–3%, gang xám 2,5–6%, gang cầu 3,5–13%; co gây lõm co, rỗ co, cong vênh, nứt — phải tính hệ thống rót và đậu ngót hợp lý để bù co; graphit trong gang làm giảm co (1% graphit tăng thể tích chừng 2%).
• Tính thiên tích là sự không đồng đều thành phần hoặc tổ chức: thiên tích vùng do trọng lượng riêng và áp lực khác nhau, thiên tích trong hạt do hướng tản nhiệt tạo tổ chức nhánh cây; hợp kim càng phức tạp càng dễ thiên tích — ví dụ đúc ly tâm làm phần tử nặng phân bố phía ngoài, tạp chất nhẹ phân bố phía trong.
• Tính hoà tan khí là khả năng khí xâm nhập vào hợp kim lỏng khi nấu và khi rót, thường là O2, H2, N2, CO, CO2, hơi nước; nhiệt độ và áp suất càng tăng, khả năng hoà tan càng tăng; H2 khuếch tán mạnh ngay ở nhiệt độ phòng.
• Gang là hợp kim đúc dùng nhiều nhất (Fe–C với C > 2%): C 2,0–4,0%, Si 0,4–3,5%, Mn 0,2–1,5%, P 0,04–1,5%, S 0,02–0,29%; phân theo thành phần (gang thường, hợp kim thấp < 3%, trung bình 3–10%, cao > 10%) và theo tổ chức (trắng, hoa râm, biến trắng, xám, cầu, dẻo); gang xám có tính đúc rất tốt, dễ gia công cơ khí.
Gang xám là loại gang dùng nhiều nhất trong đúc.
C và Si là hai nguyên tố graphit hoá mạnh (C thích hợp 2,4–3,8%, Si 0,4–2,5%); Mn hạn chế tác hại của S bằng cách tạo MnS khó chảy, nhưng Mn > 1,5% làm gang hoá trắng; P tăng chảy loãng nhưng giòn, cho phép 0,4–0,5%; S có hại, cho phép 0,1–0,2%; tốc độ nguội nhanh tạo lêđêburit (gang trắng), nguội chậm tạo gang xám nhưng hạt graphit to.
• Tính mẻ liệu: mẻ liệu gồm vật liệu kim loại (gang thỏi, gang, sắt thép vụn đập nhỏ < 1/3d, ferô silic, ferô mangan), nhiên liệu (than cốc, lớp than mẻ 150–200 mm) và chất trợ dung (đá vôi CaCO3, 2–7% mẻ liệu); lập hệ 3 phương trình cho mẻ 100 kg theo thành phần hoá học ở Bảng 4.2, có tính lượng cháy khi nấu (Mn cháy 15–20%, Si cháy 10–15%).
Mẻ liệu là toàn bộ vật liệu cho vào lò trong một lần nấu.
Ferô là hợp kim của sắt với silic hay mangan, cho vào lò để bổ sung Si, Mn cho gang.
• Gang cầu chế tạo từ gang xám nhiều C, Si, ít S, quá nhiệt cao rồi biến tính bằng Mg 0,03–0,07% rồi thêm ferô silic chống hoá trắng để graphit đạt dạng cầu; độ bền cao, có xu hướng thay thế thép và gang xám; khuyết tật thường gặp là vệt đen và graphit không cầu (do thiếu Mg).
• Gang dẻo chế tạo bằng cách đúc gang trắng ít C rồi ủ 5 bước: nung đến 800–1000°C, giữ nhiệt để phân hoá xêmentit thành graphit, làm nguội (ủ ferit nếu muốn nền ferit, bỏ qua nếu muốn nền peclit); độ dãn dài tới 15%, cơ tính gần bằng thép nhưng dễ đúc hơn.
• Thép đúc có tính đúc kém hơn gang xám (nhiệt độ nóng chảy cao, chảy loãng kém, co lớn, dễ thiên tích và hoà tan khí); ký hiệu theo tiêu chuẩn Liên Xô: thép cacbon 2 chữ số đầu chỉ phần vạn C + Л (45Л là thép 0,45%C), thép hợp kim dùng chữ cái đầu của nguyên tố + số chỉ %.
• Hợp kim màu: đồng đỏ ký hiệu M (M1 99,95% Cu), đồng thau Л, đồng thanh Bp; nhôm dùng nhiều nhất là silumin Al–Si (chiếm ~50% hợp kim nhôm), ngoài ra Al–Cu, Al–Mg, Al–Zn; nấu hợp kim nhôm phải đảm bảo 3 yêu cầu: không khí hoà tan, không oxyt nhôm, đúng thành phần đã định.
Silumin là hợp kim nhôm–silic.
Dùng để làm gì
Tính mẻ liệu đúc gang cho một mẻ 100 kg: lập hệ 3 phương trình theo Bảng 4.2, tính cháy Mn 15–20% và Si 10–15% để xác định tỷ lệ gang thỏi, gang, sắt thép vụn, ferô silic và ferô mangan — dùng khi nấu gang đúng mác trong lò đứng; ủ gang dẻo theo 5 bước ở Hình 4.1 và biến tính gang cầu bằng Mg để chế tạo chi tiết chịu lực có kết cấu phức tạp.
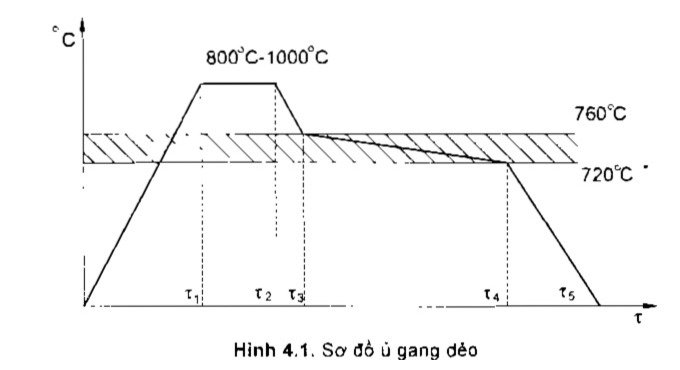
Sơ đồ ủ gang dẻo: nung đến 800–1000°C, giữ nhiệt phân hoá xêmentit thành graphit, làm nguội qua 760°C và 720°C
Học về gì: Nấu chảy hợp kim bằng lò nào và nấu như thế nào — từ lò đứng nấu gang đến lò nấu thép và lò nấu hợp kim màu — rồi rót vào khuôn và làm sạch vật đúc.
Nhớ gì:
• Lò đứng là thiết bị nấu gang phổ biến nhất (nấu liên tục, năng suất cao, ít người phục vụ, không chiếm nhiều diện tích, dùng đơn giản, có thể tự động hoá); yêu cầu: nhiệt độ nước gang ra lò cao, thành phần gang ổn định, tiêu thụ ít nhiên liệu.
Lò đứng là lò nấu gang hình ống trụ đứng, nấu liên tục.
• Thông số lò: đường kính trong d > 500 mm (d nhỏ dễ treo liệu); d = 600 mm đạt 1,5–2 tấn/giờ; chiều cao hữu ích H theo H/D = 4÷6; chiều cao nồi lò H2 = 400–600 mm, lượng xỉ lấy ~10% trọng lượng gang; mắt gió 6–8 mắt trên một hàng, 1–3 hàng, hàng chính chiếm 60–80% diện tích, tỷ lệ diện tích mắt gió hiện nay 8–10%.
• Trình tự nấu gang trong lò đứng: sửa lò → sấy lò → chất liệu (lớp than lót, vật liệu kim loại, nhiên liệu, đá vôi) → sấy liệu → thổi gió (sau ~15 phút gang lỏng xuất hiện trong nồi lò) → lấy xỉ qua cửa ra xỉ → lấy gang qua cửa ra gang; dùng thêm lò trước để chứa gang lỏng khi đúc vật lớn.
Xỉ là lớp tạp chất nổi trên mặt gang lỏng.
• Trong lò có 5 vùng từ trên xuống: vùng nung nóng (khí lò 400–600°C, ~15% CO2, 10% CO, 75% N2; CaCO3 → CaO + CO2), vùng nóng chảy (kim loại chảy qua lớp than lót 300–500 mm trong 5–15 phút), vùng hoàn nguyên (CO2 + C → 2CO, thu nhiệt), vùng oxy hoá (1600–1700°C, FeO sinh ra rồi bị Si, Mn, C khử, C hoà tan vào gang tăng lên) và vùng nồi lò (1350–1450°C, C tiếp tục hoà tan).
• Rót và làm sạch: nhiệt độ rót gang 1200–1350°C, thép cacbon và thép hợp kim 1500–1600°C, hợp kim đồng 1040–1170°C, hợp kim nhôm 700–750°C; dỡ khuôn khi vật đúc nguội dưới 400–500°C; phá thao bằng tay hoặc máy (máy rung, phun nước 25–100 atm); làm sạch bằng tang quay, phun cát, phun cát và nước; cắt đậu ngót, đậu rót bằng gia công cơ hoặc tia lửa hồ quang.
• Nấu thép có 3 loại lò: lò chuyển (thổi oxy vào gang lỏng để đốt Si, Mn rồi C — dưới 1300°C Si, Mn cháy mạnh, 1300–1470°C C cháy chủ yếu), lò hồ quang (nấu ổn định, dùng cho thép cacbon và thép hợp kim, nhưng khó nấu thép C thấp vì điện cực than), lò cảm ứng không lõi sắt (nấu rất nhanh nên phôi liệu phải chính xác, không kịp phân tích hoá học).
Lò chuyển là lò nấu thép bằng cách thổi oxy vào gang lỏng để đốt Si, Mn rồi C — dưới 1300°C Si, Mn cháy mạnh, 1300–1470°C C cháy chủ yếu.
Lò hồ quang là lò nấu thép bằng nhiệt của hồ quang điện, nấu ổn định, dùng cho thép cacbon và thép hợp kim, nhưng khó nấu thép C thấp vì điện cực than.
Lò cảm ứng không lõi sắt là lò nấu thép bằng dòng điện cảm ứng, nấu rất nhanh nên phôi liệu phải chính xác, không kịp phân tích hoá học.
Quá trình nấu thép trong lò hồ quang có 3 giai đoạn: nấu chảy (nấu chảy mẻ liệu, đốt Si, Mn, một phần C), oxy hoá (khử P còn 0,015–0,02%, khử một phần S, khử khí và tạp chất phi kim, đốt C đến mức cần thiết, nâng nhiệt độ nước thép) và hoàn nguyên (khử oxy, khử S xuống dưới mức quy định, điều chỉnh thành phần và nhiệt độ).
• Nấu đồng dùng lò nồi graphit (nồi chứa ~60% graphit, nấu được ~50 lần), nấu nhiều dùng lò hồ quang, đồng thau dùng lò cảm ứng có lõi tốt nhất; khử oxy bằng hợp kim trung gian Cu–P (~0,3% trọng lượng); mức độ oxy hoá giảm dần: đồng thanh Al, Si, Mn, đồng thanh thiếc, đồng thanh Pb, ít nhất là đồng thau; khoảng đông càng nhỏ thì chảy loãng càng tốt, ít thiên tích, ít nứt nóng.
Lò nồi graphit là lò dùng nồi chứa bằng graphit để nấu đồng.
• Nấu nhôm dùng lò nồi gang có sơn hoặc lò điện cảm ứng; hợp kim nhôm nấu xong phải đạt 3 yêu cầu: không khí hoà tan, không oxyt nhôm, đúng thành phần; nung liệu trước, tạo môi trường oxy hoá yếu, che phủ mặt thoáng, rút ngắn thời gian nấu, khử khí và tinh luyện trước khi rót; nhôm dễ nứt nóng, độ co lớn nên cần đậu ngót hợp lý theo hướng đông đặc.
Dùng để làm gì
Chọn lò đứng d = 600 mm để nấu gang 1,5–2 tấn/giờ; tra nhiệt độ rót theo từng hợp kim (gang 1200–1350°C, thép 1500–1600°C); chọn lò chuyển, lò hồ quang hay lò cảm ứng tuỳ loại thép cần nấu; dùng lò nồi graphit để nấu đồng và lò nồi gang có sơn để nấu nhôm.
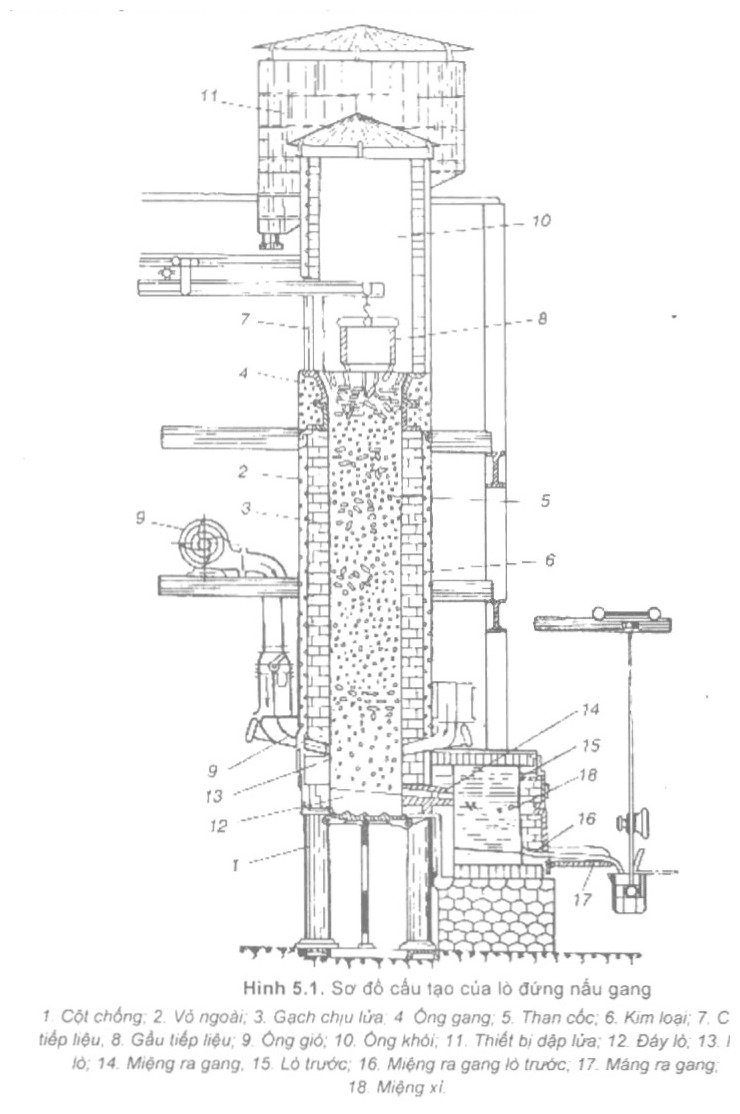
Sơ đồ cấu tạo của lò đứng nấu gang: cột chống, vỏ ngoài, gạch chịu lửa, ống gang, than cốc, kim loại, cửa tiếp liệu, ống gió, ống khói, đáy lò, nồi lò,…
Học về gì: Rèn, dập — gia công áp lực (GCAL) — là gì, kim loại biến dạng dẻo như thế nào, và những yếu tố nào quyết định kim loại có biến dạng được hay không.
Nhớ gì:
• GCAL dùng ngoại lực làm phôi kim loại biến dạng dẻo thành sản phẩm có hình dạng, kích thước, độ chính xác, độ nhám bề mặt và cơ tính yêu cầu; còn gọi là rèn, dập, gia công không phoi; phôi có thể nung nóng hoặc không, biến dạng trong khuôn hoặc không dùng khuôn.
• Đặc điểm: không phoi nên tiết kiệm kim loại; biến dạng dẻo làm tổ chức kim loại chuyển sang dạng thớ nên độ bền tăng; độ chính xác và độ nhám tuỳ phương pháp (rèn tự do thấp, dập thể tích và ép kim loại cao); năng suất tuỳ mức độ cơ khí hoá, tự động hoá; thiết bị phải có công suất, độ cứng vững, độ bền cao nên đầu tư lớn.
• Phân loại: cán (tấm, thanh hoặc phôi cho rèn, dập, cắt gọt — trên 60% phôi rèn, dập do cán cung cấp), kéo (sợi, thỏi, ống dài không hạn chế), ép kim loại (thỏi, thanh dài hạn chế), rèn tự do (phôi cho cắt gọt hoặc dập thể tích; đơn chiếc, loạt nhỏ), dập thể tích (trục, đĩa, càng, khối cỡ vừa trở xuống) và dập tấm (vỏ, hộp, tấm, đĩa).
• Ngoại lực gồm lực tác dụng chính P, phản lực N, lực ma sát R; điểm đặt lực quyết định vùng biến dạng (Hình 6.2: đặt ở đầu thanh thì toàn thanh biến dạng, đặt ở giữa thanh thì chỉ nửa dưới); ép khối trong khuôn kín:
• P = N + ΣR khi ma sát ngược chiều P, P = N − ΣR khi ma sát cùng chiều P — phần phức tạp của vật rèn bố trí ở phía lực lớn hơn để điền đầy khuôn tốt.
• Ba dạng biến dạng: đàn hồi (P nhỏ hơn giới hạn, thôi lực thì biến dạng mất đi, P = k·ΔL), dẻo (P lớn hơn giới hạn đàn hồi, thôi lực biến dạng vẫn còn) và phá huỷ (P vượt giới hạn bền, mẫu thắt rồi đứt); GCAL lợi dụng biến dạng dẻo của kim loại.
• Bản chất biến dạng dẻo: trượt (các lớp nguyên tử dịch chuyển song song trên mặt trượt khi τ > τgh; mạng lập phương diện tâm có 4 mặt trượt × 3 hướng, thể tâm 6 × 2, lục phương 1 × 3), song tinh (dịch chuyển đối xứng qua mặt song tinh, xảy ra đột ngột khi va đập, dễ gặp ở mạng lục phương).
• Trên tiết diện nghiêng góc α:
• σα = σ1·cos2α và τ = (σ1/2)·sin2α (6.3)
• Biến dạng dẻo tạo tổ chức thớ, ứng suất dư 3 loại, biến cứng, còn thể tích coi như không đổi.
Tổ chức thớ là tổ chức hạt kim loại kéo dài thành dạng sợi theo hướng biến dạng, làm độ bền tăng theo hướng thớ.
Ứng suất dư là ứng suất còn lại trong vật sau khi thôi lực — xem VI.16.
Điều kiện biến dạng dẻo (theo Convenan): τmax = σch/2; ứng suất tiếp càng lớn thì biến dạng dẻo càng nhiều, τmax đạt cực đại trên mặt nghiêng 45° với phương lực; ứng suất kéo càng ít, ứng suất nén càng nhiều thì tính dẻo càng cao — trạng thái nén khối làm kim loại dẻo nhất, trạng thái kéo khối làm kim loại kém dẻo nhất.
• Các yếu tố ảnh hưởng: thành phần hoá học và tổ chức (C tăng thì thép cứng và giòn; tạp chất S, P gây nứt nóng, nứt nguội; hạt nhỏ mịn đồng đều thì dẻo và bền cao), nhiệt độ (nung nóng làm tăng tính dẻo; hồi phục ở (0,25–0,3)Tnc, kết tinh lại ở 0,4Tnc), tốc độ biến dạng (tăng tốc độ có thể làm giảm hoặc tăng tính dẻo), ma sát ngoài (làm ứng suất không đều, tăng lực và công biến dạng — khắc phục bằng chất bôi trơn).
• Gia công nóng ở T = (0,7÷0,9)Tnc: tính dẻo cao, trở lực thấp, khử khuyết tật thỏi đúc; nhược: khó gia công chi tiết nhỏ mỏng (< 2 mm), dễ oxy hoá, cháy, thoát cacbon.
• Gia công nguội ở T nhỏ hơn nhiệt độ kết tinh lại: chính xác, bóng, không oxy hoá, không hao kim loại; nhược: biến cứng, tốn lực, dễ nứt — phải ủ (chì, thiếc ở nhiệt độ phòng vẫn là gia công nóng).
• Tổ chức thớ: chịu cắt thì ứng suất cắt thẳng góc thớ là tốt nhất, chịu kéo thì song song thớ; tránh cắt đứt thớ.
• Năm định luật: đàn hồi tồn tại khi biến dạng dẻo; ứng suất dư; thể tích không đổi (V0 = V1); trở lực bé nhất; đồng dạng (P2/P1 = n2, A2/A1 = n3).
Dùng để làm gì
Nén hai thanh (Hình 6.2) để thấy điểm đặt lực quyết định vùng biến dạng; ép khối kim loại trong khuôn kín (Hình 6.3) để bố trí phần phức tạp ở phía lực lớn hơn; chế tạo bulông, bánh răng, trục khuỷu bằng chồn, dập, uốn để thớ theo đường bao chi tiết, tăng khả năng chịu lực thay vì cắt gọt từ phôi cán.
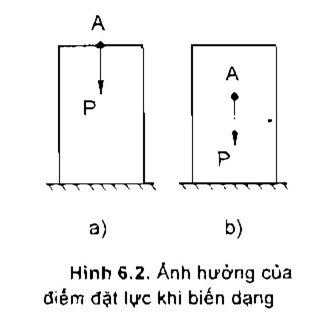
Ảnh hưởng của điểm đặt lực khi biến dạng: đặt ở đầu thanh (a) toàn thanh biến dạng, đặt ở giữa thanh (b) chỉ nửa dưới biến dạng
Học về gì: Tính chế độ nung nóng phôi trước khi rèn, dập: nung đến nhiệt độ nào, nung trong bao lâu, giữ nhiệt bao lâu, nung nhanh hay chậm — cho lò buồng và lò điện.
Nhớ gì:
• Nung nóng nhằm tạo tổ chức đồng pha, nâng cao tính dẻo, giảm trở lực biến dạng, đảm bảo chất lượng, nâng cao năng suất và hạ giá thành; nhiệt độ ảnh hưởng lớn nhất đến GCAL.
• Sáu hiện tượng khi nung: chảy (gần đường đặc, không gia công được), cháy (tinh giới bị oxy hoá mạnh, có hoa lửa — chỉ chặt bỏ đem nấu lại), quá nhiệt (hạt lớn lên, tính dẻo và độ bền giảm, gia công dễ nứt vỡ — sửa được bằng ủ), oxy hoá (tạo vảy oxyt, hao thép 2–6% — khắc phục bằng nung trong môi trường không oxy), thoát cacbon (khí đốt cháy C bề mặt — khắc phục bằng sơn bảo vệ) và nứt (chế độ nung không hợp lý gây ứng suất nhiệt lớn).
• Khoảng nhiệt độ gia công:
• Nhiệt độ bắt đầu Tbắt đầu = Tđặc − (150÷200)°C (7.1)
• Nhiệt độ kết thúc với thép trước cùng tích Tkết thúc = TAr3 + (20÷40)°C (7.2), thép sau cùng tích Tkết thúc = TAr3 + (40÷50)°C (7.3)
• Trong khoảng này tổ chức chủ yếu là một pha γ (ôstenit) có độ dẻo cao; xác định bằng giản đồ Fe–C (Hình 7.1) hoặc bằng màu (vàng rơm thì gia công, tím thì dừng).
Ôstenit là pha của thép ở nhiệt độ cao, có độ dẻo cao.
• Thời gian nung trong lò buồng (20÷1200°C):
• T = α·β·K·D·√D (giờ) (7.4)
• β theo tỷ số L/D (Bảng 7.1: 3 → 1; 2 → 0,98; 1,5 → 0,92; 1 → 0,71); K = 10 (thép cacbon 0,4%C), 12,5 (> 0,4%C và thép hợp kim thấp), 20 (thép hợp kim cao); D tính bằng m; α là hệ số sắp xếp phôi (Bảng 7.2).
• Thời gian giữ nhiệt để vật liệu đồng đều nhiệt độ và chuyển biến hoàn toàn thành pha đồng chất:
• Thép cacbon (20÷30)% thời gian nung (7.5), thép hợp kim 150% (7.6).
• Tốc độ nung: tốc độ cho phép khi nung từ 20°C đến 800°C (nung chậm chống nứt nẻ):
• V = 5,6·λ·σb/(β·E·ρ3) °C/giờ (7.7)
• Tốc độ kỹ thuật khi nung từ 800°C đến nhiệt độ bắt đầu gia công (nung nhanh tránh oxy hoá và thoát than).
• Lò buồng nung gián tiếp bằng nhiên liệu khí, lỏng, rắn; nhiệt độ cao và tương đối đồng đều, vật không tiếp xúc ngọn lửa nên ít chảy và oxy hoá, điều chỉnh nhiệt độ bằng lượng nhiên liệu và gió nhưng độ chính xác thấp.
• Lò điện điều chỉnh chính xác nhờ cảm biến và điều khiển số, năng suất và chất lượng cao hơn, nung được vật có hình dạng phức tạp (lò cảm ứng điện trở, lò cảm ứng bề mặt để tôi bề mặt).
Dùng để làm gì
Xác định khoảng nhiệt độ gia công thép cacbon theo giản đồ Fe–C (Hình 7.1) hoặc bằng màu (vàng rơm thì gia công, tím thì dừng); tính thời gian nung theo (7.4) với K, β, α tra Bảng 7.1 và 7.2; chọn lò buồng để tôi thể tích, lò điện cảm ứng để tôi bề mặt.
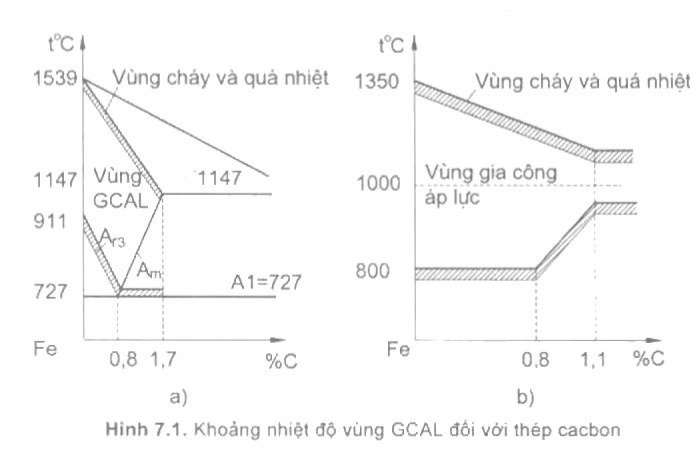
Khoảng nhiệt độ vùng GCAL đối với thép cacbon: a) lý thuyết, b) thực nghiệm — vùng gia công áp lực nằm giữa vùng cháy, quá nhiệt và đường A1 = 727°C
Học về gì: Ba nhóm thiết bị tạo hình bằng biến dạng dẻo — máy búa, máy dập, máy ép — khác nhau ở tốc độ biến dạng và đặc tính lực; cách tính năng lượng đập, lực đập và khuếch đại áp suất để chọn đúng máy cho từng phôi.
Nhớ gì:
• Ba nhóm thiết bị: máy búa (vận tốc đầu búa lớn, thời gian biến dạng 1/10 ÷ 1/1000 s, làm phôi lớn và trung bình, đơn chiếc hoặc sửa chữa); máy dập (độ chính xác và cứng vững cao, lực từ vài tấn đến hàng trăm tấn, tốc độ biến dạng 0,5 ÷ 8 m/s, kim loại biến dạng triệt để đều cả hai lòng khuôn, làm phôi nhỏ và trung bình, hàng loạt); máy ép (chính xác và cứng vững cao nhất, lực từ hàng chục đến hàng nghìn tấn, chuyển động êm, tốc độ biến dạng nhỏ nhất, làm phôi nhỏ, trung bình và lớn, đơn chiếc hoặc hàng loạt).
• Máy búa hơi: ký hiệu BH + khối lượng phần rơi, ví dụ BH500 là máy búa hơi có khối lượng phần rơi 500 kp (BH50, BH75, BH100, BH1500, BH10000...); búa đơn dùng năng lượng của khối lượng phần rơi, búa kép có thêm lực đẩy của khí ép trong xilanh.
Máy búa hơi là máy búa dùng khí ép để nâng và đập đầu búa.
Phần rơi là khối lượng phần chuyển động rơi xuống để đập.
• Công của lực đập A = P·S (8.1); năng lượng đập E0 = m1·V12/2 (8.2); năng lượng biến dạng Ei = η·E0, η = 0,8 ÷ 0,9 (8.3).
• Lực đập tính theo động lượng P = m2·V2'/Δt (8.5), với thời gian đập Δt = 2(Sua + Se)/(V1 + V2') (8.8), và theo năng lượng P = η·m1·V12/[2(Sua + Se)] (8.11); Sua là độ lún đàn hồi của vật đập, Se là độ lún đàn hồi của bệ máy.
• Búa hơi có 5 chế độ làm việc điều khiển bằng cách đóng mở các cửa van phân phối: chạy không, đập liên tục, treo (treo đầu búa), ép (không va đập) và đập nhát một.
• Máy dập trục khuỷu: mỗi nhát một sản phẩm, năng suất và hiệu suất cao, độ chính xác cao (hành trình và chiều cao vật dập cố định), ít ồn và ít chấn động; nhược điểm là cồng kềnh, giá cao, dễ kẹt khuôn ở điểm chết dưới — khắc phục bằng tấm đệm khuôn và bàn máy vát nghiêng 12° ÷ 14°; vật dập co lại 1,2 ÷ 1,5% khi nguội; chiều cao vật dập tương đương hành trình không tải:
Điểm chết dưới là vị trí thấp nhất của đầu trượt máy dập.
• Hn = HT + Δl − εl + Δd (8.12), với Δl là tổng biến dạng đàn hồi của máy, εl là độ cong kích thước khi nguội, Δd là biến dạng đàn hồi của bản thân vật dập
• Khuôn có chốt đẩy, rãnh bavia không khép kín, mặt phân khuôn chọn gần đáy.
• Máy ép ma sát trục vít: lực ép tĩnh, lực lớn, tốc độ ép chậm nên kim loại biến dạng triệt để; hành trình lớn không cố định, dập được vật cao; nhược điểm là độ cứng vững kém (trục vít dài), chỉ dập vật tròn xoay đối xứng; lực vài chục đến hàng trăm tấn, năng suất thấp hơn búa và dập trục khuỷu; đẩy phôi từ dưới lên nên dập được chi tiết sâu dạng chuôi, dạng cán.
Máy ép thủy lực dựa trên định luật Pascal, khuếch đại áp suất p2·D22 = p1·D12, p2 = (D1/D2)2·p1 (8.13); ví dụ p1 = 10 atm, D1 = 100 mm, D2 = 10 mm thì hệ số khuếch đại áp suất là (D1/D2)2 = 100 lần, máy ép thủy lực cho lực ép đến 100.000 tấn để dập phôi có khối lượng đến 5 tấn (dập vật phức tạp, mặt bích, bánh răng, trục khuỷu, cánh tuabin); tốc độ biến dạng chỉ (2,5 ÷ 5) cm/s, nhỏ hơn máy dập trục khuỷu 5 ÷ 10 lần; hành trình lớn điều chỉnh được, ép được vật lớn, phức tạp và cao, khuôn nhiều lòng khuôn, ép tấm dày; máy dập thủy lực 50.000 tấn của hãng Wyman Gordon là một trong những máy dập lớn nhất.
Máy ép thủy lực là máy ép dùng áp suất chất lỏng trong xilanh để tạo lực ép lớn.
• Chọn thiết bị theo kích thước và khối lượng phôi, độ chính xác yêu cầu và dạng sản xuất: búa cho phôi lớn, đơn chiếc; dập trục khuỷu cho phôi nhỏ và trung bình, hàng loạt; ép thủy lực cho phôi lớn, phức tạp hoặc cần lực rất lớn.
Dùng để làm gì
Tính lực đập của máy búa hơi BH1000: vận tốc đầu búa trước khi đập V1 = 6,1 m/s, độ lún đàn hồi của vật đập Sua = 1 mm, của bệ máy Se = 1 mm, khối lượng vật đập và bệ máy m2 = 20·m1 với m1 = 1000 kg, tính được thời gian đập Δt = 0,000628 s và lực đập P ≈ 1.000 tấn, tính theo động lượng và theo năng lượng cho cùng kết quả — đây là cách xác định máy búa nào đủ lực cho một công việc đập cụ thể.
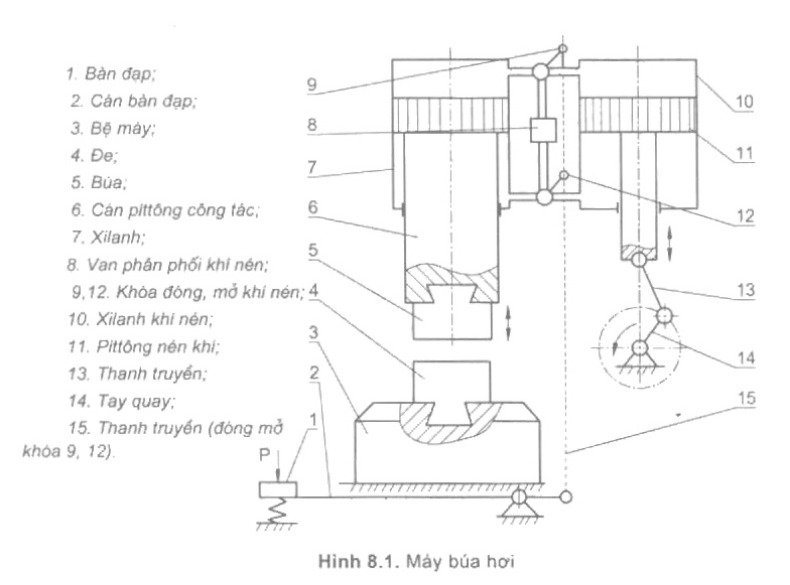
Máy búa hơi (Hình 8.1)
Học về gì: Rèn tự do và rèn khuôn (dập thể tích); các nguyên công cơ bản chồn, vuốt, uốn, xoắn; cách thiết kế kết cấu phôi rèn, tính khối lượng và kích thước phôi, lượng dư gia công, dung sai và chọn thiết bị rèn.
Nhớ gì:
• Rèn tự do dùng cho đơn chiếc, loạt nhỏ và sửa chữa, kích thước từ rất nhỏ đến rất lớn, cơ tính tương đối cao, nhưng độ nhám thấp, năng suất thấp, hao kim loại nhiều; dập thể tích dùng cho loạt vừa trở lên, chính xác, nhám, năng suất và cơ tính cao hơn, hao phí ít hơn, nhưng kích thước trung bình trở xuống, kết cấu đơn giản hơn; ba dạng: khuôn hở, khuôn kín, ép chảy.
• Nguyên công cơ bản của rèn tự do: chồn, vuốt (hai nguyên công cơ bản nhất), uốn, xoắn, hàn rèn, dịch trượt, đập cắt, đột lỗ; hàn rèn nung kim loại đến 1200 ÷ 1300 °C rồi ép tiếp xúc cho kim loại khuếch tán vào nhau.
• Chồn là tăng tiết diện, giảm chiều cao (H → h, d → D); ba vùng biến dạng: vùng 1 ứng suất phức tạp, khó biến dạng do ma sát với mặt đầu búa; vùng 2 ứng suất nén khối, trượt mạnh ở mặt cắt 45°, biến dạng triệt để nhất, cơ tính cao nhất; vùng 3 ứng suất kéo, phình tang trống, dễ nứt.
• H0 < 2D0 thì tang trống; H0 = (2 ÷ 2,5)D0 tùy lực ép thì tang trống kép, tang trống hai đầu hoặc loe hai đầu; H0 > 2,5D0 thì mất ổn định, uốn cong.
Tang trống là phôi chồn phình ra ở giữa như hình tang trống do ma sát ở hai đầu.
• Vuốt là tăng chiều dài, giảm tiết diện: lượng ép Δh = H − h, bước vuốt a0, a = a0/B0, hệ số dãn rộng f và hệ số dãn dài q có f + q = 1 (a = 1 → f = 0,27, q = 0,73; a = 1,8 → f = q = 0,5); sau mỗi bước lật phôi 90°; gấp nếp khi a0 < Δh (chọn a0 > Δh); xoắn vỏ đỗ khi lật không đúng 90°; uốn dọc khi H0 > 2,5B0; nứt lõi chân chim khi vuốt tròn lớn về tròn nhỏ — chuyển sang tiết diện vuông rồi vê lại tròn.
Nứt lõi chân chim là vết nứt ở lõi phôi.
• Thiết kế kết cấu phôi rèn: phân tích bản vẽ chi tiết (chức năng, hình dáng, kích thước, yêu cầu kỹ thuật, điều kiện làm việc, vật liệu); tránh mặt côn nhỏ (đổi sang mặt trụ), mặt trụ giao nhau, mặt cong, mặt bậc, giao tuyến bậc 3 trở lên; tránh gân, gờ, thành mỏng, lồi lõm bên trong; mặt bích không đồng nhất thì nối liền thành một khối; chia chi tiết phức tạp thành các chi tiết đơn giản rồi hàn hoặc ghép lại.
• Khối lượng phôi:
• mvật rèn = Vvật rèn·γ (9.2)
• mphôi = mvật rèn + mbavia + mcháy hao + mđầu thỏi + mcuối thỏi + mchưa thấu (9.3)
• Bavia 3 ÷ 5% mphôi (9.4); cháy hao lần đầu 2 ÷ 3%, mỗi lần sau 1 ÷ 1,5% (9.5–9.6); đầu thỏi: thép cacbon 15 ÷ 20%, thép hợp kim 3,5% (9.7–9.8); cuối thỏi 5 ÷ 7% (9.9–9.10); chưa thấu 0 ÷ 12% (9.11).
Bavia là kim loại thừa tràn ra rãnh bavia của khuôn, cắt bỏ sau khi dập.
• Phôi thép cán mphc = mvật rèn + mch + mcb (9.12); phần đuôi cắt bỏ: trên máy búa LD = 0,35Dph + 13 mm, La = 0,25aph + 25 mm (9.14); trên máy ép LD = 0,25Dph + 25 mm, La = 0,15aph + 50 mm (9.15).
• Kích thước phôi:
• Lph = Vph/Fph (9.18)
• Fph = K·Fmax (vuốt), Fph = Fmax/K (chồn) (9.19–9.20)
• K = H0/H1·...·Hn−1/Hn = K0·K1·...·Kn (9.22), K0 = 1,05 ÷ 1,2
• Dph = √(4Fph/π) (9.16); aph = (0,75 ÷ 0,9)√Fph (9.17).
• Lượng dư và dung sai: trên máy búa δD = 0,06D + 0,0017L + 2,8 mm, δL = 0,08D + 0,002L + 1 mm (9.23–9.24); trên máy ép δD = 0,06D + 0,002L + 2,3 mm, δL = 0,05D + 0,002L + 2,6 mm (9.25–9.26); D = dD + δD, a = da + δa, L = dL + δL (9.27); ITD = ±(0,026D + 0,004L + 0,5) mm, ITL = ±(0,03D + 0,003L + 1,2) mm (9.28–9.29); bản vẽ vật rèn thể hiện đủ hình chiếu, kích thước, lượng dư, lượng thừa, dung sai, độ dốc, bán kính góc lượn.
• Chọn thiết bị rèn: khối lượng phần rơi của búa khi vuốt m = 1,7·μ·(1 + 0,17·a0/Δh)·σch·ε·h·B0·a0 (9.30) và khi chồn m = 1,7·μ·(1 + 0,17·D/H)·σch·ε·V (9.32); ε = 0,03 khi vuốt thép, khi chồn vật lớn ε = 0,025, vật nhỏ ε = 0,06; μ = 1 với đầu búa phẳng; chọn máy búa hơi theo quy chuẩn (Bảng 9.3: thép cacbon dưới 200 kg dùng phôi đúc cán, BH 100 ÷ 10000; trên 1500 kg dùng máy ép thủy lực 600 ÷ 1500 T).
Dùng để làm gì
Hình 9.12 phân tích bạc chặn thép 25Cr, HRC42, lỗ Ø80, rãnh 4×Ø194, độ không song song mặt đầu–mặt vai không quá 0,02 mm; rãnh thoát dao 4 mm là lượng thừa, gia công cắt gọt sau — đây là bước đầu để vẽ vật rèn và lập quy trình; hình 9.18 chia chi tiết phức tạp ra rèn từng chi tiết lẻ rồi hàn nối lại thành phôi hoàn chỉnh.
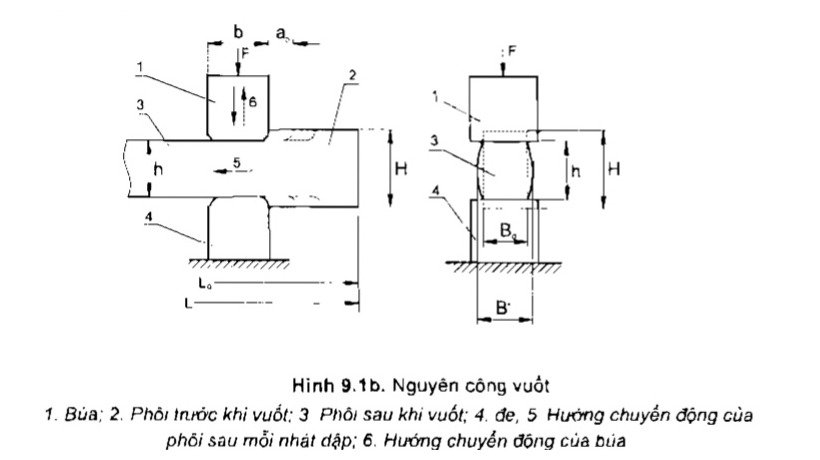
Nguyên công vuốt (Hình 9.1b)
Học về gì: Dập thể tích trong khuôn rèn (khuôn vừa truyền lực vừa tạo hình); ba dạng khuôn hở, khuôn kín, ép chảy; thiết kế bản vẽ vật dập (mặt phân khuôn, lượng dư, dung sai, độ dốc, góc lượn, rãnh bavia, lớp chưa thấu), tính phôi, thiết kế khuôn và chọn thiết bị.
Nhớ gì:
• Dập thể tích: khuôn vừa là dụng cụ tạo hình vừa là dụng cụ truyền lực; độ chính xác ±(0,1 ÷ 0,05) mm, độ nhám đến cấp 4; kim loại ở trạng thái nén khối nên tính dẻo tăng, biến dạng triệt để, cơ tính tăng; tiết kiệm vật liệu hơn rèn tự do; khuôn đắt, đòi hỏi thiết bị công suất lớn, cứng vững cao.
• Ba dạng: khuôn hở có rãnh bavia, lực vuông góc với mặt phân khuôn, kết cấu đơn giản, chính xác ngang không cao, phôi tính không khắt khe; khuôn kín không có rãnh bavia, phức tạp hơn, chính xác và cơ tính cao, phôi phải tính chính xác; ép chảy là khuôn lai vừa kín vừa hở, không có mặt phân khuôn, ép thuận hoặc ép ngược, làm thanh, càng, đĩa.
• Ứng dụng: hàng loạt và hàng khối; số lượng vật dập hợp lý N0 > ΣGkh/[(m1 + n1) − (m2 + n2)] (10.1), ΣGkh là tổng giá thành chế tạo bộ khuôn, m1, m2 là giá thành chi tiết rèn tự do và dập thể tích, n1, n2 là giá thành gia công cơ khí tương ứng; dùng cho chi tiết chịu tải lớn, va đập hoặc tải phức tạp — trục khuỷu nhỏ, bulông, mặt bích, phôi bánh răng, đinh tán, supáp, tay biên (Hình 10.5).
• Mặt phân khuôn: đặt ở tiết diện lớn nhất; dễ tháo vật dập; chỉ một mặt; bề mặt đơn giản nhất (mặt phẳng); bố trí thớ hợp lý; phần phức tạp đặt ở khuôn trên; H < D thì dập dọc (có lỗ, đột được lỗ, thớ uốn, cơ tính cao); H > D thì dập ngang (không lỗ, tháo dễ, thớ không đều).
• Lượng dư và dung sai: lượng dư cho mọi bề mặt gia công (mặt phẳng ngang lớn hơn chiều cao); tăng lượng dư ở chỗ dễ cong vênh, biến dạng nhiệt luyện; giảm lượng dư cho bề mặt chuẩn thô; dung sai chiều cao Δt = (0,7 ÷ 1,0)δ, Δd = (0,4 ÷ 0,6)δ (10.2); chiều ngang Δt = (0,6 ÷ 0,9)δ, Δd = (0,5 ÷ 0,8)δ (10.3), δ là lượng dư gia công cơ.
• Độ dốc thành khuôn để lấy vật dập ra khỏi lòng khuôn; có chốt đẩy thì độ dốc giảm vài độ; độ dốc khuôn trên lớn hơn khuôn dưới (tránh vật dập dính khuôn trên khi đầu búa đi lên, dễ vỡ khuôn); h/b càng lớn thì độ dốc càng lớn.
• Bán kính góc lượn: b/h < 2 thì r = 0,5h + 0,5 mm, R = 2,5r + 0,5 mm; b/h = 2 ÷ 4 thì r = 0,06h + 0,5 mm, R = 3r + 0,5 mm; b/h > 4 thì r = 0,07h + 0,5 mm, R = 3,5r + 0,5 mm (10.4–10.6); r nhỏ thì khó điền đầy, lực lớn, dễ nứt, kẹt, gấp nếp, đứt thớ.
• Rãnh bavia và lớp chưa thấu: chiều cao khe bavia h = 0,015·√Fvật dập (10.7); thể tích rãnh bavia Vbavia = φ·S·L (10.8), φ = 0,3 (đơn giản), 0,5 (trung bình), 0,7 (phức tạp), vật dập lớn tăng thêm 20%; lớp chưa thấu cắt đi cùng bavia hoặc gia công cơ; đường kính đầu khuôn d = D − 2h·tan α (10.10).
Rãnh bavia là rãnh ở vành biên lòng khuôn để chứa kim loại thừa tràn ra khi dập.
Lớp chưa thấu là lớp kim loại mỏng còn lại ở đáy lỗ chưa đột thủng, để lại để bảo đảm độ chính xác của vật dập và độ bền khuôn.
• Quy trình và tính phôi: một lòng khuôn ứng với một nguyên công; nguyên công điển hình: vuốt, ép tụ, uốn, thắt, thành hình, dập thô (Rthô = Rtinh + C (10.13); C = 0,5 ÷ 1 mm vật nhỏ, 2 ÷ 4 mm vật trung bình, trên 5 mm vật lớn (10.14)) và dập tinh (quyết định hình dáng, kích thước, chính xác, nhám, cơ tính; áp lực đơn vị lớn nên dễ vỡ khuôn).
mphôi = mvật dập + mbavia + mchưa thấu + mcháy (10.15); mcháy = (3 ÷ 4)% mvật dập (10.16); Fph = (1,05 ÷ 1,3)Vph/Lph (10.17) hoặc (0,6 ÷ 0,8)Fmax (10.19).
• Thiết kế khuôn và chọn thiết bị: đuôi én (khe hở 1 mm), thanh chêm (vát côn 1:100 ≈ 0°35′), con chốt; khối khuôn hình hộp chữ nhật cỡ (200×225×275) ÷ (400×500×650) mm; diện tích mặt gương: m < 2 tấn thì 250 cm2/tấn, m > 2 tấn thì 300 cm2/tấn; vật liệu khuôn theo khối lượng búa (búa nhẹ dưới 100 kg: 5CrNiMo, (388 ÷ 444)HB; búa nặng 500 ÷ 1000 kg: (293 ÷ 321)HB); chọn búa kép m = 4F, búa đơn m = 6F (10.20–10.21), F là diện tích tiết diện vật dập kể cả bavia trên mặt phân khuôn (cm2).
Dùng để làm gì
Hình 10.4 chọn mặt phân khuôn (phương án 1 hợp lý, đặt mặt phân khuôn ở tiết diện lớn nhất để dễ tháo và giữ thớ hợp lý); hình 10.6 chọn mặt phân khuôn cho con chốt (phương án 2 giữ thớ không đứt đoạn nên độ bền tăng); hình 10.12 là bản vẽ vật dập hoàn chỉnh với đủ các yếu tố trên — ba hình này là mẫu để thiết kế một bộ khuôn dập thể tích.
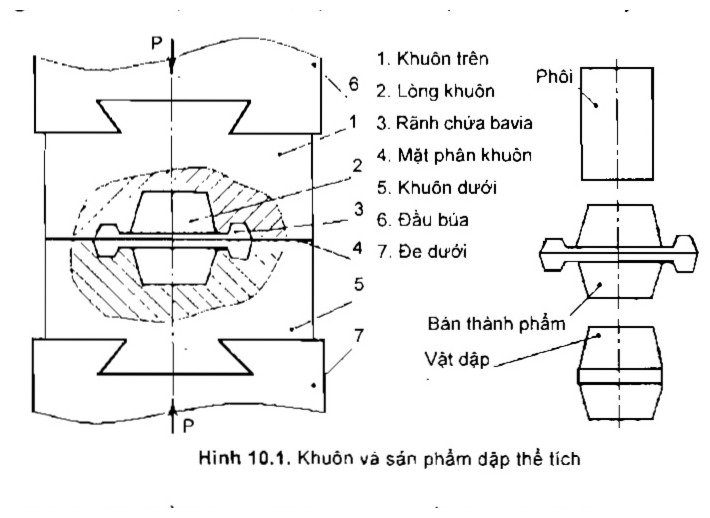
Khuôn và sản phẩm dập thể tích (Hình 10.1)
Học về gì: Dập tấm (dập nguội) từ phôi tấm; nguyên công chuẩn bị phôi (cắt phôi, dập cắt, đột lỗ) và tạo hình (uốn, dập vuốt); tính lực cắt, lực uốn, lực dập vuốt; thiết kế khuôn dập cắt, đột lỗ, dập vuốt.
Nhớ gì:
• Dập tấm dùng phôi tấm dày dưới 20 mm, chủ yếu gia công nguội dưới 10 mm; phổ biến dưới 3 mm, sau đó 3 ÷ 6 mm, ít dùng 6 ÷ 10 mm; đóng tàu dùng đến vài chục mm; loạt vừa trở lên, năng suất cao; phôi là thép cacbon thấp, thép hợp kim thấp, kim loại và hợp kim màu; chính xác và nhám cao, lắp lẫn dễ; tỉ lệ chi tiết dập tấm: chi tiết máy 65 ÷ 95%, thiết bị điện 65 ÷ 95%, đồ dân dụng 95 ÷ 98%.
Dập tấm là dập từ phôi tấm.
Dập nguội là dập không nung nóng phôi.
• Nguyên công: chuẩn bị phôi (cắt phôi, dập cắt, đột lỗ); tạo hình (uốn, dập sâu, uốn vành, tóp miệng); sản phẩm: vỏ che chắn (vỏ ôtô, xe máy, tàu, máy bay), đệm phòng lỏng, giá gá, tấm đệm gân chịu lực, thùng, hộp, cốc, khay (lon bia), mặt bích, nắp đậy, lõi biến áp, rôto, stato động cơ.
• Cắt phôi: biến dạng đàn hồi, rồi biến dạng dẻo, rồi nứt theo hướng cắt và tách; khe hở z quyết định chất lượng; lưỡi song song: mặt cắt đẹp, hành trình nhỏ, chỉ cắt đường thẳng (B < L), lực cắt lớn, mômen làm phôi quay 10° ÷ 20° (dùng lực chặn Q và góc sau dao):
• Pc = B·K·S·τc (11.1), K = 1,3, τc = (0,8 ÷ 0,86)σb.
• Lưỡi nghiêng và lưỡi đĩa: lưỡi nghiêng α = 2 ÷ 6°, cắt tuần tự từng điểm nên lực nhỏ, cắt dài bất kỳ, mép cắt không phẳng, tấm bị biến dạng; góc trước γ = 5° ÷ 15°, góc sau φ = 5° ÷ 30°:
• Pc = K·λ·S2·τc/tan α (11.2), λ = 0,5
• Lưỡi đĩa cắt liên tục, dài không hạn chế, chỉ cắt đường thẳng, năng suất cao:
• P = K·S2·τc/(2·tan α) (11.3), S > 10 mm thì K = 1,2, S < 3 mm thì K = 1,8.
• Dập cắt và đột lỗ: khuôn vừa là dụng cụ cắt vừa là dụng cụ truyền lực; miếng chui qua cối là dập cắt, lỗ còn lại là đột lỗ; đường cắt cong kín, cắt đồng thời toàn chu vi; chất lượng phụ thuộc khe hở z; chiều dày dưới 10 mm (đến 30 ÷ 40 mm trên máy đột cắt thủy lực); hệ số sử dụng vật liệu η = (n·f/F)·100% (11.4); xếp phôi hợp lý tiết kiệm vật liệu (phôi chữ L, mắt xích).
• Uốn: mặt trong (tiếp xúc chày) chịu nén nên bị nhăn, mặt ngoài (tiếp xúc cối) chịu kéo nên bị nứt; bán kính uốn nhỏ nhất rmin = K·S (11.5), thép CT31: uốn vuông góc thớ K = 0,1, song song thớ K = 0,5; góc đàn hồi β = α − α0, β = (180 − α)(r/rch − 1) (11.6); lực uốn:
Uốn là làm cong tấm kim loại quanh một bán kính.
Chày là phần khuôn trên ép xuống.
Cối là phần khuôn dưới.
• P = 0,7·B·S2·σb/(r + S) (11.7).
• Dập vuốt: sản phẩm dạng ống, cốc thông hoặc không thông, chiều dày (0,02 ÷ 50) mm, kích thước ống (Ø0,1 ÷ Ø10.000) mm; không làm mỏng thành (S ≈ S0, S = z) và làm mỏng thành (S1 < S); vành khăn (D − d) chịu kéo hướng trục và nén tiếp tuyến; z lớn thì lằn xếp, z nhỏ thì đứt và kẹt; lực ép phụ Q lên vòng chặn tránh lằn xếp; thay đổi chiều dày: đáy không đổi, góc lượn giảm đến 30%, miệng tăng 15 ÷ 25%.
Dập vuốt là dập tấm phẳng thành sản phẩm dạng ống, cốc bằng cách kéo tấm qua cối.
Lằn xếp là nếp nhăn ở vành sản phẩm.
Vòng chặn là vòng ép giữ vành tấm khi dập vuốt.
• Khuôn dập cắt và đột lỗ: khe hở z = (Dc − dc)/2 (11.8); dập cắt lấy miếng cắt làm chuẩn: Dc = (d − Δd)+δ_c (11.9), dc = (Dc − 2z)−δ_ch (11.10); đột lỗ lấy chày làm chuẩn: dc = (d + Δd)−δ_ch, Dc = (dc + 2z)+δ_c (11.11); lực dập cắt Pc = K·L·S·τc (11.12), K = 1,1 ÷ 1,3; chiều dài chày L = H2 + H3 + H4 + (10 ÷ 20) mm (11.13); kiểm bền nén σnén = Pthực/F < [σnén] (11.14), thép Y7a HRC 52 ÷ 56 thì σnén = 550 N/mm2; kiểm bền uốn Pthực ≤ PKp/n (11.15), n = 4 ÷ 5 (chưa tôi), 2 ÷ 3 (đã tôi), PKp = 2π2EJmin/l2 (11.16).
• Khuôn dập vuốt: hệ số dập vuốt m = d/D (11.21); số lần dập vuốt n = 1 + (lg dn − lg(m1D))/lg mtb (11.22); d1 = m1D, d2 = m2D1, ... (11.24); lực ép vòng chặn Q = F·q (11.27), q: nhôm 0,8 ÷ 1,2, đồng 1,2 ÷ 1,8, thép 2,5 ÷ 3,5 N/mm2 (Bảng 11.2); khe hở z = K·S + Smax (11.28), K = 0,1 khi dập lần đầu có lực chặn, S = (0,5 ÷ 2) mm; lực dập Pd = P + Q (11.29); P = Kn·π·dn·S·σb (11.30) hoặc P = Kn·L·S·σb với chu vi đáy phức tạp (11.31); chiều cao khép kín H1 − 5 mm ≥ Hk ≥ H2 + 10 mm (11.32).
Dùng để làm gì
Cắt thép tấm B = 1000 mm, S = 2 mm, τc = 400 N/mm2, λ = 0,5, α = 2°: lưỡi dao song song Pcss = 1.040.000 N, lưỡi dao nghiêng Pcng = 29.900 N — lực cắt giảm gần 35 lần, vì vậy cắt tấm rộng nên chọn máy cắt lưỡi nghiêng.
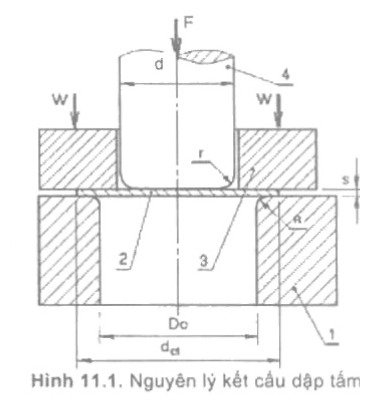
Nguyên lý kết cấu dập tấm (Hình 11.1)
Học về gì: Hàn là cách tạo liên kết bền, không tháo được giữa các chi tiết kim loại bằng nhiệt — nung chỗ nối đến chảy hoặc dẻo rồi để hóa rắn, hoặc ép để tạo mối hàn. Chương này giới thiệu bản chất, phân loại, thuật ngữ, tư thế, ký hiệu mối hàn, nguồn nhiệt, luyện kim khi hàn và cách đánh giá thép có hàn được không.
Nhớ gì:
• Hàn tạo liên kết bền, không tháo gỡ được bằng cách nung chỗ nối đến chảy hoặc dẻo rồi để hóa rắn, hoặc dùng lực ép để tạo mối hàn.
Ưu điểm: tiết kiệm 10–25% kim loại so với bulông hoặc rivê, tới 50% so với đúc; nối được vật liệu khác nhau, làm được kết cấu phức tạp, siêu trường, siêu trọng. Nhược điểm: biến dạng và ứng suất dư do nhiệt cục bộ, tổ chức vùng mối hàn khác kim loại cơ bản, mối hàn dễ rỗ, nứt.
• Phân loại theo trạng thái: hàn nóng chảy (nung chỗ hàn và kim loại bổ sung đến chảy: hồ quang, laze, plasma, chùm tia điện tử, điện xỉ, khí, nhiệt nhôm, MAG/MIG/TIG) và hàn áp lực (nung đến dẻo rồi ép: điện tiếp xúc, siêu âm, nổ, ma sát, khuếch tán, cao tần, hàn rèn).
• Thuật ngữ: vật hàn là các phần tử được nối; kim loại cơ bản là kim loại của vật hàn; kim loại phụ là kim loại thêm vào mối hàn; liên kết hàn gồm mối hàn và vùng ảnh hưởng nhiệt (HAZ); đường hàn là một phần liên kết do kim loại lỏng kết tinh; bể hàn là vùng kim loại lỏng.
Vùng ảnh hưởng nhiệt (HAZ) là phần kim loại cơ bản tuy không nóng chảy nhưng bị nhiệt làm thay đổi tổ chức và cơ tính.
Bể hàn là vùng kim loại lỏng bao gồm kim loại cơ bản và kim loại bổ sung, ngăn cách với kim loại cơ bản bởi đường nóng chảy.
• Dạng liên kết theo TCVN 2010: giáp mối, góc, chữ T, chồng, mép (Hình 12.1). Tư thế hàn theo AWS: sấp (góc nghiêng < 10°), nghiêng (10–45°), ngang, đứng (> 45°), ngửa hay hàn trần; xác định bằng góc nghiêng và góc quay mối hàn. Ký hiệu mối hàn trên bản vẽ theo ISO 2553-1984 và ISO/AWS gồm ký hiệu chính (vát mép V, U, K, X, Y...) và ký hiệu phụ (hàn ngấu, hàn toàn bộ, hàn tại hiện trường, bề mặt phẳng hay lõm).
• Nguồn nhiệt phải đủ để nung chảy (hoặc làm dẻo) vật hàn; với hàn nóng chảy, nhiệt độ nguồn phải lớn hơn nhiệt độ nóng chảy của vật liệu. Hiệu suất nguồn nhiệt η = Q1/Q; hiệu suất nhiệt hiệu dụng ηT = QM/QC (Q1: nhiệt hữu ích; Q: nhiệt toàn phần; QM: nhiệt làm nóng chảy hay dẻo vật liệu; QC: nhiệt tiêu tốn cho liên kết); Q > QC và QM = Q1.
• Nóng chảy điện cực: tốc độ nóng chảy Gch = k·αch·Ih, tốc độ hàn đắp Gđ = k·αđ·Ih (αch, αđ là hệ số nóng chảy và hệ số đắp tính cho một đơn vị dòng điện); hệ số mất mát do bắn tóe và bay hơi ψm = (Gch − Gđ)/Gch. Tốc độ nóng chảy tăng tuyến tính theo Ih; nối nghịch (+ trên kìm) thì αch gần như không đổi, nối thuận (− trên kìm) thì αch thay đổi rộng.
• Luyện kim khi hàn là vi luyện kim: nhiệt độ rất cao, thời gian tương tác ngắn. Oxy làm giảm cơ tính — khử bằng C, Si, Ti, Al, Mn (Al mạnh nhất, Mn yếu nhất); nitơ gây rỗ và giảm cơ tính; hydro làm giòn, gây rỗ, nứt nóng và nứt lạnh; lưu huỳnh gây nứt kết tinh, photpho làm giảm độ dẻo ở nhiệt độ thấp. Xỉ bảo vệ kim loại lỏng; xỉ càng bazơ thì mối hàn càng dai va đập tốt.
Xỉ là lớp chất lỏng nhẹ nổi trên bể hàn, tạo thành từ thuốc hàn nóng chảy.
• Vùng ảnh hưởng nhiệt (HAZ) có 6 vùng từ mối hàn ra ngoài: nóng chảy không hoàn toàn, quá nhiệt (hạt to, cơ tính giảm), thường hoá (hạt mịn, cơ tính tốt), kết tinh lại không hoàn toàn, kết tinh lại hoàn toàn, giòn xanh (200–500°C); HAZ càng hẹp thì mối hàn càng tốt.
• Tính hàn có 4 mức: tốt, thỏa mãn, kém, không có. Với thép cácbon:
Tính hàn là khả năng của thép tạo được mối hàn tốt, không nứt.
• CE = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15; CE < CE,th (0,45 khi h < 25 mm; 0,41 khi h < 35 mm) thì thép có tính hàn.
• Nứt nóng: HCS = C(P + S + Si/25 + Ni/100)·103/(3Mn + Cr + Mo + V) ≥ 40 thì thiên hướng nứt nóng.
Nứt nóng là nứt xảy ra khi mối hàn còn ở nhiệt độ cao.
• Nứt nguội: PL = PCM + HD/60 + 6δ ≥ 40 thì thiên hướng nứt nguội; tính tiếp PW = PCM + HD/60 + RF/400000 để có Tp = (1440·PW − 392)°C; thép C trung bình và cao: Tp = 350·√(Cp − 0,25)°C (Seferian).
Nứt nguội là nứt xảy ra sau khi mối hàn đã nguội hẳn.
Dùng để làm gì
Chương này không có ví dụ tính toán — dùng để chọn phương pháp hàn cho kết cấu (tiết kiệm kim loại, làm kết cấu lớn hay phức tạp mà đúc hay bulông không làm được), đọc tư thế hàn và ký hiệu mối hàn trên bản vẽ, và đánh giá tính hàn của thép (CE, HCS, PL) để quyết định có cần nung sơ bộ trước khi hàn hay không.
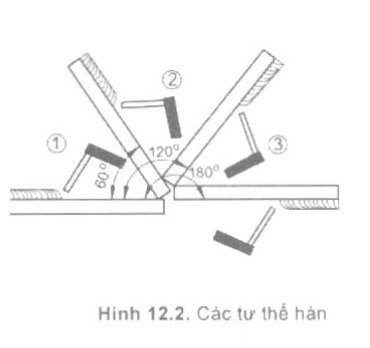
Hình 12.2 Các tư thế hàn: hàn sấp, hàn nghiêng, hàn ngang, hàn đứng và hàn ngửa (trần), xác định bằng góc nghiêng và góc quay mối hàn
Học về gì: Hồ quang điện là nguồn nhiệt chính của hàn nóng chảy — chương này giới thiệu cấu tạo và cách gây hồ quang, hàn hồ quang tay, hàn tự động dưới lớp thuốc (SAW), hàn trong khí bảo vệ (MIG/MAG) và hàn TIG, cùng cách chọn chế độ và kỹ thuật hàn.
Nhớ gì:
• Hồ quang điện là sự phóng điện mạnh trong khoảng khí giữa hai điện cực, tiết diện tròn đường kính 0,1–1 cm, nhiệt độ rất cao; hồ quang hàn dài 2–7 mm, dòng 10–1000 A, điện áp 10–50 V, xuất hiện khi dòng lớn hơn 0,3 A. Hồ quang gồm 3 phần: vùng âm cực (catod, bức xạ điện tử), cột hồ quang (plasma dẫn điện), vùng dương cực (anod).
Catod là cực âm.
Plasma là cột khí dẫn điện.
Anod là cực dương.
Điện áp hồ quang Uh = a + b·lh + (c + d·lh)/Ih (V); que thép lên thép a = 15–20 V, que vonfram a = 30–35 V, b = 15,7 V/cm, c = 9,4 W, d = 2,5 W/cm; dòng lớn thì Uh = a + b·lh — Uh chủ yếu phụ thuộc lh, nên phải giữ lh không đổi để hồ quang cháy ổn định.
• Phân loại: kín/hở; ngắn (< 2 mm), trung bình (3–5 mm), dài (> 6 mm); AC/DC; trực tiếp/gián tiếp; nối thuận/nghịch.
• Gây hồ quang có 2 cách: gõ thẳng (chạm que xuống vật hàn rồi nhấc lên 2–5 mm — không hư bề mặt, hàn được trong góc hẹp, nhưng khó và dễ dính que) và quẹt diêm (nghiêng que 30–45° rồi quẹt lên bề mặt — dễ gây, hợp bề mặt không phẳng hay không sạch, nhưng tổn hại bề mặt và khó trong không gian hẹp).
• Lệch hồ quang do từ trường không đối xứng, vật sắt từ gần hồ quang, góc nghiêng điện cực; khắc phục bằng cách đổi vị trí nối dây mát, chọn góc nghiêng hợp lý, hàn hồ quang ngắn, dùng nguồn AC, che gió.
Lệch hồ quang là hiện tượng hồ quang bị lệch khỏi trục que.
• Hàn hồ quang tay: mọi thao tác (gây hồ quang, giữ lh, dao động tạo chiều rộng mối, dịch chuyển dọc mối) đều do thợ làm bằng tay. Phân loại theo điện cực: nóng chảy (SMAW), không nóng chảy (than, grafit, vonfram); theo dòng: AC (đơn giản, rẻ, không lệch hồ quang, nhưng khó gây và cháy không ổn định) và DC; theo nối cực: nối thuận DC− (cực + nối vật hàn, điện cực nóng nhanh, ngấu nông) và nối nghịch DC+ (cực + nối điện cực, ngấu sâu); nối gián tiếp chỉ dùng với điện cực không nóng chảy để hàn vật mỏng.
• Nguồn điện hàn (máy hàn): điện áp không tải U0 ≤ 90 V (AC 50–80 V, DC 30–45 V; điện áp hồ quang AC 25–45 V, DC 16–30 V); đặc tính ngoài dốc (dòng không đổi CC) để dòng hàn gần như không đổi khi lh thay đổi; dòng đoản mạch Iđm < (1,3–1,4)·Ih; hệ số làm việc liên tục PR = 60% (chu kỳ 5 phút: 3 phút hàn, 2 phút nghỉ); PR khác thì I = Iđm·√(PRđm/PR). Nguồn AC là biến áp hàn; nguồn DC là chỉnh lưu hoặc máy phát điện hàn.
• Que hàn gồm lõi (Ø 1,6–6,0 mm, dài 250–450 mm) và thuốc bọc; vỏ mỏng (< 1,2), trung bình (1,2–1,45), dày (1,45–1,8), đặc biệt dày (> 1,8) theo D/dq; hệ vỏ thuốc: axit (A — chảy nhanh, dùng AC và DC, dễ nứt nóng), bazơ (B — chỉ DC nối nghịch, ít nứt kết tinh nhưng dễ rỗ, dùng cho thép bền cao), rutin (R — cháy ổn định, ít bắn tóe). Ký hiệu TCVN 3734-89, ví dụ N50-6B: thép cácbon, vỏ bazơ, DC nối nghịch, giới hạn bền kéo mối hàn ≥ 50 kG/mm2 (≈ 490 MPa).
Que hàn là điện cực nóng chảy, gồm lõi kim loại và lớp thuốc bọc tạo xỉ và khí bảo vệ.
• Chế độ hàn hồ quang tay: dq = S/2 + 1 (mối giáp mối, S là chiều dày tấm) và dq = K/2 + 2 (mối góc, K là cạnh mối hàn); Ih = (35–50)·dq (A) hoặc Ih = (α + β·dq)·dq (thép cácbon α = 20, β = 6); hàn đứng giảm Ih 15%, hàn trần giảm 20%; lh bình thường = 1,1·dq (ngắn < 1,1·dq, dài > 1,1·dq); Vh = αđ·Ih/(3600·γ·Fđ) (cm/s); nh = 1 + (Fđ − F1)/Ftb.
• Kỹ thuật hàn tay: thợ đồng thời làm 3 chuyển động — dọc trục que (giữ lh), dọc trục mối hàn, dao động ngang (không dao động: chiều rộng mối (0,8–1,5)·d; có dao động: (3–5)·d). Mối dài: L < 500 mm hàn liên tục, 500–1000 mm hàn từ giữa ra hai đầu, L > 1000 mm hàn phân đoạn nghịch từng đoạn 150–250 mm để giảm biến dạng; nhiều lớp hàn ngược chiều nhau. Hàn đứng leo (từ dưới lên) tốt hơn hàn tụt, giảm Ih 10–15%, que d < 5 mm; hàn trần khó nhất, giảm Ih 15–20%, que d < 4 mm, vỏ dày.
• Hàn hồ quang tự động dưới lớp thuốc (SAW): hồ quang cháy giữa dây hàn và vật hàn dưới lớp thuốc bảo vệ; dây Ø 1,6–6 mm (tự động), 0,8–2 mm (bán tự động); thuốc nóng chảy hoặc thuốc gốm; ưu điểm: nhiệt tập trung, hàn tấm dày không cần vát mép, chất lượng cao, ít khói, không hại mắt; chỉ dùng cho mối hàn bằng, mối dài, quỹ đạo đơn giản. Chế độ: Ih = (80–100)·h (A, h là chiều sâu ngấu mm); Uh = 40–50 V; Vh·Ih = const: (8–12)·103 A·m/h (dây 2–3 mm), (20–30)·103 A·m/h (dây 4–6 mm); dq = (1,1–2,0)·√(Ih/J) (mm, J tra Bảng 13.2).
• Hàn trong khí bảo vệ (GMAW): hồ quang giữa dây hàn nóng chảy và vật hàn, khí bảo vệ ngăn oxy, nitơ; khí trơ Ar, He gọi là MIG (kim loại màu, thép hợp kim), khí hoạt tính CO2 gọi là MAG (rẻ, năng suất gấp 2,5 lần hàn tay, mọi vị trí); 4 dạng dịch chuyển kim loại: giọt cầu đoản mạch, giọt cầu không đoản mạch, giọt trung bình, dạng tia (ổn định, ít bắn tóe); nguồn DC đặc tính cứng.
• Hàn TIG: điện cực vonfram không nóng chảy (nóng chảy 3410°C), hồ quang tới 6100°C, khí Ar/He; mối hàn chất lượng cao, không bắn tóe, quan sát được vũng hàn, mọi vị trí; dùng cho thép hợp kim cao, kim loại màu, lớp lót ống chịu áp lực; mỏ làm mát bằng khí (Ih < 120 A) hoặc nước (Ih > 120 A).
Dùng để làm gì
Chương này không có ví dụ tính toán có số liệu — dùng để chọn phương pháp hàn hồ quang cho từng việc (hàn tay cho kết cấu nhỏ, lẻ; SAW cho tấm vỏ lớn, dầm, ống lớn, bồn, bình chịu áp lực, đóng tàu; MIG/MAG cho thép kết cấu và kim loại màu ở mọi vị trí; TIG cho mối hàn chất lượng cao và lớp lót ống chịu áp lực), chọn que hàn, dây hàn, khí bảo vệ và tính chế độ hàn (dòng, điện áp, tốc độ, số lớp) trước khi hàn.
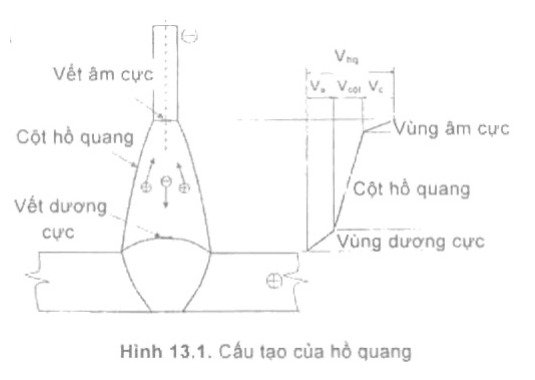
Hình 13.1 Cấu tạo của hồ quang: vết âm cực, cột hồ quang (plasma), vết dương cực; bên phải là đồ thị điện áp rơi qua vùng âm cực, cột hồ quang và vùng dương cực
Học về gì: Hàn khí dùng ngọn lửa ôxy – axêtylen để hàn và cắt kim loại; chương này học thiết bị của trạm hàn khí, vật liệu hàn, cách chọn ngọn lửa, kỹ thuật hàn phải và hàn trái, và cắt kim loại bằng khí.
Nhớ gì:
• Một trạm hàn khí gồm: bình chứa ôxy (sơn xanh lam, 40 lít, 150–200 atm), bình chứa khí cháy axêtylen C2H2 (sơn xám hoặc trắng, 40 lít, áp suất dưới 19 atm), khoá bảo hiểm (van chống cháy ngược), van giảm áp, ống dẫn khí, mỏ hàn và mỏ cắt (Hình 14.1).
• Van giảm áp hạ áp suất từ bình chứa xuống áp suất làm việc và giữ cho áp suất ra không đổi: bình ôxy 150 atm còn 3–5 atm, bình axêtylen 16 atm còn 0,3–0,5 atm; van an toàn tự xả khí khi áp suất vượt giới hạn cho phép.
• Mỏ hàn kiểu hút dùng ôxy áp suất 3–4 atm phun nhanh tạo vùng áp suất thấp để hút axêtylen vào buồng trộn; mỏ hàn đẳng áp trộn hai khí ổn định hơn, dùng cho kim loại màu, thép hợp kim và hàn tự động. Bật ngọn lửa: mở khoá K1 trước, K2 sau; tắt ngọn lửa: đóng K2 trước, K1 sau.
Mỏ hàn là dụng cụ trộn khí và tạo ngọn lửa hàn.
Axêtylen C2H2 là khí cháy dùng trong hàn khí, cho nhiệt độ ngọn lửa cao nhất, khoảng 3200°C.
• Vật liệu hàn khí: ôxy kỹ thuật có 3 loại theo độ tinh khiết (> 99,89%, > 99,7%, > 99,5%); axêtylen cho nhiệt độ ngọn lửa cao nhất, khoảng 3200°C, các khí cháy khác chỉ 2100–2750°C; que hàn đường kính 0,3–12 mm, nhiệt độ nóng chảy thấp hơn vật liệu cơ bản; thuốc hàn có nhiệm vụ bảo vệ mối hàn khỏi ôxy hoá (ôxýt axít dùng thuốc bazơ và ngược lại, vì ôxýt axít + ôxýt bazơ = muối).
• Chọn ngọn lửa theo tỷ lệ thể tích β = thể tích khí O2/thể tích khí C2H2: β = 1,1–1,2 là ngọn lửa trung hoà, dùng cho kim loại đen (nhóm N1); β > 1,2 là ngọn lửa thừa ôxy, dùng cho kim loại màu (nhóm N2); β < 1,1 là ngọn lửa thừa cacbon, dùng cho gang (nhóm N3).
• Ngọn lửa có ba vùng: vùng nhân dài 5–8 mm, khoảng 1000°C (không dùng để hàn); vùng cháy không hoàn toàn dài 6–10 mm, khoảng 3200°C (dùng để hàn); vùng cháy hoàn toàn dài 150–180 mm (dùng để nung nóng kim loại).
• Kỹ thuật hàn phải: mỏ đi trước, que đi sau, ngọn lửa luôn che mối hàn nên mối nguội chậm và ít nứt, dùng cho vật dày (S > 3 mm); kỹ thuật hàn trái: que đi trước, mỏ đi sau, dễ quan sát mối hàn và năng suất cao hơn, dùng cho vật mỏng (S < 3 mm).
• Các kết cấu hàn: giáp mối, chồng, chữ T, góc L và mặt đầu; vật dày trên 3 mm không nên dùng kết cấu chồng hay chữ T vì nung nóng cục bộ lớn, ứng suất dư lớn, dễ cong vênh hoặc nứt.
• Chế độ hàn: góc nghiêng α của trục mỏ hàn phụ thuộc chiều dày và vật liệu (hàn đồng α = 60–80°, hàn chì α ≤ 10°; lúc bắt đầu hàn α = 80–90°, lúc kết thúc giảm về gần 0°); công suất ngọn lửa với thép cacbon thấp: hàn phải Q = (120 ÷ 150)·S l/h, hàn trái Q = (100 ÷ 120)·S l/h; hàn đồng đỏ Q = (150 ÷ 200)·S l/h; đường kính que hàn: S = 12–15 mm thì hàn trái dq = S/2 + 1 mm, hàn phải dq = S/2 mm, S > 15 mm thì dq = 6–8 mm.
• Cắt kim loại bằng khí: nung nóng chảy chỗ cắt đến nhiệt độ cháy rồi thổi dòng ôxy áp suất cao để ôxy hoá kim loại và thổi xỉ ra ngoài thành rãnh cắt; muốn cắt được phải thoả mãn: nhiệt độ cháy của kim loại cao hơn nhiệt độ nóng chảy của nó, nhiệt độ chảy của ôxýt thấp hơn nhiệt độ nóng chảy của kim loại, nhiệt cháy sinh ra đủ lớn, hệ số dẫn nhiệt nhỏ, hàm lượng C, Cr, Si trong giới hạn cho phép; nhôm không cắt được bằng cách này vì ôxýt nhôm chảy ở 2050°C trong khi nhôm chảy ở 600°C.
• Tốc độ cắt Vc = 100/τ (14.7), Vc = 400/(50 + S) (14.8), τ = 1,25 + 0,025·S (14.9); khi bắt đầu cắt từ trong tấm phải khoan lỗ mồi trước (S ≤ 20 mm khoan bằng mỏ cắt, S > 20 mm khoan bằng máy khoan); chế độ cắt tra Bảng 14.4 (ôxy – khí hoá lỏng LPG) và Bảng 14.5 (ôxy – axêtylen).
Dùng để làm gì
Lắp một trạm hàn khí để hàn và cắt kết cấu thép: bình ôxy 150 atm qua van giảm áp còn 3–5 atm, bình axêtylen 16 atm còn 0,3–0,5 atm rồi đưa vào mỏ hàn; chọn ngọn lửa trung hoà để hàn thép, ngọn lửa thừa ôxy để hàn đồng thau, ngọn lửa thừa cacbon để hàn gang; cắt thép tấm bằng khí theo chế độ Bảng 14.4 và 14.5, còn nhôm và đồng dẫn nhiệt quá nhanh nên không cắt được bằng khí mà phải dùng phương pháp khác.
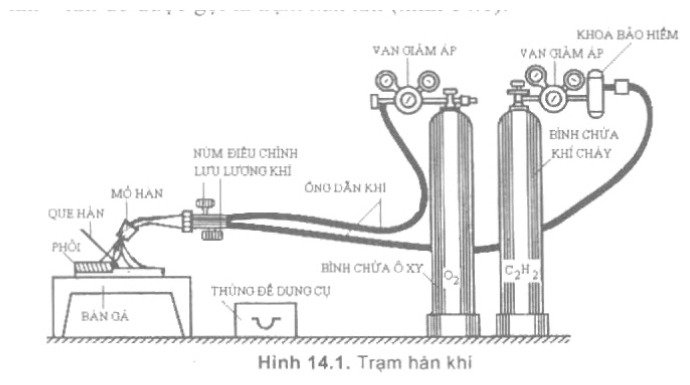
Hình 14.1 Trạm hàn khí: bình chứa ôxy, bình chứa khí cháy axêtylen, van giảm áp, khoá bảo hiểm, ống dẫn khí, mỏ hàn và bàn gá
Học về gì: Hàn điện tiếp xúc là một dạng hàn áp lực: dòng điện cường độ lớn chạy qua chỗ tiếp xúc trong thời gian rất ngắn làm kim loại "chảy dẻo" rồi ép chặt thành mối hàn; chương này học các dạng hàn điểm, hàn đường, hàn giáp mối, quy trình hàn kết cấu hộp và cách xác định chế độ hàn.
Nhớ gì:
• Bản chất hàn điện tiếp xúc: lực ép và dòng điện cường độ lớn đi qua bề mặt tiếp xúc trong thời gian rất ngắn, kim loại chỗ tiếp xúc bị "chảy dẻo", các nguyên tử khuếch tán vào nhau nhờ lực ép để hình thành mối hàn (Hình 15.1: biến áp hàn, thanh nối mềm, cần điện cực, trục điện cực, đầu điện cực).
• Các dạng hàn điện tiếp xúc: hàn điểm (một phía hoặc hai phía, hàn từng điểm một hoặc nhiều điểm đồng thời), hàn đường hay hàn lăn (bánh hàn chủ động truyền chuyển động trực tiếp hoặc bánh hàn nhận chuyển động từ bánh ma sát), hàn giáp mối (hàn điện trở cho tiết diện ngang từ 100 mm2 trở xuống; hàn nóng chảy gián đoạn hoặc liên tục), hàn điện cực giả (dập dãn hoặc dập mấu lồi) và hàn đường giáp mối (đường tròn hoặc đường thẳng).
Hàn điểm là hàn từng điểm rời nhau.
Hàn đường là hàn một đường liên tục bằng bánh hàn lăn.
Hàn giáp mối là hàn hai đầu phôi giáp nhau thành một mối.
• Hàn điểm dùng cho kết cấu hộp hoặc ống cần độ bền cao: vỏ hộp máy tính, vỏ tủ lạnh, lò vi sóng, bọc xích xe máy, khung vỏ ô tô và xe máy; hàn đường dùng khi cần độ kín và độ bền cao: lon bia và nước ngọt, hộp sữa và nước hoa quả, ống dẫn khí, nước, hơi và nhiên liệu; hàn giáp mối dùng làm xích neo tàu thuyền và dây tời kéo của pa lăng điện.
• Chuẩn bị trước khi hàn: tạo và làm sạch bề mặt tiếp xúc (cơ học bằng giấy ráp, máy mài cầm tay, bàn chải kim loại; hoá học bằng dung dịch tẩy rửa rồi sấy khô).
• Kích thước mối hàn điểm: đường kính lõi nóng chảy dm = 2·δ + 3 mm (15.1) hoặc dm = (0,9 ÷ 1,4)·de (15.2), đường kính điện cực de = (5 ÷ 10)·√δ (15.3), đường kính đầu điện cực do lấy gần bằng dm, độ sâu lún t = 0,15–0,5 mm, khoảng cách giữa các điểm hàn l = (6 ÷ 8)·dm (15.4); hàn đường: khoảng cách tiếp xúc nhỏ nhất a = (1,5 ÷ 2,0)·δ (15.5), bước hàn l = (1,5 ÷ 4,5) mm, đường kính điểm hàn d = (3 ÷ 8) mm.
• Gá lắp phôi phải bảo đảm định vị đủ bậc tự do và kẹp chặt ổn định trong suốt quá trình hàn, phương lực ép luôn vuông góc với bề mặt tiếp xúc; độ chính xác lắp ghép thường lấy 0,5–0,8 mm, khi yêu cầu cao lấy 0,1–0,2 mm; cơ cấu kẹp chặt thường dùng truyền động khí nén hoặc cơ khí.
• Chu trình hàn gồm ba bước: ép sơ bộ để bề mặt tiếp xúc tốt với lực ép P0; duy trì P0 và nung nóng bằng dòng điện Ih đến trạng thái "chảy dẻo"; ép tạo mối hàn với lực ép Ph để hình thành và ổn định mối hàn; trong suốt quá trình hàn phải làm mát điện cực để tránh biến dạng và tăng tuổi thọ.
• Chế độ hàn điểm thép cacbon thấp dày S < 6 mm: chế độ cứng th = (0,1 ÷ 0,2)·S (15.6), Jh = (120 ÷ 360) A/mm2 (15.7), P = (60 ÷ 200)·S (15.8); chế độ mềm th = (0,8 ÷ 3,0) s (15.11), Jh = (80 ÷ 160) A/mm2 (15.12), P = (60 ÷ 200)·S (15.13); hàn thép cán nguội tăng các thông số thêm 20–30%; độ ngấu h = (0,5 ÷ 0,75)·δ (15.16); tra Bảng 15.2 (chế độ cứng) và Bảng 15.3 (chế độ mềm) theo độ dày S.
Chế độ cứng là hàn với dòng lớn trong thời gian ngắn.
Chế độ mềm là hàn với dòng nhỏ hơn trong thời gian dài hơn.
• Thép dày S = 6–12 mm hàn điểm thường gặp khó khăn vì lực ép lớn, điện cực chóng mòn và mạch rẽ tốn nhiệt, nên dùng dòng điện xung tần số công nghiệp f = 50 Hz (12–20 xung, mỗi xung 0,25–0,35 s) hoặc dòng xung tần số thấp f = 2,5 ÷ 3 Hz (điện trở cảm ứng nhỏ, hệ số cosφ trên 0,8); hàn đường: thời gian hàn t = th + tng (15.17), t = 0,06·l/v (15.18), tốc độ hàn v = 0,5–3,0 m/ph, dòng điện cao hơn hàn điểm 20–80%, đường kính con lăn D = (200 ÷ 250) mm.
• Ngoài các phương pháp hàn trên, sách Nguyễn Tiến Đào còn giới thiệu: hàn vảy (chỉ vảy hàn nóng chảy và khuếch tán vào kim loại cơ bản ở trạng thái rắn, vùng ảnh hưởng nhiệt nhỏ, mối hàn kín và không biến dạng); hàn đặc biệt gồm hàn ma sát, hàn nổ, hàn siêu âm, hàn plasma (nhiệt độ hàng chục ngàn độ C) và hàn xỉ điện; dán kim loại bằng keo (nối tấm mỏng cùng loại hay khác loại, dùng nhiều trong hàng không, giao thông vận tải và điện tử).
Dùng để làm gì
Hàn điểm thép cacbon thấp dày S = 12 mm bằng dòng điện xung tần số thấp: dòng hàn I = 40.000 A, lực ép sơ bộ và lực ép tạo mối hàn P = 7.500 kG, thời gian cấp dòng t = (10 ÷ 16) s, bán kính mặt cầu điện cực R = 50 mm, chu kỳ hàn một điểm T = (20 ÷ 40) s, độ bền kéo trung bình mối hàn σ = 20.000 kG/cm2; còn với thép tấm mỏng thì hàn điểm vỏ tủ lạnh, hàn đường lon bia và hộp sữa, hàn giáp mối làm xích neo tàu.
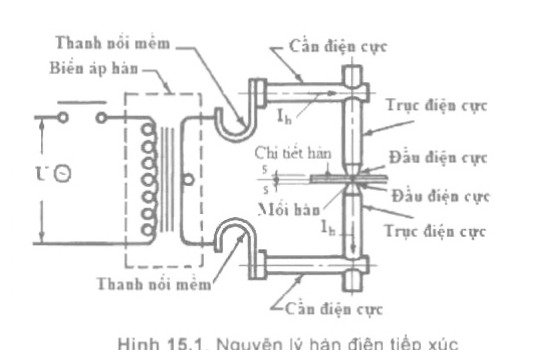
Hình 15.1 Nguyên lý hàn điện tiếp xúc: biến áp hàn, thanh nối mềm, cần điện cực, trục điện cực, đầu điện cực và mối hàn
Học về gì: Ứng suất và biến dạng xuất hiện cùng với quá trình hàn do nung nóng không đều; chương này học ứng suất sinh ra như thế nào, biến dạng có những dạng nào, ứng suất dư ảnh hưởng ra sao và cách giảm chúng.
Nhớ gì:
• Ứng suất hàn là nội ứng suất, sinh ra do chính công nghệ hàn chứ không phải do ngoại lực; theo không gian tác dụng chia làm ứng suất vĩ mô (bậc I, có hướng và độ lớn xác định), ứng suất vi mô (bậc II, giữa các hạt tinh thể, còn gọi là ứng suất cấu trúc) và ứng suất siêu vi mô (bậc III, trong mạng tinh thể); theo thời gian tồn tại chia làm ứng suất nhiệt (tạm thời, chỉ tồn tại khi còn chênh lệch nhiệt độ) và ứng suất dư (tồn tại sau khi hàn xong, chỉ khử được bằng gia công nhiệt); theo hướng tác dụng có ứng suất ngang, ứng suất dọc và ứng suất theo chiều dày.
• Độ dãn nở nhiệt quyết định độ lớn của ứng suất và biến dạng:
• Δl = l0·α·ΔT
• Độ co dọc của một số vật liệu với mẫu l0 = 1000 mm (Bảng 16.1): thép cacbon làm lạnh từ nhiệt độ kết tinh co 14 mm, từ 300°C co 3,5 mm; thép mangan (12–14%Mn) co 24 mm và 6,0 mm; đồng co 10 mm và 5,2 mm.
• Khi nung nóng, giới hạn chảy của vật liệu giảm dần xuống tới 0, vật liệu mất tính đàn hồi và trở nên dẻo; ở thép cacbon thấp, trên khoảng 600°C xuất hiện biến dạng dẻo, độ lớn ứng suất nén sinh ra được xác định bằng R = α·ΔT·E.
Hình 16.1 minh hoạ ba trường hợp: (a) thanh để tự do cả hai đầu, nung nóng đều — dãn ra rồi co lại, không sinh ứng suất; (b) thanh bị ngàm một đầu, đầu kia bị chặn — nung nóng sinh ứng suất nén, làm nguội co tự do nên không còn ứng suất đáng kể; (c) thanh bị ngàm cả hai đầu — nung nóng sinh ứng suất nén, làm nguội sinh ứng suất kéo, đây là trường hợp nguy hiểm nhất.
• Ba nguyên nhân gây ra ứng suất dư: nung nóng cục bộ (phần kim loại nóng dãn nở bị phần lạnh chống lại, tạo ứng suất nén khi nóng và ứng suất kéo khi nguội); chiều dày vật hàn (lớp ngoài nguội nhanh hơn lớp trong, tạo ứng suất nén dọc theo chiều dày); chuyển biến pha khi làm lạnh (austenit chuyển thành ferit, bainit hoặc mactenxit làm tăng thể tích, tạo ứng suất nén ở vùng đổi pha và ứng suất kéo ở vùng lân cận).
• Ứng suất nhiệt khi hàn thép cacbon thấp (Hình 16.3): ứng suất nén lớn nhất khi vật nung đến 305°C, giảm còn khoảng 10 MPa khi nhiệt độ trên 700°C; khi làm nguội xuất hiện ứng suất kéo, ứng suất dư kéo có thể đạt tới giới hạn chảy; các đường đẳng nhiệt trên 300°C quyết định ứng suất nhiệt và ứng suất dư.
• Biến dạng là kết quả của ứng suất có cường độ lớn, gồm biến dạng ngoài (phần tử: co ngang, co dọc, co góc; cục bộ; toàn bộ) và biến dạng trong (do thay đổi pha, gây nứt trong mối hàn).
• Độ co ngang mối hàn giáp mối Dp = 3,5·10-6·qp/F (mm), mối hàn góc Dp = 13·10-6·(qp/Vmh)·1/(S1 + S2/2) (mm); biến dạng dọc Δl = P·l/(E·F); biến dạng góc làm thay đổi hình dạng kết cấu nên không thể chấp nhận được; ứng suất không gian (3 chiều) chỉ có ở vật dày trên 20 mm, tấm mỏng dưới 20 mm chỉ có ứng suất mặt phẳng (2 chiều).
• Ứng suất dư làm tăng nguy cơ nứt (mầm vết nứt xuất hiện sớm hơn, vết nứt lan nhanh hơn, đặc biệt ứng suất nén thúc đẩy sự phát triển của vết nứt) và thúc đẩy ăn mòn nứt dưới ứng suất, kể cả với thép không gỉ; ứng suất dư không làm giảm độ bền của kết cấu làm từ vật liệu dẻo tốt, nhưng ứng suất nhiều trục làm tăng giới hạn chảy và độ bền đồng thời làm giảm tính dẻo của vật liệu.
• Giảm ứng suất và biến dạng ngay từ khi thiết kế: giảm số lượng và kích thước đường hàn xuống mức tối thiểu, dùng đường hàn gián đoạn cho tấm mỏng, đặt đường hàn trùng hoặc đối xứng qua trục trung tính.
• Về công nghệ: phân đoạn đường hàn (liên mạch, nhảy bước, bước ngược, nhảy bước ngược, bước cầu thang — Hình 16.13), hàn theo thứ tự từ trung tâm ra ngoài biên, hàn các nhóm chi tiết nhỏ trước rồi mới hàn thành tổng thể, ram (ủ), nung nóng sơ bộ và tạo biến dạng ngược; khi nung nóng lại vật đã hàn, ứng suất dư tăng lên đến giới hạn chảy ở nhiệt độ T = Re/(E·α).
Ram là gia công nhiệt sau hàn để khử ứng suất dư.
Dùng để làm gì
Khi thiết kế kết cấu hàn, phải tính đến chuyện chi tiết bị ngàm cả hai đầu sẽ sinh ứng suất kéo khi nguội (trường hợp c của Hình 16.1) — vì vậy hàn các đường hàn dài phải phân thành đoạn ngắn để ứng suất dọc không vượt giới hạn chảy, hàn theo thứ tự từ trung tâm ra ngoài biên, và ram (ủ) sau hàn để khử ứng suất dư trước khi đưa kết cấu vào sử dụng.
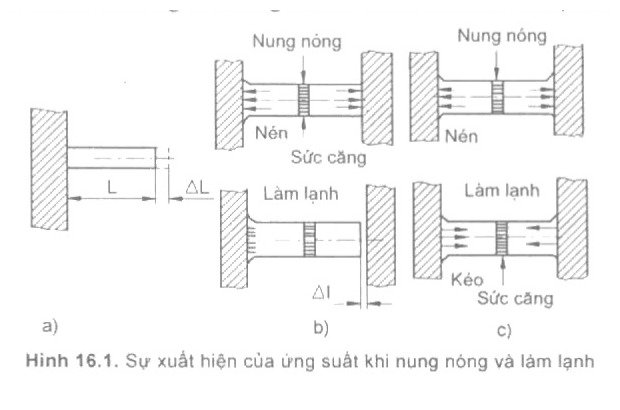
Hình 16.1 Sự xuất hiện của ứng suất khi nung nóng và làm lạnh: (a) thanh tự do cả hai đầu, (b) thanh bị ngàm một đầu, (c) thanh bị ngàm cả hai đầu
• VI.0 Bài mở đầu: phôi là gì, vị trí khâu chế tạo phôi, ba nhóm phôi đúc – rèn/dập – hàn, chọn phôi theo kinh tế và kỹ thuật.
• VI.1 Khái niệm chung về sản xuất đúc: đúc là gì, các bước sản xuất đúc, cấu tạo khuôn đúc, sự hình thành vật đúc và khuyết tật.
• VI.2 Các nguyên lý thiết kế kết cấu phôi đúc: thiết kế kết cấu vật đúc hợp lý về làm khuôn, gia công cắt gọt, lắp ráp và tính đúc.
• VI.3 Thiết kế, chế tạo khuôn đúc: bản vẽ phôi đúc và bộ mẫu, hệ thống rót và đậu ngót, khuôn cát và khuôn đặc biệt.
• VI.4 Lựa chọn, tính toán hợp kim đúc để nấu chảy: chọn hợp kim đúc có tính đúc tốt, tính mẻ liệu để nấu đúng thành phần hoá học.
• VI.5 Thiết bị và quá trình nấu hợp kim đúc: lò đứng nấu gang, lò nấu thép, lò nấu hợp kim màu, rót và làm sạch vật đúc.
• VI.6 Khái niệm chung (rèn, dập): gia công áp lực là gì, biến dạng dẻo của kim loại và các yếu tố quyết định khả năng biến dạng.
• VI.7 Tính toán chế độ công nghệ nung nóng: nhiệt độ, thời gian nung, thời gian giữ nhiệt và tốc độ nung phôi trước khi rèn, dập.
• VI.8 Lựa chọn thiết bị rèn, dập: máy búa, máy dập, máy ép; tính năng lượng đập, lực đập và khuếch đại áp suất.
• VI.9 Thiết kế, chế tạo phôi rèn: rèn tự do và rèn khuôn, các nguyên công chồn – vuốt – uốn – xoắn, tính phôi và chọn thiết bị.
• VI.10 Thiết kế, chế tạo phôi dập thể tích: khuôn hở, khuôn kín, ép chảy; bản vẽ vật dập, tính phôi, thiết kế khuôn.
• VI.11 Thiết kế, chế tạo sản phẩm bằng công nghệ biến dạng tấm: dập tấm, cắt phôi, dập cắt, đột lỗ, uốn, dập vuốt và thiết kế khuôn.
• VI.12 Khái niệm chung (hàn): bản chất, phân loại, thuật ngữ, tư thế, ký hiệu mối hàn, nguồn nhiệt, luyện kim khi hàn, tính hàn của thép.
• VI.13 Công nghệ hàn hồ quang: hồ quang điện, hàn hồ quang tay, hàn tự động dưới lớp thuốc, hàn MIG/MAG và hàn TIG.
• VI.14 Công nghệ hàn kết cấu bằng hàn khí: trạm hàn khí, chọn ngọn lửa, hàn phải – hàn trái, cắt kim loại bằng khí.
• VI.15 Công nghệ hàn điện tiếp xúc: hàn điểm, hàn đường, hàn giáp mối, quy trình hàn kết cấu hộp và chế độ hàn.
• VI.16 Ứng suất và biến dạng hàn: ứng suất sinh ra khi hàn, các dạng biến dạng, ảnh hưởng của ứng suất dư và cách giảm.