 Huỳnh Âu
Chương VIII — Dung Sai Lắp Ghép Và Đo Lường Kỹ Thuật
Học về gì: Tính đổi lẫn chức năng và các khái niệm gốc của dung sai lắp ghép: kích thước danh nghĩa, kích thước thực, kích thước giới hạn, sai lệch giới hạn, dung sai, ba nhóm lắp ghép (lỏng, chặt, trung gian) và cách vẽ sơ đồ phân bố miền dung sai.
Nhớ gì:
• Tính đổi lẫn chức năng là khả năng thay thế lẫn nhau của loạt chi tiết mà không cần lựa chọn hay sửa chữa gì thêm mà bộ phận máy vẫn thực hiện đúng chức năng yêu cầu — nhờ các chi tiết được chế tạo giống nhau trong một phạm vi sai khác cho phép gọi là dung sai.
• Loạt chi tiết đạt đổi lẫn hoàn toàn nếu mọi chi tiết đều đạt; nếu có một vài chi tiết không đạt thì loạt chỉ đạt đổi lẫn không hoàn toàn.
• Đây là nguyên tắc của thiết kế và chế tạo: cho phép hợp tác và chuyên môn hóa sản xuất, sản xuất tập trung quy mô lớn, và thay chi tiết dự trữ nhanh khi hỏng (thay ổ bi xe máy, thay bánh răng gãy) nên giảm thời gian ngừng máy.
• Hai hay nhiều chi tiết phối hợp cố định hoặc di động với nhau tạo thành mối ghép; bề mặt lắp ghép gồm bề mặt bao (lỗ, D) và bề mặt bị bao (trục, d) với kích thước danh nghĩa chung DN = dN, chia thành trụ trơn, phẳng, côn trơn, ren và bánh răng — trong đó lắp ghép bề mặt trơn chiếm phần lớn.
• Kích thước danh nghĩa dN (trục) và DN (lỗ) là kích thước tính ra từ chức năng của chi tiết rồi quy tròn lên theo dãy kích thước tiêu chuẩn Bảng 1.1 — ưu tiên dãy R5 trước rồi mới đến R10, R20, R40 (ví dụ tính được 29,876 mm thì quy tròn thành 30 mm).
• Kích thước danh nghĩa dùng làm gốc để tính các sai lệch; đơn vị là mm và trên bản vẽ không ghi kí hiệu "mm".
• Kích thước thực dt (trục), Dt (lỗ) là kích thước đo được với sai số cho phép — ví dụ đo đường kính trục bằng panme có giá trị vạch chia 0,01 mm được 24,98 mm thì kích thước thực là 24,98 mm với sai số cho phép ±0,01 mm.
Panme là dụng cụ đo dùng bộ truyền vít – đai ốc, giá trị chia thường 0,01 mm.
• Kích thước giới hạn là dmax, dmin (trục) và Dmax, Dmin (lỗ).
• Chi tiết chế tạo đạt yêu cầu khi kích thước thực nằm trong khoảng giới hạn:
dmin ≤ dt ≤ dmax và Dmin ≤ Dt ≤ Dmax.
• Sai lệch giới hạn là hiệu đại số giữa kích thước giới hạn và kích thước danh nghĩa, chữ thường dùng cho trục, chữ hoa cho lỗ:
Trục: es = dmax − dN (trên), ei = dmin − dN (dưới); lỗ: ES = Dmax − DN (trên), EI = Dmin − DN (dưới).
• Sai lệch mang dấu "+" khi kích thước giới hạn lớn hơn danh nghĩa, dấu "−" khi nhỏ hơn, bằng 0 khi bằng nhau.
• Trên bản vẽ chỉ ghi kích thước danh nghĩa kèm hai sai lệch (trên ghi phía trên, dưới ghi phía dưới), ví dụ trục Ø28 ghi −0,020/−0,041.
• Dung sai T là phạm vi cho phép của sai số:
Td = dmax − dmin = es − ei (trục), TD = Dmax − Dmin = ES − EI (lỗ).
• Dung sai luôn dương; T càng nhỏ thì độ chính xác chế tạo yêu cầu càng cao — dung sai đặc trưng cho độ chính xác thiết kế của kích thước.
• Trên bản vẽ người thiết kế không ghi trực tiếp trị số dung sai mà chỉ ghi kích thước danh nghĩa kèm hai sai lệch giới hạn, người thợ phải nhẩm tính ra các kích thước giới hạn rồi đối chiếu với kích thước đo được.
• Lắp lỏng: kích thước lỗ luôn lớn hơn trục, lắp ghép luôn có độ hở S = D − d.
• Độ hở giới hạn của lắp lỏng:
Smax = Dmax − dmin = ES − ei; Smin = Dmin − dmax = EI − es; độ hở trung bình Sm = (Smax + Smin)/2; dung sai độ hở Ts = Smax − Smin = TD + Td.
• Lắp chặt: kích thước trục luôn lớn hơn lỗ, lắp ghép luôn có độ dôi N = d − D.
• Độ dôi giới hạn của lắp chặt:
Nmax = dmax − Dmin = es − EI; Nmin = dmin − Dmax = ei − ES; độ dôi trung bình Nm = (Nmax + Nmin)/2; dung sai độ dôi TN = Nmax − Nmin = TD + Td.
• Lắp trung gian: miền dung sai lỗ và trục bố trí xen lẫn nhau nên lắp ghép có thể có độ hở hoặc độ dôi.
• Độ hở lớn nhất Smax = Dmax − dmin, độ dôi lớn nhất Nmax = dmax − Dmin; dung sai lắp ghép TSN = Smax + Nmax = TD + Td.
• Nếu Smax > Nmax thì tính độ hở trung bình Sm = (Smax − Nmax)/2, ngược lại tính độ dôi trung bình Nm = (Nmax − Smax)/2.
• Sơ đồ phân bố miền dung sai vẽ trên hệ trục tọa độ vuông góc: trục tung biểu thị sai lệch theo micromet (1 µm = 10-3 mm), trục hoành là đường 0 ứng với kích thước danh nghĩa; miền giữa hai sai lệch giới hạn là miền dung sai, vẽ thành hình chữ nhật mà cạnh đứng chính là trị số dung sai.
• Nhìn vị trí tương quan hai miền là biết nhóm lắp — miền lỗ nằm trên miền trục thì lắp lỏng, miền trục nằm trên miền lỗ thì lắp chặt, hai miền xen lẫn thì lắp trung gian — và đọc được Smax/Smin hoặc Nmax/Nmin trực tiếp trên sơ đồ.
Dùng để làm gì
Tính sai lệch giới hạn và dung sai của trục Ø32 (es = +0,050 mm, ei = +0,034 mm, Td = 0,016 mm) và lỗ Ø45 (ES = −0,008 mm, EI = −0,033 mm, TD = 0,025 mm); kiểm tra chi tiết sau gia công có đạt không bằng cách đối chiếu kích thước thực với khoảng giới hạn — trục Ø28 đo được 27,976 mm thì đạt, lỗ Ø25 đo được 25,015 mm thì không đạt vì nhỏ hơn Dmin = 25,020 mm (cách nhẩm tính kích thước giới hạn và đánh giá nhanh xem Bảng 1.2); tính độ hở và độ dôi của lắp lỏng Ø52 (Smax = 0,09 mm, Smin = 0,03 mm), lắp chặt Ø45 (Nmax = 0,050 mm, Nmin = 0,009 mm) và lắp trung gian Ø82 (Smax = 0,012 mm, Nmax = 0,045 mm) để biết mối ghép sẽ lỏng hay chặt và chặt đến mức nào trước khi chế tạo; vẽ sơ đồ phân bố miền dung sai của lắp ghép Ø40 (lắp lỏng), Ø62 (lắp chặt) và Ø36 (lắp trung gian) rồi đọc đặc tính và trị số giới hạn trực tiếp trên sơ đồ.
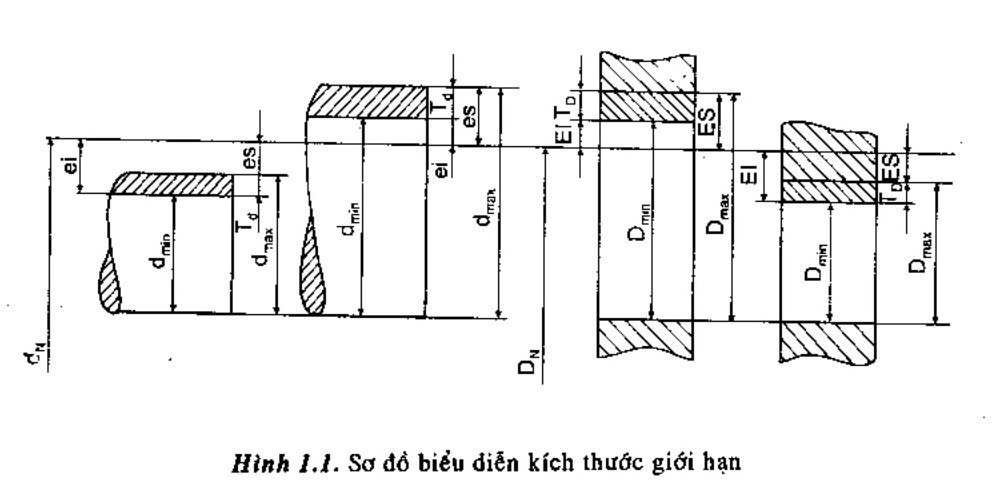
Sơ đồ biểu diễn kích thước giới hạn của trục và lỗ: kích thước danh nghĩa, kích thước giới hạn, sai lệch giới hạn và dung sai
Học về gì: Hệ thống dung sai lắp ghép bề mặt trơn theo TCVN 2244-99 (xây dựng trên ISO 286-1:1988): công thức tính trị số dung sai, 20 cấp chính xác, khoảng kích thước danh nghĩa, hai hệ lắp ghép lỗ cơ bản và trục cơ bản, sai lệch cơ bản, kí hiệu miền dung sai và lắp ghép trên bản vẽ, cách chọn kiểu lắp tiêu chuẩn và phạm vi ứng dụng.
Nhớ gì:
• Trị số dung sai tính theo công thức:
T = a·i, trong đó i là đơn vị dung sai phụ thuộc vào kích thước.
• Đơn vị dung sai i = 0,45∛D + 0,001D (µm, D tính bằng mm, áp dụng cho kích thước 1–500 mm); a là hệ số phụ thuộc cấp chính xác — a càng nhỏ thì dung sai càng bé, kích thước càng chính xác.
• Dùng hệ số a = T/i để so sánh độ chính xác của hai kích thước bất kì: trục Ø125 có a = 23,81 nhỏ hơn trục Ø45 có a = 28,85 nên Ø125 yêu cầu độ chính xác cao hơn.
• Tiêu chuẩn quy định 20 cấp chính xác (cấp dung sai tiêu chuẩn) kí hiệu IT01, IT0, IT1, …, IT18; trị số dung sai ứng với từng cấp tra Bảng 2.3 (ví dụ cấp IT7 có a = 16, cấp IT8 có a = 25).
• IT1–IT4 dùng cho kích thước mẫu chuẩn và chi tiết dụng cụ đo; IT5–IT6 cho cơ khí chính xác; IT7–IT8 cho cơ khí thông dụng; IT9–IT11 cho cơ khí lớn; IT12–IT16 cho gia công thô.
• Khoảng kích thước danh nghĩa: để bảng tra gọn, kích thước 1–500 mm được chia thành 13–25 khoảng (Bảng 2.2), mỗi khoảng chỉ lấy một trị số dung sai tính theo D = √(D1·D2) — trung bình nhân của hai kích thước biên của khoảng; trị số đơn vị dung sai i theo từng khoảng tra Bảng 2.1.
• Nhờ phân khoảng mà số trị số dung sai trong bảng tiêu chuẩn giảm hẳn, tra cứu thuận tiện hơn mà sai khác dung sai giữa các kích thước liền kề trong cùng khoảng vẫn không đáng kể.
• Hệ lỗ cơ bản: vị trí miền dung sai lỗ cố định, sai lệch cơ bản H với ES = +TD, EI = 0; muốn được các kiểu lắp khác nhau (lỏng, chặt, trung gian) thì thay đổi miền dung sai trục, ví dụ H/f, H/g, H/k, H/p.
• Hệ trục cơ bản: vị trí miền dung sai trục cố định, sai lệch cơ bản h với es = 0, ei = −Td; muốn kiểu lắp khác nhau thì thay đổi miền dung sai lỗ, ví dụ F/h, G/h, K/h.
• Sai lệch cơ bản (SLCB) là sai lệch xác định vị trí của miền dung sai so với kích thước danh nghĩa: miền nằm phía trên đường 0 thì SLCB là sai lệch dưới (ei hoặc EI), miền nằm phía dưới thì SLCB là sai lệch trên (es hoặc ES).
• Tiêu chuẩn quy định dãy SLCB của trục bằng chữ thường a, b, c, …, z, za, zb, zc và của lỗ bằng chữ hoa A, B, C, …, Z, ZA, ZB, ZC; vị trí các miền xem Hình 2.4, trị số SLCB tra Bảng 2.4 và Bảng 2.5.
• Kí hiệu miền dung sai gồm chữ SLCB + số cấp chính xác, ví dụ H7 là lỗ cơ bản cấp 7, e8 là trục cấp 8; kí hiệu lắp ghép ghi dạng phân số, tử số là miền dung sai lỗ, mẫu số là miền dung sai trục, ví dụ Ø52H8/e8.
• Từ miền dung sai tra Bảng 2.3 lấy trị số dung sai T và Bảng 2.4 lấy SLCB rồi tính ra sai lệch giới hạn: lỗ Ø46K7 có cấp IT7, T = 25 µm, ES = +7 µm, EI = −18 µm; trục Ø105g6 có cấp IT6, T = 22 µm, es = −12 µm, ei = −34 µm.
• Sai lệch giới hạn của mọi miền dung sai tiêu chuẩn đã tính sẵn trong Bảng 1 và Bảng 2, Phụ lục 1.
• Kiểu lắp tiêu chuẩn do TCVN 2245-99 quy định thành dãy trong hệ lỗ cơ bản (Bảng 2.6) và hệ trục cơ bản (Bảng 2.7), chia 3 nhóm: lắp lỏng H/a…H/h (độ hở giảm dần), lắp trung gian H/js…H/n (độ dôi tăng dần), lắp chặt H/p…H/zc (độ dôi tăng dần).
• Kiểu lắp đóng khung trong bảng là kiểu lắp ưu tiên, được chọn trước.
• Chọn kiểu lắp khi thiết kế: xuất phát từ độ hở hoặc độ dôi giới hạn yêu cầu của mối ghép, tra Bảng 3 (lắp lỏng), Bảng 4 (lắp chặt), Bảng 5 (lắp trung gian) ở Phụ lục 1 — ví dụ Ø35 yêu cầu Smax = 50 µm, Smin = 9 µm thì chọn Ø35H7/g6; Ø68 yêu cầu Nmax = 51 µm, Nmin = 2 µm thì chọn Ø68H7/p6; Ø92 yêu cầu cả Nmax = 25 µm lẫn Smax = 32 µm thì chọn Ø92H7/k6, khi tra bảng coi độ hở là độ dôi âm.
• Trước hết chọn kiểu lắp sử dụng ưu tiên (đóng khung trong bảng); nếu cả hai kiểu tra được đều ưu tiên hoặc đều không ưu tiên thì chọn kiểu trong hệ lỗ cơ bản.
• Chỉ dùng hệ trục cơ bản khi công nghệ hoặc kết cấu không cho phép dùng hệ lỗ.
• Ghi kí hiệu trên bản vẽ: bằng chữ (Ø40f7, Ø40H7), bằng số (Ø40 −0,025/−0,050) hoặc phối hợp (số đặt trong ngoặc: Ø40f7(−0,025/−0,050)); nếu hai sai lệch giới hạn bằng nhau mà ngược dấu thì chỉ ghi dấu "+" trước một giá trị, ví dụ Ø32 ±0,012.
• Kí hiệu lắp ghép ghi dạng phân số sau kích thước danh nghĩa, ví dụ Ø40H7/f7.
• Phạm vi ứng dụng: lắp lỏng dùng cho mối ghép động — H7/g6 và H7/f7 cho mối ghép động chính xác, định tâm cao (ổ trục chính máy chính xác, bánh răng dịch chuyển trên trục), H7/e8 cho ổ trượt quay tự do có bôi trơn, H7/d8 cho làm việc nặng tải lớn tốc độ cao.
• Lắp trung gian dùng cho mối ghép cố định cần tháo lắp dễ và định tâm tốt — H7/k6 dùng phổ biến nhất cho bánh răng, bánh đai lắp với trục có then.
• Lắp chặt dùng cho mối ghép cố định không tháo, truyền mô men xoắn không cần then hay vít (H7/p6, H7/r6, H7/s6), thực hiện bằng máy ép (ép dọc), nung nóng chi tiết bao hoặc làm lạnh chi tiết bị bao (ép ngang), hoặc phối hợp cả hai.
Dùng để làm gì
So sánh độ chính xác của hai kích thước bất kì bằng hệ số a; tính sai lệch giới hạn của lỗ Ø46K7 và trục Ø105g6 từ miền dung sai; ghi kí hiệu lắp ghép Ø52H8/e8 bằng chữ và bằng số trên bản vẽ chi tiết và bản vẽ lắp (lỗ ES = +46 µm, EI = 0; trục es = −60 µm, ei = −106 µm); nhận biết Ø68H7/n6 là lắp trung gian qua sơ đồ phân bố miền dung sai (Nmax = 39 µm, Smax = 10 µm); chọn kiểu lắp tiêu chuẩn theo độ hở hoặc độ dôi yêu cầu — Ø35H7/g6 cho lắp lỏng, Ø68H7/p6 cho lắp chặt, Ø92H7/k6 cho lắp trung gian.
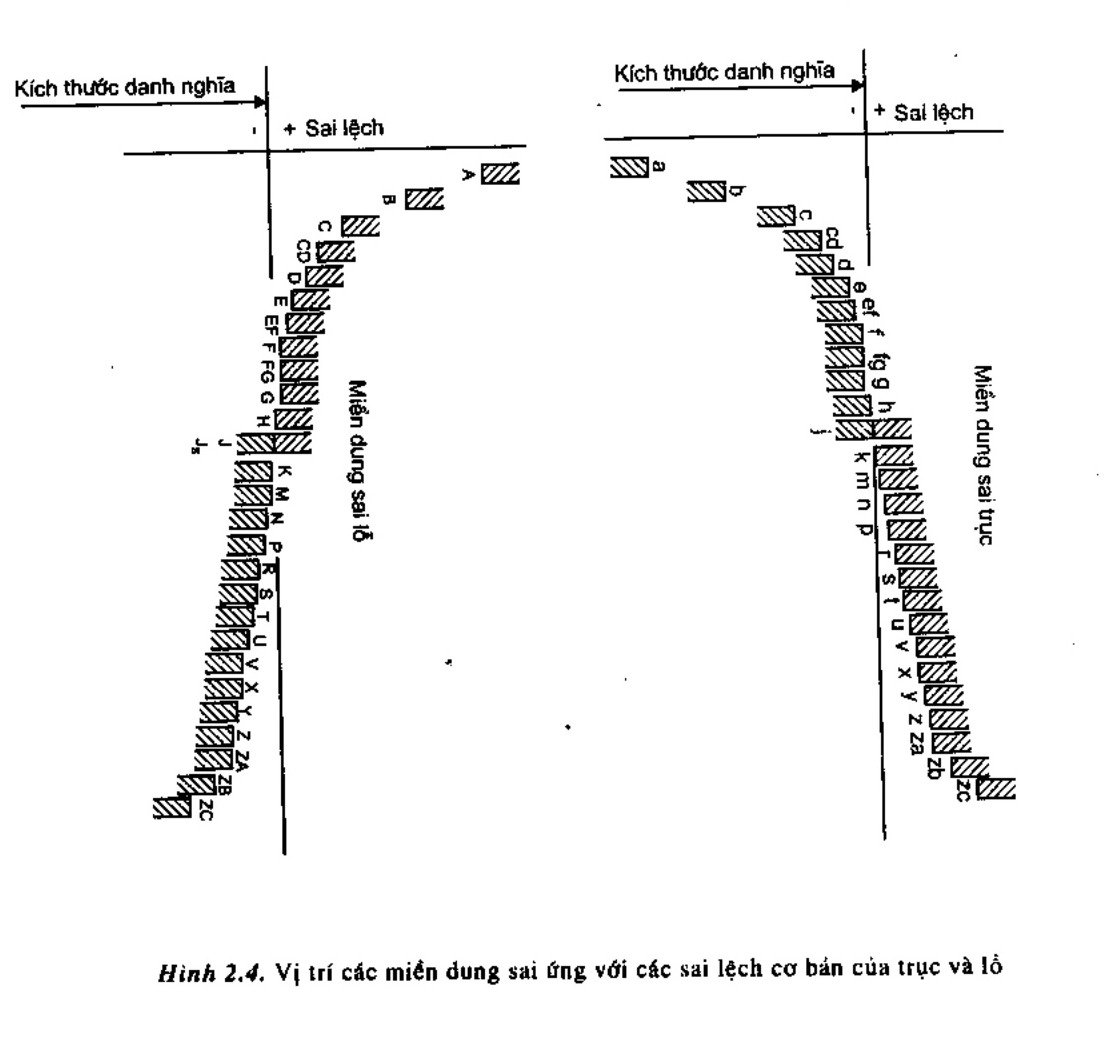
Vị trí các miền dung sai ứng với các sai lệch cơ bản của trục (a–zc) và lỗ (A–ZC) so với đường 0
Học về gì: Ngoài kích thước, hình dạng và vị trí của bề mặt cũng sai lệch khi gia công — trục tiện có thể bị côn, lỗ kẹp chặt có thể bị méo, mặt phay có thể không song song với mặt đáy. Chương này định nghĩa các dạng sai lệch đó, cách ghi kí hiệu của chúng trên bản vẽ, cách chọn dung sai khi thiết kế và cách đánh giá nhám bề mặt.
Nhớ gì:
• Sai lệch hình dạng và vị trí sinh ra do sai số gia công: khi tiện trục mà bàn máy mang dao dịch chuyển không song song với đường tâm trục chính thì trục bị côn; khi kẹp chặt phôi trên mâm cặp 3 vấu, biến dạng đàn hồi làm lỗ sau gia công bị méo; khi phay tấm phẳng mà bàn máy chuyển động không song song với mặt bàn thì mặt phay không song song với mặt đáy; khi khoan mà mũi khoan dịch chuyển không vuông góc với bàn máy thì lỗ bị nghiêng so với mặt đáy.
• Sai lệch hình dạng của mặt trụ trơn gồm: độ tròn là khoảng cách lớn nhất Δ từ các điểm của prôfin thực đến vòng tròn áp, với hai dạng thành phần là độ ôvan (prôfin thực hình ôvan) và độ phân cạnh (prôfin thực hình nhiều cạnh).
• Sai lệch prôfin mặt cắt dọc gồm độ côn (đường sinh thẳng nhưng không song song), độ phình (đường kính tăng từ mép vào giữa) và độ thắt (đường kính giảm từ mép vào giữa); đánh giá tổng hợp bằng sai lệch độ trụ là khoảng cách lớn nhất từ bề mặt thực tới mặt trụ áp.
• Sai lệch hình dạng của mặt phẳng gồm: độ phẳng là khoảng cách lớn nhất Δ từ các điểm của bề mặt thực tới mặt phẳng áp trong giới hạn phần chuẩn L, và độ thẳng là khoảng cách lớn nhất Δ từ các điểm của prôfin thực đến đường thẳng áp; với mặt phẳng hẹp và dài thì độ phẳng được đặc trưng bằng chính độ thẳng theo chiều dài chi tiết.
• Sai lệch vị trí là sai lệch vị trí tương quan giữa các bề mặt so với yếu tố chuẩn, gồm: độ song song của mặt phẳng và của các đường tâm, độ vuông góc của mặt phẳng và của đường tâm, độ đồng tâm, độ đối xứng, độ giao nhau của các đường tâm, độ đảo hướng kính và độ đảo mặt mút — đều đo bằng khoảng cách lớn nhất Δ trong giới hạn phần chuẩn, riêng độ đảo là hiệu khoảng cách lớn nhất và nhỏ nhất; độ đảo hướng kính đo trong mặt cắt vuông góc với đường tâm chuẩn, còn độ đảo mặt mút đo trên mặt mút so với mặt phẳng vuông góc với đường tâm chuẩn.
• Ghi kí hiệu theo TCVN 10-85: vẽ khung chữ nhật 2 ô cho sai lệch hình dạng (ô 1 ghi dấu hiệu dạng sai lệch, ô 2 ghi trị số dung sai) và 3 ô cho sai lệch vị trí (thêm ô 3 ghi yếu tố chuẩn, ví dụ chuẩn A); dấu hiệu từng dạng sai lệch tra bảng 3.1, các ví dụ kí hiệu mẫu xem bảng 3.2.
Yếu tố chuẩn là bề mặt làm chuẩn để so sánh, ví dụ chuẩn A là mặt lỗ.
• Khi ghi, ghi kí hiệu sai lệch và dung sai kích thước trước rồi kéo dài đường ghi kích thước để vẽ khung, ví dụ trục Ø32h7 có dung sai độ tròn và dung sai prôfin mặt cắt dọc đều 0,01 mm thì khung ghi hai dấu hiệu đó với trị số 0,01 mm.
• Xác định dung sai khi thiết kế theo TCVN 384-93: có 16 cấp chính xác hình dạng và vị trí, kí hiệu 1 đến 16 theo mức chính xác giảm dần; chọn cấp theo phương pháp gia công bề mặt (bề mặt sau mài tinh đạt cấp 5 hoặc 6), rồi tra trị số dung sai theo kích thước danh nghĩa ở bảng 6 đến 9, phụ lục 2.
• Với mặt trụ trơn có thể chọn cấp hình dạng theo bảng 3.3 dựa vào cấp chính xác kích thước và 4 mức độ chính xác hình học tương đối là thường, hơi cao, cao và đặc biệt cao.
• Nhám bề mặt là tập hợp những mấp mô có bước tương đối nhỏ trong giới hạn chiều dài chuẩn l; phân loại mấp mô theo tỉ số bước/chiều cao p/h: p/h ≤ 50 là nhám, 50 < p/h < 1000 là sóng bề mặt, p/h > 1000 là sai lệch hình dạng.
• Nhám càng lớn càng khó giữ màng dầu bôi trơn ở mối ghép động, càng bị san phẳng làm giảm độ dôi khi ép, càng tập trung ứng suất làm giảm độ bền mỏi và càng nhanh bị ăn mòn.
• Chỉ tiêu đánh giá nhám theo TCVN 2511-95: Ra là sai lệch trung bình số học của prôfin, Rz là chiều cao mấp mô theo mười điểm.
Ra = (1/n)·Σ|yi| với yi là khoảng cách từ điểm trên prôfin thực đến đường trung bình.
Rz = (Σ|ypmi| + Σ|ymi|)/5 với 5 đỉnh cao nhất và 5 đáy thấp nhất.
• Ra dùng phổ biến nhất vì đánh giá chính xác và thuận lợi với bề mặt yêu cầu nhám trung bình, Rz dùng cho bề mặt yêu cầu nhám rất nhỏ hoặc rất thô, kích thước nhỏ hoặc prôfin phức tạp; dãy giá trị ưu tiên của Ra và Rz tra bảng 3.4 và 3.5.
• Chọn giá trị nhám cho phép theo chức năng sử dụng và phương pháp gia công hợp lí, hoặc theo quan hệ với dung sai kích thước và hình dạng ở bảng 3.6 (chú ý: nếu dung sai hình dạng nhỏ hơn giá trị trong bảng thì Ra không lớn hơn 0,15 lần dung sai hình dạng).
• Ghi kí hiệu bằng dấu √, Ra chỉ ghi giá trị bằng số (ví dụ 0,8), Rz phải ghi chữ Rz trước số, còn nhám chung của các bề mặt không yêu cầu ghi trong dấu ngoặc ở góc trên bên phải bản vẽ.
Dùng để làm gì
Với trục ngõng Ø30k6 chọn cấp chính xác hình dạng 6 thì dung sai độ tròn và prôfin mặt cắt dọc đều là 0,006 mm, còn mặt Ø50k7 có dung sai độ đảo hướng kính 0,02 mm; với chi tiết cấp 8, mặt A rộng 165 mm có dung sai độ phẳng 0,03 mm và dung sai độ song song, độ vuông góc đều là 0,05 mm; cũng với chi tiết đó, chọn chỉ tiêu Ra thì ngõng Ø30k6 cần Ra 0,8 µm, mặt Ø50k7 cần Ra 1,6 µm, còn các bề mặt thường đạt IT12–IT13 sau tiện bán tinh chỉ cần Ra 12,5 µm.
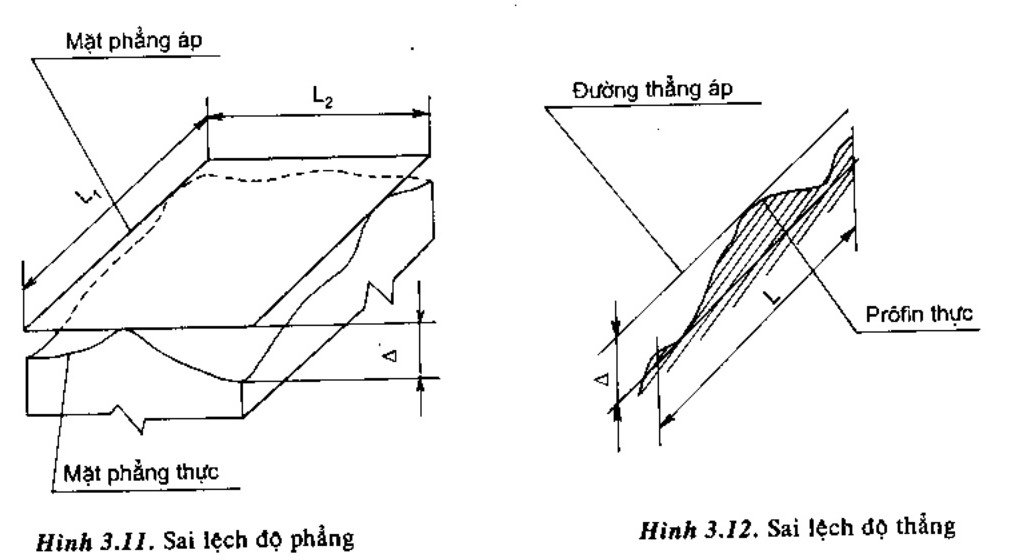
Sai lệch độ phẳng và độ thẳng: khoảng cách lớn nhất Δ từ bề mặt thực đến mặt phẳng áp và từ prôfin thực đến đường thẳng áp trong giới hạn phần chuẩn L
Học về gì: Sáu mối ghép dùng nhiều nhất trong máy — ổ lăn, then, then hoa, côn trơn, ren và bánh răng — mỗi mối ghép có tiêu chuẩn riêng về cấp chính xác, cách chọn miền dung sai và cách ghi kí hiệu trên bản vẽ; chương này dạy cách chọn kiểu lắp cho từng mối ghép theo đúng điều kiện làm việc của nó.
Nhớ gì:
• Ổ lăn chế tạo theo 5 cấp chính xác 0, 6, 5, 4, 2 (TCVN 1484-85), độ chính xác tăng dần từ 0 đến 2; trong chế tạo cơ khí thường dùng cấp 0 và 6, cấp 5 và 4 dùng khi cần độ chính xác quay cao và số vòng quay lớn như ổ trục chính máy mài, cấp 2 dùng khi yêu cầu đặc biệt cao.
• Cấp chính xác ghi kèm số hiệu ổ, ví dụ ổ 6–205, riêng cấp 0 không ghi mà chỉ ghi số hiệu, ví dụ ổ 305.
• Lắp ghép ổ lăn là lắp ghép trụ trơn: vòng trong lắp với trục theo đường kính d, vòng ngoài lắp với lỗ thân hộp theo đường kính D; miền dung sai của ổ đã định sẵn khi chế tạo nên người thiết kế chỉ chọn miền dung sai trục và lỗ thân hộp theo TCVN 1482-85 (bảng 4.1).
• Vòng chịu tải chu kì (tải lần lượt tác dụng khắp đường lăn) lắp có độ dôi để vòng mòn đều, vòng chịu tải cục bộ và dao động (tải chỉ tác dụng một phần đường lăn) lắp có độ hở để vòng xê dịch dưới va đập làm mòn đều hơn.
• Kích thước danh nghĩa càng lớn thì chọn độ hở hoặc độ dôi càng lớn, với ổ cấp 5, 4 thì chọn miền dung sai ở cấp chính xác cao hơn.
• Mối ghép then bằng và then bán nguyệt (TCVN 4216–4218-86) dùng để cố định chi tiết trên trục và truyền mômen xoắn hoặc dẫn hướng; lắp ghép thực hiện theo bề mặt bên với kích thước b: then chọn h9, rãnh trục chọn N9 hoặc H9, rãnh bạc chọn Js9 hoặc D10.
• Ba kiểu lắp then thường dùng là bạc cố định trên trục (then dôi lớn với trục, dôi nhỏ với bạc để tháo lắp dễ), then dẫn hướng cho bạc trượt dọc trục (hở lớn với rãnh bạc), và then dài l > 2d (hở với cả rãnh trục và rãnh bạc để bồi thường sai số vị trí rãnh).
• Mối ghép then hoa dùng khi cần truyền mômen xoắn lớn và định tâm chính xác cao; loại phổ biến nhất là then hoa răng chữ nhật; lắp ghép truyền lực thực hiện theo bề mặt bên b, còn đồng tâm thực hiện theo D (kinh tế nhất), theo d (khi cần chính xác cao hoặc bề mặt bạc quá cứng) hoặc theo b (ít dùng vì chính xác đồng tâm thấp).
• Chỉ lắp ghép then hoa theo 2 trong 3 yếu tố d, D, b (TCVN 2324-78); kiểu lắp ưu tiên khi bạc cố định: đồng tâm theo D thì D là H7/js7 và b là F8/js7, đồng tâm theo d thì d là H7/g6 và b là D9/js7; khi bạc trượt dọc trục: đồng tâm theo D thì D là H7/f7 và b là F8/f7, đồng tâm theo d thì d là H7/f7 và b là F10/f9.
• Lắp ghép côn trơn có ưu điểm là kín, bền, dễ điều chỉnh khe hở hoặc độ dôi bằng cách dịch dọc trục, tự định tâm tốt và tháo lắp nhanh; góc côn α là góc giữa hai đường sinh trong mặt cắt dọc trục, độ côn C = (D − d)/L = 2·tan(α/2).
Lắp ghép côn trơn là mối ghép có mặt tiếp xúc hình côn, có đặc tính tương tự như lắp ghép trụ trơn: lắp có độ dôi, lắp có độ hở và lắp ghép khít.
• Dung sai kích thước góc AT = αmax − αmin, có 17 cấp chính xác theo TCVN 260-86, trong chế tạo thường dùng cấp 7 đến 12.
• Dung sai góc biểu thị bằng đơn vị dài là ATh = ATα·L1·10-3 (ATh tính bằng µm, ATα bằng µrad, L1 bằng mm), còn dung sai hiệu đường kính ATD = ATh khi độ côn C ≤ 1:3 và ATD = ATh/cos(α/2) khi C > 1:3.
• Vị trí dọc trục của côn lắp ghép xác định bằng khoảng cách chuẩn Zp và dung sai của nó Tp = Zpmax − Zpmin.
• Lắp ghép ren hệ mét có các thông số d, D là đường kính ngoài, d1, D1 là đường kính trong, d2, D2 là đường kính trung bình, bước ren p và góc prôfin α = 60°.
Ren hệ mét có góc prôfin α = 60°. Ren đai ốc còn gọi là ren trong, ren bu lông còn gọi là ren ngoài.
• Tiêu chuẩn chỉ quy định dung sai đường kính d2, d của ren vít và D2, D1 của ren đai ốc, còn sai số bước ren và góc prôfin được quy về đường kính trung bình biểu kiến:
d2bk = d2đo + fp + fα đối với ren vít và D2bk = D2đo − (fp + fα) đối với ren đai ốc, với fp = 1,732·ΔPn và fα = 0,36·P·(Δα/2)·10-2 µm.
• Miền dung sai ren viết cấp chính xác trước sai lệch cơ bản, ví dụ 6H, 6g, 4H5H, 7g6g, sai lệch giới hạn tra bảng 18 và 19, phụ lục 3.
• Ren hình thang dùng để truyền chuyển động tịnh tiến như vít me, vít bàn xe dao và vít nâng; kí hiệu bắt đầu bằng Tr, ghi cả bước vít và bước ren khi ren nhiều đầu mối, ví dụ Tr20×4(P2)–8e là ren hai đầu mối, bước vít 4 mm, bước ren 2 mm.
• Sai lệch cơ bản và cấp chính xác của ren hình thang theo TCVN 4683-89 và 2255-77 (bảng 4.6 đến 4.8), sai lệch giới hạn tra bảng 20 đến 23, phụ lục 3; trên bản vẽ lắp, lắp ghép ren ghi dưới dạng phân số, tử số là ren trong, mẫu số là ren ngoài.
• Truyền động bánh răng trụ răng thẳng có 4 yêu cầu kỹ thuật: mức chính xác động học (phối hợp chính xác góc quay), mức làm việc êm (tốc độ quay ổn định, không va đập và ồn), mức tiếp xúc mặt răng (đủ độ bền khi truyền mômen lớn) và mức khe hở cạnh răng (độ hở mặt bên để bôi trơn, bù dãn nở nhiệt và sai số, tránh kẹt răng).
• Cấp chính xác chế tạo bánh răng có 12 cấp từ 1 đến 12 theo TCVN 1067-84, trong sản xuất thường dùng cấp 6, 7, 8, 9 và chọn theo vận tốc vòng, công suất và chức năng ở bảng 4.10.
• Đánh giá mức động học bằng độ đảo hướng kính Fr và độ dao động khoảng pháp tuyến chung Fvw, mức làm việc êm bằng sai lệch bước răng fptr và sai lệch bước cơ sở fpbr, mức tiếp xúc bằng vết tiếp xúc tổng tính theo phần trăm chiều cao và chiều dài, mức khe hở bằng độ hở mặt bên nhỏ nhất jnmin.
• Dạng đối tiếp mặt răng có 6 dạng H, E, D, C, B, A theo TCVN 1067-84, độ hở mặt bên nhỏ nhất jnmin bằng 0 ở dạng H và tăng dần đến dạng A, trong điều kiện làm việc bình thường dùng dạng B; có 8 miền dung sai của độ hở mặt bên là h, d, c, b, a, z, y, x.
• Kí hiệu cấp chính xác và dạng đối tiếp trên bản vẽ ghi theo thứ tự động học – làm việc êm – tiếp xúc – đối tiếp, ví dụ 8–7–7B TCVN 1067-84.
Dùng để làm gì
Với ổ lăn 315 (d = 75 mm, D = 160 mm, B = 37 mm), trục quay và tải hướng tâm cố định phương thì vòng trong chịu tải chu kì nên chọn trục k6, vòng ngoài chịu tải cục bộ nên chọn lỗ thân hộp H7, cụ thể Ø75k6 có es = +21 µm, ei = +2 µm và Ø160H7 có ES = +40 µm, EI = 0; với mối ghép then hoa 8×36×42, bánh răng cố định trên trục và đồng tâm theo D thì chọn D là Ø42H7/js6 và bề mặt bên b là 7F8/js7; với lắp ghép ren M24×2–7H/6g, bu lông đo được đường kính trung bình biểu kiến d2bk = 22,610 mm nằm trong khoảng cho phép 22,493 đến 22,663 mm nên đạt yêu cầu; với truyền động bánh răng trụ răng thẳng của hộp tốc độ ôtô làm việc với v < 10 m/s, m = 2,5, z = 50, α = 20° thì chọn kí hiệu 8–7–7B TCVN 1067-84 và bộ thông số kiểm tra gồm Fr, Fvw cho mức động học, fptr, fpbr cho mức làm việc êm và vết tiếp xúc tổng cho mức tiếp xúc.
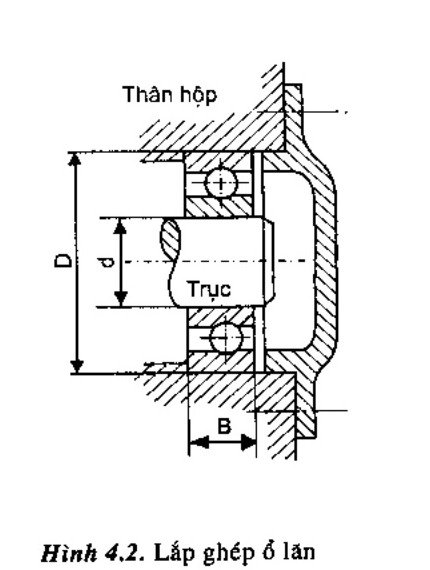
Lắp ghép ổ lăn: vòng trong lắp với trục theo đường kính d, vòng ngoài lắp với lỗ thân hộp theo đường kính D, chiều rộng ổ là B
Học về gì: Chuỗi kích thước là cách tính toán để biết khe hở hay độ dôi cuối cùng của một cụm chi tiết lắp với nhau sẽ là bao nhiêu, khi mỗi chi tiết riêng lẻ đều có dung sai của nó — từ đó kiểm tra một bộ phận lắp có làm việc được không, hoặc ngược lại, chia dung sai cho từng chi tiết khi thiết kế.
Nhớ gì:
• Chuỗi kích thước là tập hợp các kích thước có quan hệ với nhau, nối tiếp nhau tạo thành một vòng kín, xác định vị trí các bề mặt hoặc đường tâm của một hoặc một số chi tiết.
• Muốn thành chuỗi phải có 2 điều kiện: các kích thước quan hệ nối tiếp nhau và tạo thành vòng kín.
• Phân loại: chuỗi chi tiết (mọi khâu đều thuộc một chi tiết) và chuỗi lắp (các khâu thuộc các chi tiết khác nhau lắp ghép trong một bộ phận máy); về hình học có chuỗi đường thẳng, chuỗi mặt phẳng và chuỗi không gian.
• Khâu thành phần Ai là kích thước do quá trình gia công quyết định, các khâu độc lập với nhau.
• Khâu khép kín AΣ là khâu hoàn toàn phụ thuộc vào các khâu thành phần, hình thành cuối cùng trong trình tự công nghệ, không được gia công trực tiếp.
• Một chuỗi chỉ có một khâu khép kín.
• Khâu nào hình thành cuối cùng trong trình tự công nghệ thì là khâu khép kín — nếu đổi trình tự công nghệ thì khâu khép kín cũng đổi theo, nên khi giải chuỗi phải biết rõ trình tự gia công.
• Khâu thành phần chia thành khâu tăng (tăng nó thì khâu khép kín tăng theo) và khâu giảm (tăng nó thì khâu khép kín giảm đi).
• Cách xác định trên sơ đồ chuỗi: coi chuỗi là một vòng kín các vectơ kích thước nối tiếp nhau; vectơ (hoặc hình chiếu của nó lên phương khâu khép kín) ngược chiều với khâu khép kín là khâu tăng, cùng chiều là khâu giảm.
• Có 2 bài toán: bài toán 1 — biết kích thước, sai lệch giới hạn và dung sai các khâu thành phần, tính khâu khép kín (dùng để kiểm tra); bài toán 2 — biết khâu khép kín, tính sai lệch giới hạn và dung sai các khâu thành phần (dùng để thiết kế).
• Phương trình cơ bản:
AΣ = Σ ξi·Ai (5.1), trong đó ξi là hệ số ảnh hưởng.
• Với chuỗi đường thẳng:
AΣ = Σ Ai (khâu tăng) − Σ Ai (khâu giảm) (5.3), ξi = +1 với khâu tăng và −1 với khâu giảm; với chuỗi phẳng, ξi là sin hoặc cos của góc nghiêng.
• Giải theo phương pháp đổi lẫn chức năng hoàn toàn: dung sai khâu khép kín bằng tổng dung sai các khâu thành phần:
TΣ = Σ Ti (5.6).
• Sai lệch giới hạn:
ESΣ = Σ ESi − Σ eii (5.7) và EIΣ = Σ EIi − Σ esi (5.8), trong đó ESi, EIi là sai lệch của khâu tăng, esi, eii là sai lệch của khâu giảm.
• Vì TΣ là tổng của mọi Ti nên chuỗi càng nhiều khâu thì dung sai khâu khép kín càng lớn — muốn khe hở cuối cùng chính xác thì phải chia dung sai nhỏ cho từng khâu thành phần.
• Bài toán 2 có n ẩn số nên phải đưa thêm giả thiết: các khâu thành phần chế tạo ở cùng một cấp chính xác (a1 = a2 = … = a), dung sai mỗi khâu Ti = a·ii.
• Tính hệ số chung:
a = TΣ / Σ ii (5.9), tra cấp chính xác chung theo Bảng 2.1.
• Sau đó tra sai lệch cho (n − 1) khâu — khâu tăng coi như lỗ có sai lệch cơ bản H, khâu giảm coi như trục có sai lệch cơ bản h — và để lại 1 khâu tính bằng công thức (5.10)–(5.13) để bù các sai số do làm tròn hệ số a.
Dùng để làm gì
Kiểm tra một chi tiết đã gia công có đạt khe hở yêu cầu không — như chi tiết có A1 = 60+0,1-0,2, A2 = 50+0,1-0,1, A3 = 8+0,10 mm, tính được khâu khép kín AΣ = 2+0,2-0,4 mm; và thiết kế ngược khi đã biết khe hở cần đạt — như bộ phận lắp yêu cầu khe hở AΣ = 1+0,750 mm, tính được hệ số a ≈ 97, chọn cấp chính xác chung 11, rồi tra được A1 = 101H11, A2 = 50H11, A3 = 5h11 và khâu để lại tính A4 = 140-0,220 mm.
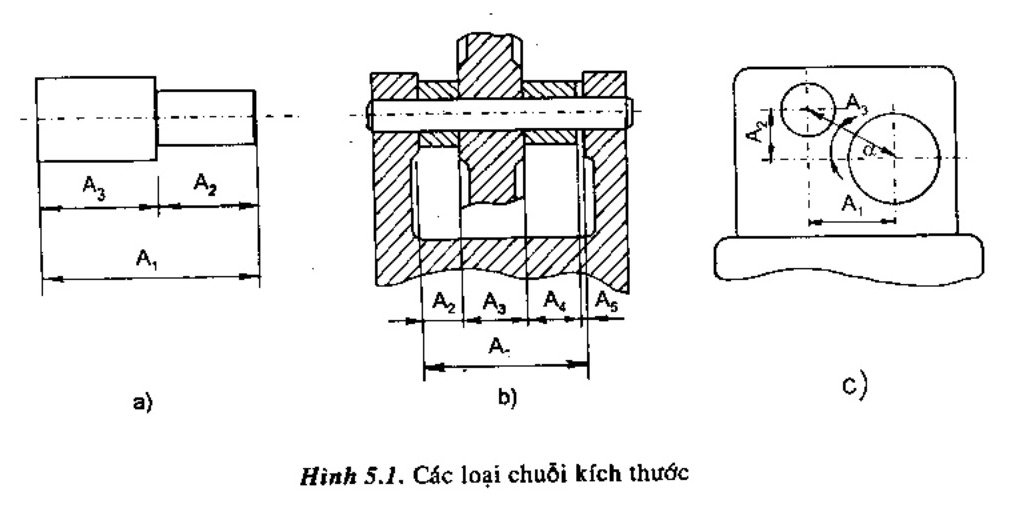
Hình 5.1 Các loại chuỗi kích thước: a) chuỗi chi tiết, b) chuỗi lắp, c) chuỗi góc
Học về gì: Đo lường là việc định lượng một đại lượng của chi tiết bằng cách so sánh nó với đơn vị đo, rồi xử lý các số liệu đo nhiều lần để kết luận kích thước thật của chi tiết nằm trong khoảng nào với độ tin cậy bao nhiêu — là cơ sở để kiểm tra chi tiết đạt hay không đạt sau khi gia công.
Nhớ gì:
• Đo lường là việc định lượng độ lớn của đối tượng đo: so sánh đại lượng cần đo Q với một đại lượng cùng tính chất vật lý dùng làm đơn vị đo u, được tỉ lệ q, kết quả Q = q·u.
• Chọn đơn vị đo sao cho kết quả gọn, đơn giản, tránh nhầm lẫn; kết quả cuối cùng biểu diễn theo đơn vị đo hợp pháp (hệ SI).
• Đơn vị đo là chuẩn mực để so sánh nên độ chính xác của đơn vị đo ảnh hưởng trực tiếp đến độ chính xác khi đo; độ lớn đơn vị đo phải quy định thống nhất mới đảm bảo giao dịch, mua bán, chế tạo sản phẩm để thay thế, lắp lẫn.
• Phương pháp đo tiếp xúc (đầu đo và bề mặt chi tiết có áp lực đo — vị trí đo ổn định, kết quả ổn định, nhưng gây biến dạng, nhất là chi tiết mềm, dễ biến dạng hoặc hệ kém cứng vững) và phương pháp đo không tiếp xúc (không có áp lực đo, không làm biến dạng hay xước bề mặt — thích hợp chi tiết nhỏ, mềm, mỏng, không cho phép có vết xước).
• Phương pháp đo tuyệt đối (giá trị chỉ thị trên dụng cụ là giá trị đo được — đơn giản, ít nhầm lẫn nhưng hành trình đo dài nên độ chính xác kém) và phương pháp đo so sánh (giá trị chỉ thị chỉ là sai lệch so với mẫu chỉnh "0", kết quả Q = Q0 + Δx — chính xác hơn, phụ thuộc chủ yếu vào độ chính xác của mẫu và quá trình chỉnh "0").
• Phương pháp đo trực tiếp (đại lượng được đo chính là đại lượng cần đo, như đo đường kính bằng panme, thước cặp — chính xác cao nhưng kém hiệu quả) và phương pháp đo gián tiếp (đo qua quan hệ hàm số với đại lượng cần đo — phong phú, hiệu quả, nhưng hàm quan hệ càng phức tạp thì độ chính xác càng thấp).
• Chẳng hạn: bán kính cung R = h/2 + s2/(8h) với h là chiều cao cung, s là độ dài dây cung; tỉ trọng D = G/V, mẫu trụ thì D = 4G/(πd2h).
• Kiểm tra là xem chất lượng thực của đối tượng có nằm trong giới hạn cho phép đã quy định không: trong giới hạn là đạt, ngoài giới hạn là hỏng.
• Kiểm tra thu nhận (phân loại sản phẩm đạt/không đạt) và kiểm tra trong khi gia công (theo dõi thông số đo để điều chỉnh hệ thống công nghệ, hạn chế phế phẩm).
• Kiểm tra yếu tố (riêng một thông số, như đường kính trung bình của ren) và kiểm tra tổng hợp (đồng thời nhiều yếu tố, như kiểm tra ăn khớp bằng cách vặn bu lông vào đai ốc).
• Để đảm bảo độ chính xác, một thông số thường được đo nhiều lần cho ra các số liệu x1, x2, …, xn, rồi tính kết quả đo từ các số liệu đó; cách tính phụ thuộc vào đặc điểm phân bố của thông số đo.
• Tính kết quả đo — thông số dạng giới hạn (phân bố chuẩn, đối xứng qua 0, như đường kính, độ dài): giá trị trung bình X̄ = Σxi/n; sai lệch bình phương trung bình σ = √[Σ(xi − X̄)2/(n − 1)]; sai số cho phép εα = tα·σ, với tα tra Bảng 6.1 theo k = n − 1 và độ tin cậy α; kết quả đo X = X̄ ± εα, với xác suất thu nhận P(X̄ − εα < X < X̄ + εα) = α.
X̄ = Σxi/n; σ = √[Σ(xi − X̄)2/(n − 1)]; εα = tα·σ; X = X̄ ± εα.
• Tính kết quả đo — thông số dạng biên độ (phân bố lệch, sai lệch chỉ ≥ 0, như sai lệch hình dạng, sai lệch vị trí): σR = √[Σmi(xi − X̄)2/(Σmi − 1)] với mi là số chi tiết có cùng giá trị đo xi; độ méo trung bình X0 = 1,92σR; σx = σR/0,655; sai số cho phép εα = tα·σx, với tα tra Bảng 6.2 theo độ tin cậy α.
σR = √[Σmi(xi − X̄)2/(Σmi − 1)]; X0 = 1,92σR; σx = σR/0,655; εα = tα·σx.
Dùng để làm gì
Đánh giá độ chính xác điều chỉnh máy sau khi sửa máy và vạch nguyên nhân sai hỏng trong khi gia công để điều chỉnh quy trình — như cắt thử 10 chi tiết sau khi mài (kích thước điều chỉnh 30 mm), tính được X̄ = 30,00 mm, σ = 0,03 mm, tα = 2,262 với α = 95%, sai số εα ≈ 0,07 mm, kết quả đo x = 30,00 ± 0,07 mm; và mài thử loạt trục rồi đo độ méo, tính được độ méo trung bình X0 ≈ 0,027 mm (làm tròn 0,03 mm) và độ méo lớn nhất εα ≈ 0,05 mm với α = 95% (tα = 2,45). Cuối chương có 2 bài tập cùng dạng để tự tính: cắt thử 10 chi tiết với kích thước điều chỉnh 20 mm, tính kết quả đo với α = 99%; và mài loạt trục, tính độ méo trung bình và độ méo lớn nhất với α = 95%.
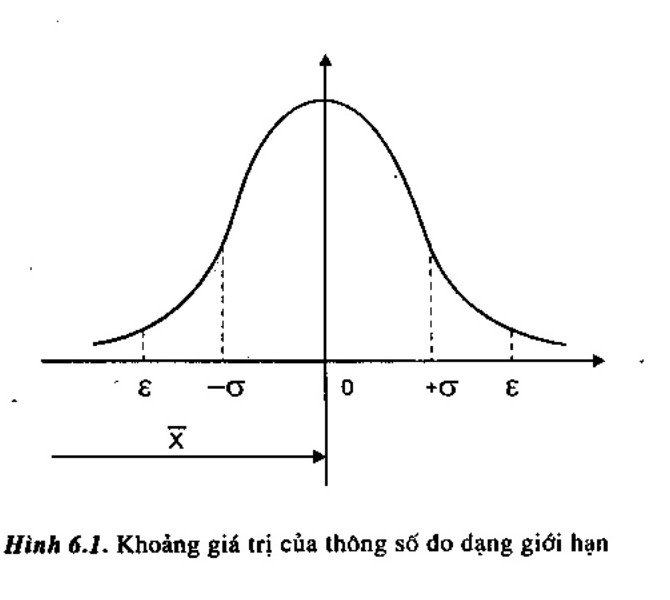
Hình 6.1 Khoảng giá trị của thông số đo dạng giới hạn: đường cong phân bố chuẩn, X̄, ±σ, ±ε
Học về gì: Chương này giới thiệu các dụng cụ đo thông dụng dùng trong chế tạo cơ khí — thước cặp, panme, đồng hồ so, máy đo chuyển vị, kính hiển vi đo lường, máy chiếu hình và máy đo tọa độ — với cấu tạo, nguyên tắc làm việc, cách đọc số và phạm vi dùng của từng loại.
Nhớ gì:
• Thước cặp gồm thân thước mang thước chính gắn đầu đo cố định và thước động mang thước phụ (du xích) gắn đầu đo động; số đọc = phần nguyên trên thước chính + phần lẻ trên thước phụ, vạch trùng nhau của hai thước cho phần lẻ.
• Số vạch thước phụ n = a/c, với a là khoảng chia thước chính (thường 1 mm); n = 20 vạch thì giá trị chia c = 0,05 mm, ngoài ra còn có c = 0,1 mm và c = 0,02 mm (ví dụ số đọc trên hình 7.1b là 63,6 mm).
• Các loại thước cặp: thước cặp đo trong, đo ngoài, đo răng, thước đo cao dùng để đo cao và lấy dấu, thước cặp đo sâu, thước cặp đo cam; loại có đồng hồ chỉ thị hoặc hiện số điện tử đạt c = 0,01 mm, có thể nối với bộ xử lý điện tử để cho ngay kết quả đo.
• Panme dùng bộ truyền vít – đai ốc (bước ren p = 0,5 mm) để tạo chuyển động đo; giá trị chia c = p/n, với n là số vạch trên bạc chia — thường n = 50 nên c = 0,01 mm, tăng đường kính tang chia và số vạch thì c nhỏ đi (có thể tới 0,005 mm).
• Thước chính của panme có hai thang chia 1 mm đặt so le 0,5 mm, mép côn của bạc chia là vật chỉ thị cho phần đọc thô đến 0,5 mm, còn vạch ngang trên thước chính chỉ phần lẻ trên bạc chia.
• Hành trình vít chỉ 25 mm nên mỗi panme chỉ có một phạm vi đo (0–25, 25–50, 50–75 mm...).
• Trong nắm vặn có cơ cấu cóc giữ lực đo ổn định; không được xoay bạc chia khi đo vì làm tăng áp lực đo và sai điểm "0".
• Các loại panme: đo ngoài, đo trong, đo răng, đo ren, đo sâu, đo chiều dày thành ống; panme đồng hồ đạt c = 0,002 mm.
• Đồng hồ so là dụng cụ chỉ thị sai lệch: trục đo chuyển vị qua bộ truyền thanh răng – bánh răng làm kim quay trên bảng chia, giá trị chia 0,01 mm, phạm vi đo 0–2, 0–5 hoặc 0–10 mm, đường kính lắp Ø8.
• Loại đòn – bánh răng khuếch đại chuyển vị 200–1.000 lần, đạt c = 0,001–0,005 mm nhưng chỉ dùng trong miền đo hẹp.
• Đồng hồ mặt đầu (đồng hồ đòn) có đầu đo vuông góc với phương gá, tỉ số truyền k = 100, c = 0,01 mm, dùng đo độ đảo mặt đầu, độ song song của rãnh hẹp ở vị trí khó đo.
• Loại hiện số điện tử dùng thước kính chuẩn gắn trên trục đo.
• Máy đo chuyển vị là thiết bị đo để bàn gắn đồng hồ đo chính xác cao.
• Microcator dùng dây xoắn: chuyển vị của trục đo làm đòn bẩy đàn hồi quay, kéo dây xoắn khiến kim quay, khuếch đại 100–10.000 lần, c = 0,01–0,0001 mm, kết cấu gọn và ổn định cao, nhưng không dùng được trong điều kiện rung động.
• Kết hợp nguyên tắc dây xoắn với gương quay tạo ra optimet quang học với tỉ số truyền lớn và kích thước nhỏ gọn hơn.
• Optimet dùng nguyên tắc tự chuẩn ánh sáng: nguồn sáng S đặt tại tiêu điểm F của thấu kính, gương quay góc α làm tia phản xạ lệch 2α, ảnh bảng chia dịch đoạn t = 2fα; ống optimet có tỉ số truyền k = 1.000 lần, c = 0,01 mm, phạm vi ±0,1 mm, dùng lắp trên giá đo hoặc gá lắp đo lường.
• Tăng thêm một lần phản xạ của tia sáng từ gương quay thì chuyển vị đầu ra là 4fα, thành optimet siêu cấp với k = 2.000–10.000 lần.
• Máy đo chiều dài Abbe đứng có thước chuẩn 0–100 mm chia độ 1 mm gắn giữa thể Abbe; tọa độ đọc bằng kính hiển vi với du xích xoắn đạt c = 0,001 mm (ví dụ số đọc 46,362 mm).
• Pittông cản dịu và đối trọng giữ áp lực đo ổn định trong suốt hành trình 100 mm nên đo được tuyệt đối với độ chính xác cao.
• Kính hiển vi đo lường kết hợp hệ hiển vi (khuếch đại ảnh chi tiết để ngắm chuẩn) và hệ đo tọa độ, dùng đo chi tiết nhỏ, dễ biến dạng, hình dạng phức tạp.
• Kính hiển vi dụng cụ loại lớn đọc góc tới 1″, điều chỉnh ngắm chuẩn bằng cặp panme chính xác 0,005 mm, có gá chống tâm để đo chi tiết cần chống tâm như chi tiết ren và đầu hiển vi phải nghiêng đi một góc bằng góc xoắn vít khi đo ren.
• Kính hiển vi vạn năng đo hai phương vuông góc với hành trình 0–100 mm và 0–200 mm, c = 0,001 mm, thân trượt tựa trên ổ bi nên không được tựa hay đẩy vào thân trượt; thế hệ mới có đầu đọc điện tử nối máy tính để xử lý phép đo phức tạp.
• Máy chiếu hình khuếch đại ảnh chi tiết lên màn bằng vật kính 10×, 20× hoặc 50×, dùng đo chi tiết nhỏ, khó đo, biên dạng phức tạp theo phương pháp tọa độ hoặc so sánh với mẫu có cùng độ khuếch đại; ngoài phương pháp chiếu thẳng còn có phương pháp chiếu bên cho các yêu cầu đo khác nhau.
• Bàn đo của máy chiếu hình có hai panme điều chỉnh hai phương vuông góc, bàn xoay chia 1′, nối dài hành trình bằng căn mẫu 25, 50, 75, 100 mm; chi tiết đo được gá trên gá chống tâm lắp trên bàn đo.
• Máy đo tọa độ đo các thông số hình học theo phương pháp tọa độ trên ba phương X, Y, Z với độ chính xác tới 0,1 µm, dẫn trượt trên đệm khí nén, kèm máy tính và phần mềm tính sẵn cho từng thông số; đo được các thông số phối hợp trên một chi tiết (ví dụ độ không vuông góc của mặt A với tâm lỗ B sau khi lấy 3 điểm trên mặt A và 6 điểm trên hai tiết diện của B) và các bề mặt phức tạp như bề mặt khuôn mẫu, cánh xoáy chân vịt, mui xe ô tô.
Dùng để làm gì
Đo kiểm kích thước và sai lệch hình học của chi tiết sau gia công — thước cặp đo nhanh với c = 0,05 mm, panme đo chính xác hơn với c = 0,01 mm, đồng hồ so chỉ sai lệch khi gá lắp kiểm tra, còn optimet, máy Abbe và máy đo tọa độ dùng khi cần độ chính xác cao hoặc đo chi tiết phức tạp mà dụng cụ cầm tay không đo được.
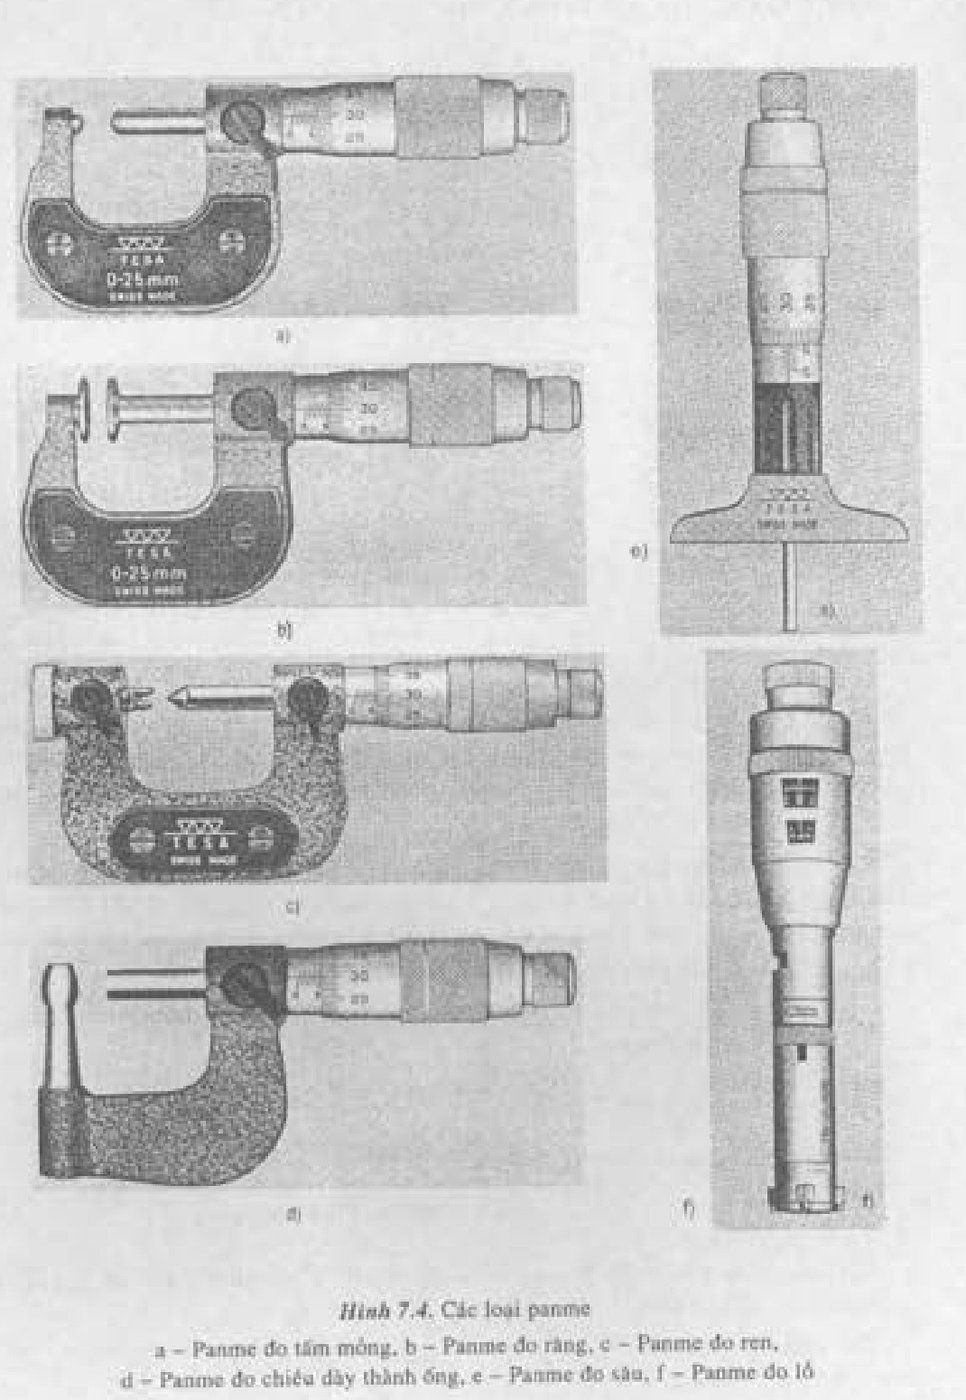
Các loại panme: a) đo tấm mỏng, b) đo răng, c) đo ren, d) đo chiều dày thành ống, e) đo sâu, f) đo lỗ
Học về gì: Chương này trình bày các phương pháp đo các thông số hình học của chi tiết — đo độ dài, đo góc, đo sai số hình dáng (độ không tròn, độ không trụ, độ không thẳng, độ không phẳng) và đo sai số vị trí (độ không song song, độ không vuông góc, độ không đồng tâm và độ đảo, độ không giao tâm, độ không đối xứng).
Nhớ gì:
• Đo độ dài một tiếp điểm (phương pháp tọa độ): đầu đo bi tiếp xúc từng điểm một, tọa độ các điểm tiếp xúc cho kích thước cần đo; khi đo lỗ D = XA − XB + d, với d là đường kính bi.
• Máy đo tọa độ có thể có một, hai, ba hay năm tọa độ, càng nhiều tọa độ càng đo được nhiều thông số.
• Đo độ dài hai tiếp điểm: dụng cụ tiếp xúc với chi tiết tại hai điểm trên phương biến thiên của kích thước đo; yêu cầu mặt đo song song với mặt chuẩn và vuông góc với phương biến thiên, bố trí thêm điểm tỳ phụ để tiếp điểm ổn định và đo so sánh với chi tiết mẫu có hình dạng gần giống chi tiết đo.
• Đo độ dài ba tiếp điểm: dụng cụ tiếp xúc tại ba điểm, hai điểm không nằm trên phương biến thiên; bắt buộc đo so sánh với mẫu, D = Dm ± Δh/sin(α/2) (dấu + theo sơ đồ a, dấu − theo sơ đồ b), với α là góc khối V, α = 180° − 360°/Z (Z là số răng; Z lớn thì dùng α = 180° − n·360°/Z, n lẻ khi Z lẻ, n chẵn khi Z chẵn).
• Phương pháp ba tiếp điểm đặc biệt hiệu quả khi đo đường kính then hoa, bánh răng, dao phay trụ, tarô.
• Đo góc trực tiếp dựa trên hệ tọa độ độc cực: mặt chuẩn gắn với bảng chia độ, mặt đo quay quanh tâm O kẹp lấy góc cần đo; thước đo góc thông dụng đo góc thường, còn góc chính xác cao thì dùng thị kính đo góc gắn trên kính hiển vi dụng cụ hoặc máy đo góc chuyên dùng.
• Đo góc gián tiếp dùng quan hệ dài – góc trong tam giác: thả hai viên bi đường kính d1, d2 vào lỗ côn, đo độ cao h1, h2 rồi tính tg α = ((d2 − d1)/2) / (h2 − h1 − (d2 − d1)/2), với 2α là góc côn; đo rãnh mang cá bằng con lăn với tg α1 = H/(L1 − L2); đo bằng thước sin theo phương pháp so sánh với H0 = L·sin α0, chỉ so sánh sai lệch Δx = x2 − x1 với sai lệch cho phép.
Thước sin là thước có khoảng cách tâm giữa hai con lăn là L, một đầu đặt trên mặt chuẩn, một đầu đặt trên mẫu.
• Phương pháp gián tiếp nhanh và đạt độ chính xác cao.
• Độ không tròn (độ méo) có ba dạng: méo 2 cạnh, méo 3 cạnh, méo nhiều cạnh.
• Méo 2 cạnh đo bằng phương pháp hai tiếp điểm trên 2 đường kính vuông góc, 3 đường kính cách nhau 60° hoặc 4 đường kính cách nhau 45°, càng nhiều đường kính càng chính xác, ΔM = (dmax − dmin)/2.
• Méo 3 cạnh và đa cạnh có đường kính bằng nhau theo mọi phương nên phải đo ba tiếp điểm trên khối V: ΔM = (Xmax − Xmin) / (1/sin(α/2) + 1).
• Độ không trụ là sai số tổng hợp, đo bằng các sai lệch thành phần: độ côn (đo ở hai đầu A và B trên hai khối V, tính từ hiệu số đọc, công thức khác nhau theo dạng khối V), độ biến thiên đường kính dọc trục Δd = Xmax − Xmin với độ thẳng đường sinh Δ = (Xmax − Xmin)/2, và độ cong trục (đặt trên mặt chuẩn thì Δ = Xmax − Xmin; đặt trên hai khối V hoặc chống hai mũi tâm thì Δ = (Xmax − Xmin)/2).
• Với chi tiết không dài, không côn, không cong trục có thể đặt lên khối V dài, khi đó Δd = Xmax − Xmin và độ cong trục Δ = (Xmax − Xmin)/2.
• Độ không thẳng và độ không phẳng đều đo bằng cách rà đầu đo: đo độ không thẳng thì điều chỉnh cho đoạn AB song song với mặt chuẩn rồi rà từ A đến B, Δ = Xmax − Xmin; đo độ không phẳng thì điều chỉnh trên 3 hoặc 4 điểm xa nhau nhất cho số đọc bằng nhau rồi rà khắp bề mặt, Δ = Xmax − Xmin, bề mặt có vết gia công có quy luật chỉ cần rà 2–3 tuyến, bề mặt vết rối thì phải tăng số tuyến rà.
• Sai số vị trí đo bằng phương pháp rà: độ không song song là sai lệch khoảng cách lớn nhất giữa hai yếu tố trên chiều dài chuẩn, đầu đo rà theo mặt chuẩn, khi lỗ nhỏ không đưa dụng cụ vào được thì lồng trục chuẩn vào lỗ để biến tâm lỗ thành tâm trục; độ không vuông góc cũng rà nhưng chuyển động rà phải vuông góc với mặt chuẩn, độ chính xác phụ thuộc rất nhiều vào độ vuông góc này.
Trục chuẩn là trục của mặt trụ ngoại tiếp chi tiết.
• Độ không đồng tâm chỉ đo khi tiết diện không tròn (không quay được quanh tâm), còn chi tiết tròn thì đo độ đảo — độ đảo bằng hai lần độ đồng tâm, Δ = (Xmax − Xmin)/2 sau một vòng quay, và phải đo độ đảo sau khi đã kiểm tra độ méo và độ cong trục, đặt điểm đo gần chuẩn nhất để giảm ảnh hưởng của cong trục.
• Độ đảo hướng trục (độ đảo mặt mút) là hiệu khoảng cách lớn nhất và nhỏ nhất từ tiết diện thực của mặt đo đến mặt phẳng vuông góc với trục chuẩn khi mặt đo quay quanh tâm chuẩn, Δ = (Xmax − Xmin)/2; chỉ tồn tại khi chi tiết quay quanh trục của nó và mặt mút là mặt làm việc, trị số độ đảo phản ánh hai lần độ vuông góc của mặt mút với trục quay.
• Tùy cách chống di chuyển dọc trục mà kết quả khác nhau: chống bằng mặt phẳng vuông góc với trục thì chất lượng bề mặt tiếp xúc không ảnh hưởng kết quả, chống bằng tỳ điểm tại tâm thì được trị số độ đảo, chống bằng tỳ điểm trên cùng bán kính kiểm tra thì được hai lần độ đảo và chính xác nhất.
• Độ không giao tâm đo bằng trục chuẩn lồng vào hai lỗ rồi đo tại vị trí giao nhau; độ không đối xứng đo ở hai vị trí đảo nhau 180°, Δ = |x1 − x2|.
Dùng để làm gì
Kiểm tra các sai số hình học của chi tiết sau gia công — độ dài và góc xác định kích thước đạt hay không, độ méo, độ côn, độ cong trục, độ không thẳng, độ không phẳng và các sai số vị trí (song song, vuông góc, đảo, đối xứng) cho biết chi tiết có lắp ghép và làm việc được hay không, và chọn đúng phương pháp đo cho từng dạng sai số (ví dụ méo 3 cạnh không đo được bằng hai tiếp điểm mà phải dùng khối V).
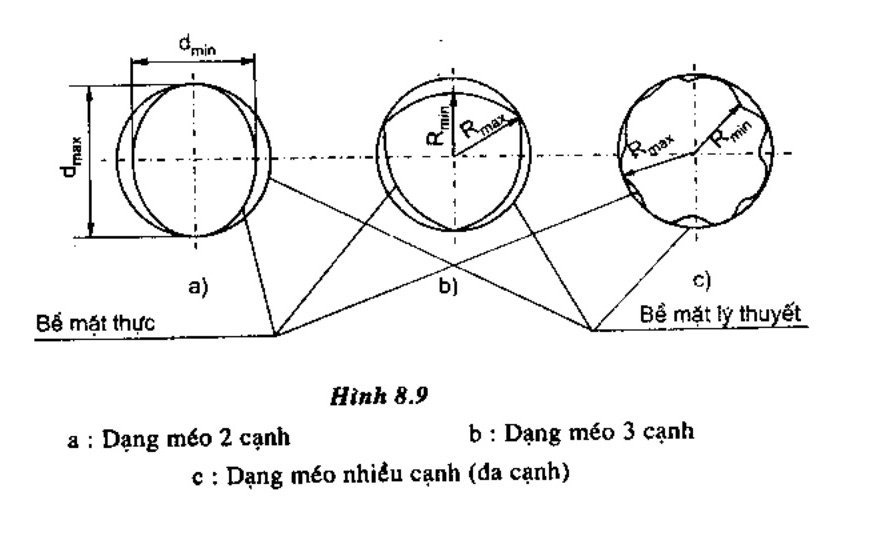
Dạng méo tiết diện tròn: a) méo 2 cạnh, b) méo 3 cạnh, c) méo nhiều cạnh (đa cạnh); độ méo ΔM = (dmax − dmin)/2
• VIII.1 — Khái niệm gốc dung sai lắp ghép: kích thước danh nghĩa, kích thước thực, kích thước giới hạn, sai lệch giới hạn, dung sai, ba nhóm lắp ghép (lỏng, chặt, trung gian) và sơ đồ phân bố miền dung sai.
• VIII.2 — Hệ thống dung sai lắp ghép bề mặt trơn theo TCVN 2244-99: công thức tính trị số dung sai, 20 cấp chính xác, khoảng kích thước danh nghĩa, hai hệ lỗ cơ bản và trục cơ bản, sai lệch cơ bản, kí hiệu miền dung sai và lắp ghép, cách chọn kiểu lắp tiêu chuẩn.
• VIII.3 — Dung sai hình dạng, vị trí và nhám bề mặt: các dạng sai lệch hình dạng và vị trí, cách ghi kí hiệu trên bản vẽ, cách chọn dung sai khi thiết kế và cách đánh giá nhám bề mặt.
• VIII.4 — Dung sai kích thước và lắp ghép của các mối ghép thông dụng: ổ lăn, then, then hoa, côn trơn, ren và bánh răng — cấp chính xác, cách chọn miền dung sai và cách ghi kí hiệu cho từng mối ghép.
• VIII.5 — Chuỗi kích thước: cách tính khe hở hay độ dôi cuối cùng của một cụm chi tiết lắp với nhau, kiểm tra bộ phận lắp có làm việc được không hoặc chia dung sai cho từng chi tiết khi thiết kế.
• VIII.6 — Các khái niệm cơ bản trong đo lường: đo lường bằng cách so sánh với đơn vị đo, xử lý các số liệu đo nhiều lần để kết luận kích thước thật nằm trong khoảng nào với độ tin cậy bao nhiêu.
• VIII.7 — Dụng cụ đo thông dụng trong chế tạo cơ khí: thước cặp, panme, đồng hồ so, máy đo chuyển vị, kính hiển vi đo lường, máy chiếu hình và máy đo tọa độ — cấu tạo, nguyên tắc làm việc, cách đọc số và phạm vi dùng.
• VIII.8 — Phương pháp đo các thông số hình học trong chế tạo cơ khí: đo độ dài, đo góc, đo sai số hình dáng (độ không tròn, độ không trụ, độ không thẳng, độ không phẳng) và đo sai số vị trí (độ không song song, độ không vuông góc, độ không đồng tâm và độ đảo, độ không giao tâm, độ không đối xứng).
Phụ lục 1 — Bảng tra dung sai lắp ghép bề mặt trơn
Nguồn: Phụ lục 1 (tr. 176–188), Giáo trình Dung sai lắp ghép và Kỹ thuật đo lường, PGS.TS. Ninh Đức Tốn, GVC. Nguyễn Thị Xuân Bảy, NXB Giáo dục, tái bản lần 4, 2006. Chỉ lấy nội dung trong sách đã gửi, không thêm kiến thức ngoài.
Phụ lục 1 gồm 5 bảng: Bảng 1 — sai lệch giới hạn kích thước lỗ; Bảng 2 — sai lệch giới hạn kích thước trục (cả hai theo TCVN 2245-99, kích thước đến 500 mm); Bảng 3 — độ hở giới hạn của lắp ghép lỏng; Bảng 4 — độ dôi giới hạn của lắp ghép chặt; Bảng 5 — độ dôi giới hạn của lắp ghép trung gian (Bảng 3, 4, 5 theo TCVN 2244-99 và TCVN 2245-99).
Một số khái niệm dùng trong cả phụ lục (theo Chương 1, 2 giáo trình): dung sai là phạm vi cho phép của sai số chế tạo — kích thước thực của chi tiết nằm trong phạm vi đó thì đạt yêu cầu; kích thước danh nghĩa là kích thước làm gốc để tính các sai lệch, xác định từ chức năng của chi tiết rồi quy tròn theo dãy kích thước tiêu chuẩn; sai lệch giới hạn là hiệu đại số giữa kích thước giới hạn và kích thước danh nghĩa — sai lệch trên ký hiệu ES (lỗ) / es (trục), sai lệch dưới ký hiệu EI (lỗ) / ei (trục); miền dung sai là khoảng giữa hai sai lệch giới hạn; cấp chính xác (ký hiệu IT, ví dụ IT7) cho biết mức chính xác — số càng nhỏ dung sai càng hẹp, càng chính xác (IT1–IT4 dùng cho kích thước mẫu chuẩn và độ chính xác rất cao, IT5–IT6 cho cơ khí chính xác, IT7–IT8 cho cơ khí thông dụng, IT9–IT11 cho cơ khí lớn, IT12–IT16 cho gia công thô); sai lệch cơ bản là sai lệch xác định vị trí của miền dung sai so với kích thước danh nghĩa; hệ lỗ cơ bản là hệ mà miền dung sai lỗ cố định ở H (EI = 0), muốn có kiểu lắp khác nhau thì thay đổi miền dung sai trục, còn hệ trục cơ bản là hệ mà miền dung sai trục cố định ở h (es = 0), muốn có kiểu lắp khác nhau thì thay đổi miền dung sai lỗ. Đơn vị µm (micrômét): 1 µm = 0,001 mm.
Cách đọc: mỗi ô ghi "sai lệch trên / sai lệch dưới" (theo µm, trừ các cột ghi theo mm). Ô "–" là miền dung sai không quy định trong sách. Các lắp ghép đóng khung (in đậm) trong Bảng 3, 4, 5 là lắp ghép ưu tiên — những kiểu lắp được tiêu chuẩn chọn ra để dùng trước các kiểu lắp khác. Lưu ý: Bảng 3, 4, 5 trong sách chỉ cho kích thước lớn hơn 6 đến 250 mm (dù tên bảng ghi từ 1 đến 500 mm).
Bảng 1 dùng để tra sai lệch giới hạn của lỗ — lỗ là chi tiết có bề mặt bị bao bên trong (ví dụ lỗ trụ để lắp trục vào). Mỗi cột là một miền dung sai của lỗ, ký hiệu bằng một chữ cái (sai lệch cơ bản, cho biết vị trí của miền dung sai so với kích thước danh nghĩa) và một số (cấp chính xác IT, cho biết độ rộng của miền dung sai): ví dụ D8, H7, Js7. Miền H là miền lỗ cơ bản (sai lệch dưới EI = 0). Miền Js có hai sai lệch bằng nhau, trái dấu (±), tức miền dung sai đối xứng qua kích thước danh nghĩa.
Bảng 1a. Miền D, E, F, G
Kích thước danh nghĩa (mm) | D8 | D9 | D10 | D11 | E7 | E8 | E9 | F7 | F8 | F9 | F10 | G5 | G6 | G7 |
–3 | +34/+20 | +45/+20 | +60/+20 | +80/+20 | +24/+14 | +28/+14 | +39/+14 | +16/+6 | +20/+6 | +31/+6 | +46/+6 | +6/+2 | +8/+2 | +12/+2 |
3–6 | +48/+30 | +60/+30 | +78/+30 | +105/+30 | +32/+20 | +38/+20 | +50/+20 | +22/+10 | +28/+10 | +40/+10 | +58/+10 | +9/+4 | +12/+4 | +16/+4 |
6–10 | +62/+40 | +76/+40 | +98/+40 | +130/+40 | +40/+25 | +47/+25 | +61/+25 | +28/+13 | +35/+13 | +49/+13 | +71/+13 | +11/+5 | +14/+5 | +20/+5 |
10–18 | +77/+50 | +93/+50 | +120/+50 | +160/+50 | +50/+32 | +59/+32 | +75/+32 | +34/+16 | +43/+16 | +59/+16 | +86/+16 | +14/+6 | +17/+6 | +24/+6 |
18–30 | +98/+65 | +117/+65 | +149/+65 | +195/+65 | +61/+40 | +73/+40 | +92/+40 | +41/+20 | +53/+20 | +72/+20 | +104/+20 | +16/+7 | +20/+7 | +28/+7 |
30–50 | +119/+80 | +142/+80 | +180/+80 | +240/+80 | +75/+50 | +89/+50 | +112/+50 | +50/+25 | +64/+25 | +87/+25 | +125/+25 | +20/+9 | +25/+9 | +34/+9 |
50–80 | +146/+100 | +174/+100 | +220/+100 | +290/+100 | +90/+60 | +106/+60 | +134/+60 | +60/+30 | +76/+30 | +104/+30 | – | +23/+10 | +29/+10 | +40/+10 |
80–120 | +174/+120 | +207/+120 | +260/+120 | +340/+120 | +107/+72 | +126/+72 | +159/+72 | +71/+36 | +90/+36 | +123/+36 | – | +27/+12 | +34/+12 | +47/+12 |
120–180 | +208/+145 | +245/+145 | +305/+145 | +395/+145 | +125/+85 | +148/+85 | +185/+85 | +83/+43 | +106/+43 | +143/+43 | – | +32/+14 | +39/+14 | +54/+14 |
180–250 | +242/+170 | +285/+170 | +355/+170 | +460/+170 | +146/+100 | +172/+100 | +215/+100 | +96/+50 | +122/+50 | +165/+50 | – | +35/+15 | +44/+15 | +61/+15 |
250–315 | +271/+190 | +320/+190 | +400/+190 | +510/+190 | +162/+110 | +191/+110 | +240/+110 | +108/+56 | +137/+56 | +186/+56 | – | +40/+17 | +49/+17 | +69/+17 |
315–400 | +299/+210 | +350/+210 | +440/+210 | +570/+210 | +182/+125 | +214/+125 | +265/+125 | +119/+62 | +151/+62 | +202/+62 | – | +43/+18 | +54/+18 | +75/+18 |
400–500 | +327/+230 | +385/+230 | +480/+230 | +630/+230 | +198/+135 | +232/+135 | +290/+135 | +131/+68 | +165/+68 | +223/+68 | – | +47/+20 | +60/+20 | +83/+20 |
Bảng 1b. Miền H, cấp 1–11 (theo µm) — sai lệch dưới bằng 0, bảng chỉ ghi sai lệch trên
Kích thước danh nghĩa (mm) | H1 | H2 | H3 | H4 | H5 | H6 | H7 | H8 | H9 | H10 | H11 |
–3 | +0,8 | +1,2 | +2 | +3 | +4 | +6 | +10 | +14 | +25 | +40 | +60 |
3–6 | +1 | +1,5 | +2,5 | +4 | +5 | +8 | +12 | +18 | +30 | +48 | +75 |
6–10 | +1 | +1,5 | +2,5 | +4 | +6 | +9 | +15 | +22 | +36 | +58 | +90 |
10–18 | +1,2 | +2 | +3 | +5 | +8 | +11 | +18 | +27 | +43 | +70 | +110 |
18–30 | +1,5 | +2,5 | +4 | +6 | +9 | +13 | +21 | +33 | +52 | +84 | +130 |
30–50 | +1,5 | +2,5 | +4 | +7 | +11 | +16 | +25 | +39 | +62 | +100 | +160 |
50–80 | +2 | +3 | +5 | +8 | +13 | +19 | +30 | +46 | +74 | +120 | +190 |
80–120 | +2,5 | +4 | +6 | +10 | +15 | +22 | +35 | +54 | +87 | +140 | +220 |
120–180 | +3,5 | +5 | +8 | +12 | +18 | +25 | +40 | +63 | +100 | +160 | +250 |
180–250 | +4,5 | +7 | +10 | +14 | +20 | +29 | +46 | +72 | +115 | +185 | +290 |
250–315 | +6 | +8 | +12 | +16 | +23 | +32 | +52 | +81 | +130 | +210 | +320 |
315–400 | +7 | +9 | +13 | +18 | +25 | +36 | +57 | +89 | +140 | +230 | +360 |
400–500 | +8 | +10 | +15 | +20 | +27 | +40 | +63 | +97 | +155 | +250 | +400 |
Bảng 1c. Miền H, cấp 12–17 (theo mm) — sai lệch dưới bằng 0, bảng chỉ ghi sai lệch trên
Kích thước danh nghĩa (mm) | H12 | H13 | H14 | H15 | H16 | H17 |
–3 | +0,1 | +0,14 | +0,25 | +0,4 | +0,6 | +1 |
3–6 | +0,12 | +0,18 | +0,3 | +0,48 | +0,75 | +1,2 |
6–10 | +0,15 | +0,22 | +0,36 | +0,58 | +0,9 | +1,5 |
10–18 | +0,18 | +0,27 | +0,43 | +0,7 | +1,1 | +1,8 |
18–30 | +0,21 | +0,33 | +0,52 | +0,84 | +1,3 | +2,1 |
30–50 | +0,25 | +0,39 | +0,62 | +1 | +1,6 | +2,5 |
50–80 | +0,3 | +0,46 | +0,74 | +1,2 | +1,9 | +3 |
80–120 | +0,35 | +0,54 | +0,87 | +1,4 | +2,2 | +3,5 |
120–180 | +0,4 | +0,63 | +1 | +1,6 | +2,5 | +4 |
180–250 | +0,46 | +0,72 | +1,15 | +1,85 | +2,9 | +4,6 |
250–315 | +0,52 | +0,81 | +1,3 | +2,1 | +3,2 | +5,2 |
315–400 | +0,57 | +0,89 | +1,4 | +2,3 | +3,6 | +5,7 |
400–500 | +0,63 | +0,97 | +1,55 | +2,5 | +4 | +6,3 |
Chú thích 1) IT14 ÷ IT18 không dùng cho các kích thước danh nghĩa nhỏ hơn hoặc bằng 1 mm.
Bảng 1d. Miền Js, K, M, N
Kích thước danh nghĩa (mm) | Js5 | Js6 | Js7 | Js8 | Js9 | Js10 | K5 | K6 | K7 | M6 | M7 | M8 | N6 | N7 | N8 | N9 |
–3 | ±2 | ±3 | ±5 | ±7 | ±12,5 | ±20 | 0/−4 | 0/−6 | 0/−10 | −2/−8 | −2/−12 | −2/−16 | −4/−10 | −4/−14 | −4/−18 | −4/−29 |
3–6 | ±2,5 | ±4 | ±6 | ±9 | ±15 | ±24 | 0/−5 | +2/−6 | +3/−9 | −1/−9 | 0/−12 | +2/−16 | −5/−13 | −4/−16 | −2/−20 | 0/−30 |
6–10 | ±3 | ±4,5 | ±7,5 | ±11 | ±18 | ±29 | +1/−5 | +2/−7 | +5/−10 | −3/−12 | 0/−15 | +1/−21 | −7/−16 | −4/−19 | −3/−25 | 0/−36 |
10–18 | ±4 | ±5,5 | ±9 | ±13,5 | ±21,5 | ±35 | +2/−6 | +2/−9 | +6/−12 | −4/−15 | 0/−18 | +2/−25 | −9/−20 | −5/−23 | −3/−30 | 0/−43 |
18–30 | ±4,5 | ±6,5 | ±10,5 | ±16,5 | ±26 | ±42 | +1/−8 | +2/−11 | +6/−15 | −4/−17 | 0/−21 | +4/−29 | −11/−24 | −7/−28 | −3/−36 | 0/−52 |
30–50 | ±5,5 | ±8 | ±12,5 | ±19,5 | ±31 | ±50 | +2/−9 | +3/−13 | +7/−18 | −4/−20 | 0/−25 | +5/−34 | −12/−28 | −8/−33 | −3/−42 | 0/−62 |
50–80 | ±6,5 | ±9,5 | ±15 | ±23 | ±37 | ±60 | +3/−10 | +4/−15 | +9/−21 | −5/−24 | 0/−30 | +5/−41 | −14/−33 | −9/−39 | −4/−50 | 0/−74 |
80–120 | ±7,5 | ±11 | ±17,5 | ±27 | ±43,5 | ±70 | +2/−13 | +4/−18 | +10/−25 | −6/−28 | 0/−35 | +6/−48 | −16/−38 | −10/−45 | −4/−58 | 0/−87 |
120–180 | ±9 | ±12,5 | ±20 | ±31,5 | ±50 | ±80 | +3/−15 | +4/−21 | +12/−28 | −8/−33 | 0/−40 | +8/−55 | −20/−45 | −12/−52 | −4/−67 | 0/−100 |
180–250 | ±10 | ±14,5 | ±23 | ±36 | ±57,5 | ±92,5 | +2/−18 | +5/−24 | +13/−33 | −8/−37 | 0/−46 | +9/−63 | −22/−51 | −14/−60 | −5/−77 | 0/−115 |
250–315 | ±11,5 | ±16 | ±26 | ±40,5 | ±65 | ±105 | +3/−20 | +5/−27 | +16/−36 | −9/−41 | 0/−52 | +9/−72 | −25/−57 | −14/−66 | −5/−86 | 0/−130 |
315–400 | ±12,5 | ±18 | ±28,5 | ±44,5 | ±70 | ±115 | +3/−22 | +7/−29 | +17/−40 | −10/−46 | 0/−57 | +11/−78 | −26/−62 | −16/−73 | −5/−94 | 0/−140 |
400–500 | ±13,5 | ±20 | ±31,5 | ±48,5 | ±77,5 | ±125 | +2/−25 | +8/−32 | +18/−45 | −10/−50 | 0/−63 | +11/−86 | −27/−67 | −17/−80 | −6/−103 | 0/−155 |
Bảng 1e. Miền P, R, S, T, U — kích thước đến 180 mm
Kích thước danh nghĩa (mm) | P6 | P7 | P9 | R7 | S7 | T7 | U8 |
–3 | −6/−12 | −6/−16 | −6/−31 | −10/−20 | −14/−24 | – | −18/−32 |
3–6 | −9/−17 | −8/−20 | −12/−42 | −11/−23 | −15/−27 | – | −23/−41 |
6–10 | −12/−21 | −9/−24 | −15/−51 | −13/−28 | −17/−32 | – | −28/−50 |
10–18 | −15/−26 | −11/−29 | −18/−61 | −16/−34 | −21/−39 | – | −33/−60 |
18–24 | −18/−31 | −14/−35 | −22/−74 | −20/−41 | −27/−48 | – | −41/−74 |
24–30 | −18/−31 | −14/−35 | −22/−74 | −20/−41 | −27/−48 | −33/−54 | −48/−81 |
30–40 | −21/−37 | −17/−42 | −26/−88 | −25/−50 | −34/−59 | −39/−64 | −60/−99 |
40–50 | −21/−37 | −17/−42 | −26/−88 | −25/−50 | −34/−59 | −45/−70 | −70/−109 |
50–65 | −26/−45 | −21/−51 | −32/−106 | −30/−60 | −42/−72 | −55/−85 | −87/−133 |
65–80 | −26/−45 | −21/−51 | −32/−106 | −32/−62 | −48/−78 | −64/−94 | −102/−148 |
80–100 | −30/−52 | −24/−59 | −37/−124 | −38/−73 | −58/−93 | −78/−113 | −124/−178 |
100–120 | −30/−52 | −24/−59 | −37/−124 | −41/−76 | −66/−101 | −91/−126 | −144/−198 |
120–140 | −36/−61 | −28/−68 | −43/−143 | −48/−88 | −77/−117 | −107/−147 | −170/−233 |
140–160 | −36/−61 | −28/−68 | −43/−143 | −50/−90 | −85/−125 | −119/−159 | −190/−253 |
160–180 | −36/−61 | −28/−68 | −43/−143 | −53/−93 | −93/−133 | −131/−171 | −210/−273 |
Bảng 1f. Miền P, R, S, T, U — kích thước 180 đến 500 mm
Kích thước danh nghĩa (mm) | P6 | P7 | P9 | R7 | S7 | T7 | U8 |
180–200 | −41/−70 | −33/−79 | −50/−165 | −60/−106 | −105/−151 | −149/−195 | −236/−308 |
200–225 | −41/−70 | −33/−79 | −50/−165 | −63/−109 | −113/−159 | −163/−209 | −258/−330 |
225–250 | −41/−70 | −33/−79 | −50/−165 | −67/−113 | −123/−169 | −179/−225 | −284/−356 |
250–280 | −47/−79 | −36/−88 | −56/−186 | −74/−126 | −138/−190 | −198/−250 | −315/−396 |
280–315 | −47/−79 | −36/−88 | −56/−186 | −78/−130 | −150/−202 | −220/−272 | −350/−431 |
315–355 | −51/−87 | −41/−98 | −62/−202 | −87/−144 | −169/−226 | −247/−304 | −390/−479 |
355–400 | −51/−87 | −41/−98 | −62/−202 | −93/−150 | −187/−244 | −273/−330 | −435/−524 |
400–450 | −55/−95 | −45/−108 | −68/−223 | −103/−166 | −209/−272 | −307/−370 | −490/−587 |
450–500 | −55/−95 | −45/−108 | −68/−223 | −109/−172 | −229/−292 | −337/−400 | −540/−637 |
Bảng 2 dùng để tra sai lệch giới hạn của trục — trục là chi tiết có bề mặt bao bên ngoài (ví dụ trục trụ lắp vào lỗ). Mỗi cột là một miền dung sai của trục, ký hiệu bằng một chữ thường (sai lệch cơ bản của trục) và một số (cấp chính xác): ví dụ f7, h6, js6. Miền h là miền trục cơ bản (sai lệch trên es = 0). Miền js cũng có hai sai lệch bằng nhau, trái dấu (±), tức miền dung sai đối xứng qua kích thước danh nghĩa.
Bảng 2a. Miền d, e, f, g
Kích thước danh nghĩa (mm) | d7 | d8 | d9 | d10 | d11 | e7 | e8 | e9 | f6 | f7 | f8 | f9 | g4 | g5 | g6 | g7 |
–3 | −20/−30 | −20/−34 | −20/−45 | −20/−60 | −20/−80 | −14/−24 | −14/−28 | −14/−39 | −6/−12 | −6/−16 | −6/−20 | −6/−31 | −2/−5 | −2/−6 | −2/−8 | −2/−12 |
3–6 | −30/−42 | −30/−48 | −30/−60 | −30/−78 | −30/−105 | −20/−32 | −20/−38 | −20/−50 | −10/−18 | −10/−22 | −10/−28 | −10/−40 | −4/−8 | −4/−9 | −4/−12 | −4/−16 |
6–10 | −40/−55 | −40/−62 | −40/−76 | −40/−98 | −40/−130 | −25/−40 | −25/−47 | −25/−61 | −13/−22 | −13/−28 | −13/−35 | −13/−49 | −5/−9 | −5/−11 | −5/−14 | −5/−20 |
10–18 | −50/−68 | −50/−77 | −50/−93 | −50/−120 | −50/−160 | −32/−50 | −32/−59 | −32/−75 | −16/−27 | −16/−34 | −16/−43 | −16/−59 | −6/−11 | −6/−14 | −6/−17 | −6/−24 |
18–30 | −65/−86 | −65/−98 | −65/−117 | −65/−149 | −65/−195 | −40/−61 | −40/−73 | −40/−92 | −20/−33 | −20/−41 | −20/−53 | −20/−72 | −7/−13 | −7/−16 | −7/−20 | −7/−28 |
30–50 | −80/−105 | −80/−119 | −80/−142 | −80/−180 | −80/−240 | −50/−75 | −50/−89 | −50/−112 | −25/−41 | −25/−50 | −25/−64 | −25/−87 | −9/−16 | −9/−20 | −9/−25 | −9/−34 |
50–80 | −100/−130 | −100/−146 | −100/−174 | −100/−220 | −100/−290 | −60/−90 | −60/−106 | −60/−134 | −30/−49 | −30/−60 | −30/−76 | −30/−104 | −10/−18 | −10/−23 | −10/−29 | −10/−40 |
80–120 | −120/−155 | −120/−174 | −120/−207 | −120/−260 | −120/−340 | −72/−107 | −72/−126 | −72/−159 | −36/−58 | −36/−71 | −36/−90 | −36/−123 | −12/−22 | −12/−27 | −12/−34 | −12/−47 |
120–180 | −145/−185 | −145/−208 | −145/−245 | −145/−305 | −145/−395 | −85/−125 | −85/−148 | −85/−185 | −43/−68 | −43/−83 | −43/−106 | −43/−143 | −14/−26 | −14/−32 | −14/−39 | −14/−54 |
180–250 | −170/−216 | −170/−242 | −170/−285 | −170/−355 | −170/−460 | −100/−146 | −100/−172 | −100/−215 | −50/−79 | −50/−96 | −50/−122 | −50/−165 | −15/−29 | −15/−35 | −15/−44 | −15/−61 |
250–315 | −190/−242 | −190/−271 | −190/−320 | −190/−400 | −190/−510 | −110/−162 | −110/−191 | −110/−240 | −56/−88 | −56/−108 | −56/−137 | −56/−186 | −17/−33 | −17/−40 | −17/−49 | −17/−69 |
315–400 | −210/−267 | −210/−299 | −210/−350 | −210/−440 | −210/−570 | −125/−182 | −125/−214 | −125/−265 | −62/−98 | −62/−119 | −62/−151 | −62/−202 | −18/−36 | −18/−43 | −18/−54 | −18/−75 |
400–500 | −230/−293 | −230/−327 | −230/−385 | −230/−480 | −230/−630 | −135/−198 | −135/−232 | −135/−290 | −68/−108 | −68/−131 | −68/−165 | −68/−223 | −20/−40 | −20/−47 | −20/−60 | −20/−83 |
Bảng 2b. Miền h, cấp 1–11 (theo µm) — sai lệch trên bằng 0, bảng chỉ ghi sai lệch dưới
Kích thước danh nghĩa (mm) | h1 | h2 | h3 | h4 | h5 | h6 | h7 | h8 | h9 | h10 | h11 |
–3 | −0,8 | −1,2 | −2 | −3 | −4 | −6 | −10 | −14 | −25 | −40 | −60 |
3–6 | −1 | −1,5 | −2,5 | −4 | −5 | −8 | −12 | −18 | −30 | −48 | −75 |
6–10 | −1 | −1,5 | −2,5 | −4 | −6 | −9 | −15 | −22 | −36 | −58 | −90 |
10–18 | −1,2 | −2 | −3 | −5 | −8 | −11 | −18 | −27 | −43 | −70 | −110 |
18–30 | −1,5 | −2,5 | −4 | −6 | −9 | −13 | −21 | −33 | −52 | −84 | −130 |
30–50 | −1,5 | −2,5 | −4 | −7 | −11 | −16 | −25 | −39 | −62 | −100 | −160 |
50–80 | −2 | −3 | −5 | −8 | −13 | −19 | −30 | −46 | −74 | −120 | −190 |
80–120 | −2,5 | −4 | −6 | −10 | −15 | −22 | −35 | −54 | −87 | −140 | −220 |
120–180 | −3,5 | −5 | −8 | −12 | −18 | −25 | −40 | −63 | −100 | −160 | −250 |
180–250 | −4,5 | −7 | −10 | −14 | −20 | −29 | −46 | −72 | −115 | −185 | −290 |
250–315 | −6 | −8 | −12 | −16 | −23 | −32 | −52 | −81 | −130 | −210 | −320 |
315–400 | −7 | −9 | −13 | −18 | −25 | −36 | −57 | −89 | −140 | −230 | −360 |
400–500 | −8 | −10 | −15 | −20 | −27 | −40 | −63 | −97 | −155 | −250 | −400 |
Bảng 2c. Miền h, cấp 12–17 (theo mm) — sai lệch trên bằng 0, bảng chỉ ghi sai lệch dưới
Kích thước danh nghĩa (mm) | h12 | h13 | h14 | h15 | h16 | h17 |
–3 | −0,1 | −0,14 | −0,25 | −0,4 | −0,6 | −1,0 |
3–6 | −0,12 | −0,18 | −0,3 | −0,48 | −0,75 | −1,2 |
6–10 | −0,15 | −0,22 | −0,36 | −0,58 | −0,9 | −1,5 |
10–18 | −0,18 | −0,27 | −0,43 | −0,7 | −1,1 | −1,8 |
18–30 | −0,21 | −0,33 | −0,52 | −0,84 | −1,3 | −2,1 |
30–50 | −0,25 | −0,39 | −0,62 | −1 | −1,6 | −2,5 |
50–80 | −0,3 | −0,46 | −0,74 | −1,2 | −1,9 | −3 |
80–120 | −0,35 | −0,54 | −0,87 | −1,4 | −2,2 | −3,5 |
120–180 | −0,40 | −0,63 | −1 | −1,6 | −2,5 | −4 |
180–250 | −0,46 | −0,72 | −1,15 | −1,85 | −2,9 | −4,6 |
250–315 | −0,52 | −0,81 | −1,3 | −2,1 | −3,2 | −5,2 |
315–400 | −0,57 | −0,89 | −1,4 | −2,3 | −3,6 | −5,7 |
400–500 | −0,63 | −0,97 | −1,55 | −2,5 | −4 | −6,3 |
Chú thích 1) IT14 ÷ IT18 không dùng cho các kích thước danh nghĩa nhỏ hơn hoặc bằng 1 mm.
Bảng 2d. Miền js, k, m, n
Kích thước danh nghĩa (mm) | js4 | js5 | js6 | js7 | k4 | k5 | k6 | k7 | m4 | m5 | m6 | m7 | n4 | n5 | n6 | n7 |
–3 | ±1,5 | ±2 | ±3 | ±5 | +3/0 | +4/0 | +6/0 | +10/0 | +5/+2 | +6/+2 | +8/+2 | +12/+2 | +7/+4 | +8/+4 | +10/+4 | +14/+4 |
3–6 | ±2 | ±2,5 | ±4 | ±6 | +5/+1 | +6/+1 | +9/+1 | +13/+1 | +8/+4 | +9/+4 | +12/+4 | +16/+4 | +12/+8 | +13/+8 | +16/+8 | +20/+8 |
6–10 | ±2 | ±3 | ±4,5 | ±7,5 | +5/+1 | +7/+1 | +10/+1 | +16/+1 | +10/+6 | +12/+6 | +15/+6 | +21/+6 | +14/+10 | +16/+10 | +19/+10 | +25/+10 |
10–18 | ±2,5 | ±4 | ±5,5 | ±9 | +6/+1 | +9/+1 | +12/+1 | +19/+1 | +12/+7 | +15/+7 | +18/+7 | +25/+7 | +17/+12 | +20/+12 | +23/+12 | +30/+12 |
18–30 | ±3 | ±4,5 | ±6,5 | ±10,5 | +8/+2 | +11/+2 | +15/+2 | +23/+2 | +14/+8 | +17/+8 | +21/+8 | +29/+8 | +21/+15 | +24/+15 | +28/+15 | +36/+15 |
30–50 | ±3,5 | ±5,5 | ±8 | ±12,5 | +9/+2 | +13/+2 | +18/+2 | +27/+2 | +16/+9 | +20/+9 | +25/+9 | +34/+9 | +24/+17 | +28/+17 | +33/+17 | +42/+17 |
50–80 | ±4 | ±6,5 | ±9,5 | ±15 | +10/+2 | +15/+2 | +21/+2 | +32/+2 | +19/+11 | +24/+11 | +30/+11 | +41/+11 | +28/+20 | +33/+20 | +39/+20 | +50/+20 |
80–120 | ±6 | ±7,5 | ±11 | ±17,5 | +13/+3 | +18/+3 | +25/+3 | +38/+3 | +23/+13 | +28/+13 | +35/+13 | +48/+13 | +33/+23 | +38/+23 | +45/+23 | +58/+23 |
120–180 | ±6 | ±9 | ±12,5 | ±20 | +15/+3 | +21/+3 | +28/+3 | +43/+3 | +27/+15 | +33/+15 | +40/+15 | +55/+15 | +39/+27 | +45/+27 | +52/+27 | +67/+27 |
180–250 | ±7 | ±10 | ±14,5 | ±23 | +18/+4 | +24/+4 | +33/+4 | +50/+4 | +31/+17 | +37/+17 | +46/+17 | +63/+17 | +45/+31 | +51/+31 | +60/+31 | +77/+31 |
250–315 | ±8 | ±11,5 | ±16 | ±26 | +20/+4 | +27/+4 | +36/+4 | +56/+4 | +36/+20 | +43/+20 | +52/+20 | +72/+20 | +50/+34 | +57/+34 | +66/+34 | +86/+34 |
315–400 | ±9 | ±12,5 | ±18 | ±28,5 | +22/+4 | +29/+4 | +40/+4 | +61/+4 | +39/+21 | +46/+21 | +57/+21 | +78/+21 | +55/+37 | +62/+37 | +73/+37 | +94/+37 |
400–500 | ±10 | ±13,5 | ±20 | ±31,5 | +25/+5 | +32/+5 | +45/+5 | +68/+5 | +43/+23 | +50/+23 | +63/+23 | +86/+23 | +60/+40 | +67/+40 | +80/+40 | +103/+40 |
Bảng 2e. Miền p, r, s — kích thước đến 250 mm
Kích thước danh nghĩa (mm) | p5 | p6 | p7 | r5 | r6 | r7 | s5 | s6 | s7 |
–3 | +10/+6 | +12/+6 | +16/+6 | +14/+10 | +16/+10 | +20/+10 | +18/+14 | +20/+14 | +24/+14 |
3–6 | +17/+12 | +20/+12 | +24/+12 | +20/+15 | +23/+15 | +27/+15 | +24/+19 | +27/+19 | +31/+19 |
6–10 | +21/+15 | +24/+15 | +30/+15 | +25/+19 | +28/+19 | +34/+19 | +29/+23 | +32/+23 | +38/+23 |
10–18 | +26/+18 | +29/+18 | +36/+18 | +31/+23 | +34/+23 | +41/+23 | +36/+28 | +39/+28 | +46/+28 |
18–30 | +31/+22 | +35/+22 | +43/+22 | +37/+28 | +41/+28 | +49/+28 | +44/+35 | +48/+35 | +56/+35 |
30–50 | +37/+26 | +42/+26 | +51/+26 | +45/+34 | +50/+34 | +59/+34 | +54/+43 | +59/+43 | +68/+43 |
50–65 | +45/+32 | +51/+32 | +62/+32 | +54/+41 | +60/+41 | +71/+41 | +66/+53 | +72/+53 | +83/+53 |
65–80 | +45/+32 | +51/+32 | +62/+32 | +56/+43 | +62/+43 | +73/+43 | +72/+59 | +78/+59 | +89/+59 |
80–100 | +52/+37 | +59/+37 | +72/+37 | +66/+51 | +73/+51 | +86/+51 | +86/+71 | +93/+71 | +106/+71 |
100–120 | +52/+37 | +59/+37 | +72/+37 | +69/+54 | +76/+54 | +89/+54 | +94/+79 | +101/+79 | +114/+79 |
120–140 | +61/+43 | +68/+43 | +83/+43 | +81/+63 | +88/+63 | +103/+63 | +110/+92 | +117/+92 | +132/+92 |
140–160 | +61/+43 | +68/+43 | +83/+43 | +83/+65 | +90/+65 | +105/+65 | +118/+100 | +125/+100 | +140/+100 |
160–180 | +61/+43 | +68/+43 | +83/+43 | +86/+68 | +93/+68 | +108/+68 | +126/+108 | +133/+108 | +148/+108 |
180–200 | +70/+50 | +79/+50 | +96/+50 | +97/+77 | +106/+77 | +123/+77 | +142/+122 | +151/+122 | +168/+122 |
200–225 | +70/+50 | +79/+50 | +96/+50 | +100/+80 | +109/+80 | +126/+80 | +150/+130 | +159/+130 | +176/+130 |
225–250 | +70/+50 | +79/+50 | +96/+50 | +104/+84 | +113/+84 | +130/+84 | +160/+140 | +169/+140 | +186/+140 |
Bảng 2f. Miền p, r, s — kích thước 250 đến 500 mm
Kích thước danh nghĩa (mm) | p5 | p6 | p7 | r5 | r6 | r7 | s5 | s6 | s7 |
250–280 | +79/+56 | +88/+56 | +108/+56 | +117/+94 | +126/+94 | +146/+94 | +181/+158 | +190/+158 | +210/+158 |
280–315 | +79/+56 | +88/+56 | +108/+56 | +121/+98 | +130/+98 | +150/+98 | +193/+170 | +202/+170 | +222/+170 |
315–355 | +87/+62 | +98/+62 | +119/+62 | +133/+108 | +144/+108 | +165/+108 | +215/+190 | +226/+190 | +247/+190 |
355–400 | +87/+62 | +98/+62 | +119/+62 | +139/+114 | +150/+114 | +171/+114 | +233/+208 | +244/+208 | +265/+208 |
400–450 | +95/+68 | +108/+68 | +131/+68 | +153/+126 | +166/+126 | +189/+126 | +259/+232 | +272/+232 | +295/+232 |
450–500 | +95/+68 | +108/+68 | +131/+68 | +159/+132 | +172/+132 | +195/+132 | +279/+252 | +292/+252 | +315/+252 |
Bảng 3 dùng để tra độ hở của lắp lỏng — lắp lỏng là lắp ghép mà lỗ luôn lớn hơn trục nên luôn có khe hở. Độ hở (ký hiệu S) là khe hở giữa bề mặt lỗ và bề mặt trục; Smax là độ hở lớn nhất, Smin là độ hở nhỏ nhất. Mỗi cột là một kiểu lắp, ký hiệu dưới dạng phân số: tử số là miền dung sai lỗ, mẫu số là miền dung sai trục (ví dụ H7/g6). Dòng "Lắp ghép tương đương trong hệ trục cơ bản" ghi cùng một kiểu lắp đó viết theo hệ trục cơ bản (trục h cố định, lỗ thay đổi) để tiện đối chiếu.
Mỗi ô ghi "Smax / Smin" (theo µm). Lắp ghép tương đương trong hệ trục cơ bản, theo thứ tự cột: –; E8/h6; E8/h7; F7/h7; F7/h6; F8/h6; G7/h6; H7/h6; D8/h8; D9/h8; E8/h8; E9/h8; F8/h7; F9/h8; H8/h7; H8/h8; D9/h9.
Kích thước danh nghĩa (mm) | H7/e7 | – | H7/e8 | H7/f7 | – | – | H7/g6 | H7/h6 | H8/d8 | H8/d9 | H8/e8 | H8/e9 | H8/f7 | H8/f9 | H8/h7 | H8/h8 | H9/d9 |
>6–10 | 55/25 | 56/25 | 62/25 | 43/13 | 37/13 | 44/13 | 29/5 | 24/0 | 84/40 | 98/40 | 69/25 | 83/25 | 50/13 | 71/13 | 37/0 | 44/0 | 112/40 |
>10–18 | 68/32 | 70/32 | 77/32 | 52/16 | 45/16 | 54/16 | 35/6 | 29/0 | 104/50 | 120/50 | 86/32 | 102/32 | 61/16 | 86/16 | 45/0 | 54/0 | 136/50 |
>18–30 | 82/40 | 86/40 | 94/40 | 62/20 | 54/20 | 66/20 | 41/7 | 34/0 | 131/65 | 150/65 | 106/40 | 125/40 | 74/20 | 105/20 | 54/0 | 66/0 | 169/65 |
>30–50 | 100/50 | 105/50 | 114/50 | 75/25 | 66/25 | 80/25 | 50/9 | 41/0 | 158/80 | 181/80 | 128/50 | 151/50 | 89/25 | 126/25 | 64/0 | 78/0 | 204/80 |
>50–80 | 120/60 | 125/60 | 136/60 | 90/30 | 79/30 | 95/30 | 59/10 | 49/0 | 192/100 | 220/100 | 152/60 | 180/60 | 106/30 | 150/30 | 76/0 | 92/0 | 248/100 |
>80–120 | 142/72 | 148/72 | 161/72 | 106/36 | 93/36 | 112/36 | 69/12 | 57/0 | 228/120 | 261/120 | 180/72 | 213/72 | 125/36 | 177/36 | 89/0 | 108/0 | 294/120 |
>120–180 | 165/85 | 173/85 | 188/85 | 123/43 | 108/43 | 131/43 | 79/14 | 65/0 | 271/145 | 308/145 | 211/85 | 248/85 | 146/43 | 206/43 | 103/0 | 126/0 | 345/145 |
>180–250 | 192/100 | 201/100 | 218/100 | 142/50 | 125/50 | 151/50 | 90/15 | 75/0 | 314/170 | 357/170 | 244/100 | 287/100 | 168/50 | 237/50 | 118/0 | 144/0 | 400/170 |
Bảng 4 dùng để tra độ dôi của lắp chặt — lắp chặt là lắp ghép mà trục luôn lớn hơn lỗ nên luôn có độ dôi. Độ dôi (ký hiệu N) là lượng trục lớn hơn lỗ; Nmax là độ dôi lớn nhất, Nmin là độ dôi nhỏ nhất.
Mỗi ô ghi "Nmax / Nmin" (theo µm). Lắp ghép tương đương trong hệ trục cơ bản, theo thứ tự cột: N5/h4; P6/h5; –; –; P7/h6; R7/h6; S7/h6; –.
Kích thước danh nghĩa (mm) | H5/n4 | H6/p5 | H6/r5 | H6/s5 | H7/p6 | H7/r6 | H7/s6 | H7/s7 |
>6–10 | 14/4 | 21/6 | 25/10 | 29/14 | 24/0 | 28/4 | 32/8 | 38/8 |
>10–18 | 17/4 | 26/7 | 31/12 | 36/17 | 29/0 | 34/5 | 39/10 | 46/10 |
>18–30 | 21/6 | 31/9 | 37/15 | 44/22 | 35/1 | 41/7 | 48/14 | 56/14 |
>30–50 | 24/6 | 37/10 | 45/18 | 54/27 | 42/1 | 50/9 | 59/18 | 68/18 |
>50–65 | 28/7 | 45/13 | 54/22 | 66/34 | 51/2 | 60/11 | 72/23 | 83/23 |
>65–80 | 28/7 | 45/13 | 56/24 | 72/40 | 51/2 | 62/13 | 78/29 | 89/29 |
>80–100 | 33/8 | 52/15 | 66/29 | 86/49 | 59/2 | 73/16 | 93/36 | 106/36 |
>100–120 | 33/8 | 52/15 | 69/32 | 94/57 | 59/2 | 76/19 | 101/44 | 114/44 |
>120–140 | 39/9 | 61/18 | 81/38 | 110/67 | 68/3 | 88/23 | 117/52 | 132/52 |
>140–160 | 39/9 | 61/18 | 83/40 | 118/75 | 68/3 | 90/25 | 125/60 | 140/60 |
>160–180 | 39/9 | 61/18 | 86/43 | 126/83 | 68/3 | 93/28 | 133/68 | 148/68 |
>180–200 | 45/11 | 70/21 | 97/48 | 142/93 | 79/4 | 106/31 | 151/76 | 168/76 |
>200–225 | 45/11 | 70/21 | 100/51 | 150/101 | 79/4 | 109/34 | 159/84 | 176/84 |
>225–250 | 45/11 | 70/21 | 104/55 | 160/111 | 79/4 | 113/38 | 169/94 | 186/94 |
Bảng 5 dùng để tra độ dôi của lắp trung gian — lắp trung gian là lắp ghép mà miền dung sai lỗ và miền dung sai trục bố trí xen lẫn nhau, nên lắp ghép nhận được có thể có độ hở hoặc độ dôi.
Mỗi ô ghi "Nmax / Nmin" (theo µm). Nmin mang dấu âm nghĩa là ở giới hạn đó lắp ghép có độ hở (độ hở lớn nhất bằng trị tuyệt đối của Nmin). Lắp ghép tương đương trong hệ trục cơ bản, theo thứ tự cột: K5/h4; M5/h4; –; K6/h5; M6/h5; N6/h5; –; Js7/h6; K7/h6; M7/h6; N7/h6; –; Js8/h7; K8/h7; M8/h7; N8/h7.
Kích thước danh nghĩa (mm) | H5/k4 | H5/m4 | H6/js5 | H6/k5 | H6/m5 | H6/n5 | H7/js6 | – | H7/k6 | H7/m6 | H7/n6 | H8/js7 | – | H8/k7 | H8/m7 | H8/n7 |
>6–10 | 5/−5 | 10/0 | 3/−12 | 7/−8 | 12/−3 | 16/1 | 4,5/−19,5 | 7/−16 | 10/−14 | 15/−9 | 19/−5 | 7/−29 | 11/−26 | 16/−21 | 21/−16 | 25/−12 |
>10–18 | 6/−7 | 12/−1 | 4/−15 | 9/−10 | 15/−4 | 20/1 | 5,5/−23,5 | 9/−20 | 12/−17 | 18/−11 | 23/−6 | 9/−36 | 13/−31 | 19/−26 | 25/−20 | 30/−15 |
>18–30 | 8/−7 | 14/−1 | 4,5/−17,5 | 11/−11 | 17/−5 | 24/2 | 6,5/−27,5 | 10/−23 | 15/−19 | 21/−13 | 28/−6 | 10/−43 | 16/−37 | 23/−31 | 29/−25 | 36/−18 |
>30–50 | 9/−9 | 16/−2 | 5,5/−21,5 | 13/−14 | 20/−7 | 28/1 | 8/−33 | 12/−28 | 18/−23 | 25/−16 | 33/−8 | 12/−51 | 19/−44 | 27/−37 | 34/−30 | 42/−22 |
>50–80 | 10/−11 | 19/−2 | 6,5/−25,5 | 15/−17 | 24/−8 | 33/1 | 9,5/−39,5 | 15/−34 | 21/−28 | 30/−19 | 39/−10 | 15/−61 | 23/−53 | 32/−44 | 41/−35 | 50/−26 |
>80–120 | 13/−12 | 23/−2 | 7,5/−29,5 | 18/−19 | 28/−9 | 38/1 | 11/−46 | 17/−39 | 25/−32 | 35/−22 | 45/−12 | 17/−71 | 27/−62 | 38/−51 | 48/−41 | 58/−31 |
>120–180 | 15/−15 | 27/−3 | 9/−34 | 21/−22 | 33/−10 | 45/2 | 12,5/−52,5 | 20/−45 | 28/−37 | 40/−25 | 52/−13 | 20/−83 | 31/−71 | 43/−60 | 55/−48 | 67/−36 |
>180–250 | 18/−16 | 31/−3 | 10/−39 | 24/−25 | 37/−12 | 51/2 | 14,5/−60,5 | 23/−52 | 33/−42 | 46/−29 | 60/−15 | 23/−95 | 36/−82 | 50/−68 | 63/−55 | 77/−41 |
• Sai lệch giới hạn trên (ES đối với lỗ, es đối với trục) là hiệu giữa kích thước giới hạn lớn nhất và kích thước danh nghĩa; sai lệch giới hạn dưới (EI đối với lỗ, ei đối với trục) là hiệu giữa kích thước giới hạn nhỏ nhất và kích thước danh nghĩa.
• Độ hở giới hạn: Smax = ES − ei, Smin = EI − es; độ dôi giới hạn: Nmax = es − EI, Nmin = ei − ES (ES, EI là sai lệch giới hạn trên và dưới của lỗ; es, ei là sai lệch giới hạn trên và dưới của trục — tra Bảng 1 và Bảng 2).
• Bốn chỗ sách in sai đã sửa theo đúng TCVN 2245-99 và đối chiếu chéo Bảng 1 với Bảng 2: (1) Bảng 1, ô F8, kích thước 250–315: sách in +173, giá trị đúng là +137 (đối chiếu Bảng 2: f8 = −56/−137; dung sai cấp 8 ở khoảng này là 81 µm). (2) Bảng 4, ô H7/s6, kích thước 30–50: sách in Nmax = 58, giá trị đúng là 59 (đối chiếu Bảng 2: s6 = +59/+43). (3) Bảng 1, ô H9, kích thước 400–500: sách in +156 nhưng Bảng 2 ghi h9 = −155 (cấp 9 ở khoảng này là 155 µm) nên giá trị đúng là +155. (4) Bảng 3, ô H7/g6, kích thước 10–18: sách in Smin = 16 nhưng đối chiếu Bảng 1 (G7 = +24/+6) và Bảng 2 (g6 = −6/−17) đều cho Smin = 6 nên giá trị đúng là 6; các hàng còn lại của cột H7/g6 đều khớp với Bảng 1 và Bảng 2.
• Dấu ¹⁾ ở cột N9 (Bảng 1) và ở các cột IT14–IT17 (Bảng 1, 2) là như trong sách; chú thích 1) trong sách: IT14 ÷ IT18 không dùng cho các kích thước danh nghĩa nhỏ hơn hoặc bằng 1 mm.
• Bảng 5: ở các cột Js7/h6, H8/js7 và Js8/h7, sách ghi số nguyên (ví dụ Js7/h6, kích thước 6–10: 7/−16) trong khi tính từ Bảng 1 và Bảng 2 cho 7,5/−16,5 (Js7 = ±7,5; h6 = 0/−9) — sách làm tròn 0,5 về số nguyên ở các cột này; các cột H6/js5 và H7/js6 vẫn giữ số lẻ 0,5 (ví dụ H7/js6, kích thước 6–10: 4,5/−19,5). Bản nháp chép đúng như sách in.